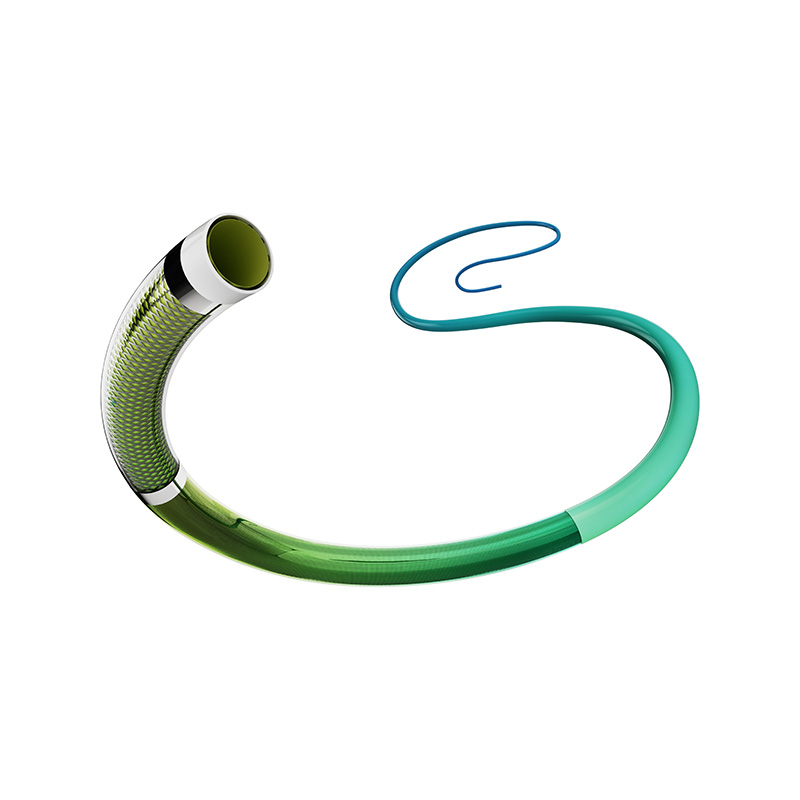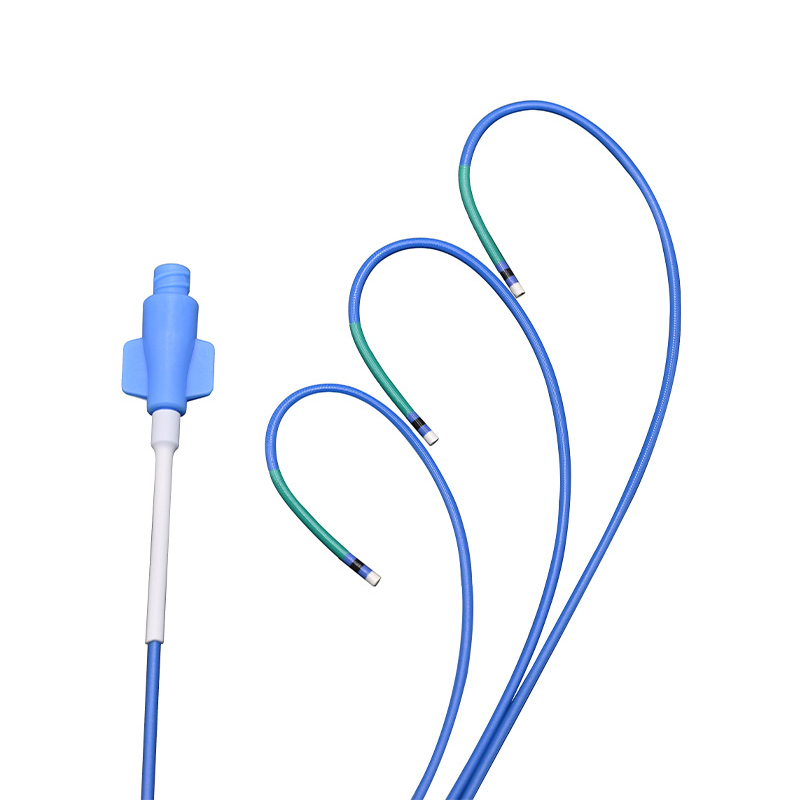


Você está na fase final do projeto de um novo cateter-guia. A haste empurra bem, o formato curvo mantém seu rumo, mas a ponta continua prendendo-se à anatomia simulada na primeira curva. Na maioria dos casos, o problema não é o design do eixo ou a mistura de polímeros, mas sim a etapa de formação da ponta.
A formação de pontas não é uma operação de acabamento cosmético. É o processo que determina se um dispositivo pode navegar com segurança em vasos tortuosos, atravessar uma lesão estreita ou acessar um ramo distal sem causar trauma. Para os engenheiros de dispositivos médicos, a mensagem é simples: acerte primeiro a ponta e o restante do dispositivo terá a chance de funcionar.
O que é a formação da ponta do cateter?
A formação da ponta do cateter é uma operação secundária baseada em calor. Um tubo pré-extrudado é colocado em uma ferramenta de conformação, aquecido até o polímero amolecer, remodelado para uma geometria alvo e então resfriado para fixar a forma. O processo é controlado por quatro variáveis independentes:
- Temperatura de aquecimento e perfil de rampa
- Lacuna do molde e tempo de permanência
- Força axial, vácuo ou pressão de ar interna
- Taxa de resfriamento e desvio pós-resfriamento
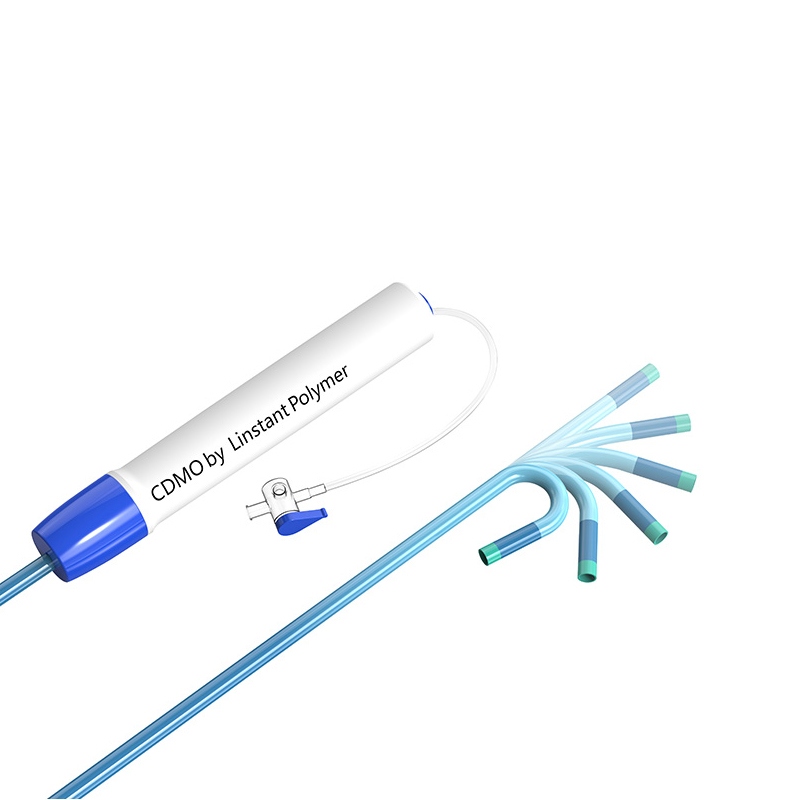
Em um nível prático, a formação da ponta pega a extremidade distal de um cateter e o transforma em um formato cônico, em cúpula, alargado ou curvo. A escolha da geometria segue a função clínica pretendida. Um cone macio ajuda a rastrear um fio-guia, uma ponta em forma de cúpula protege a parede do vaso e uma ponta curva ajuda a redirecionar o dispositivo.
Onde fica a formação de pontas no fluxo de produção
A formação da ponta geralmente ocorre após a extrusão e a trança e antes da montagem do cubo ou dos componentes finalmente colados. Isso significa que qualquer defeito encontrado durante a formação da ponta também afeta os rendimentos a montante. Um design de processo disciplinado evita ciclos de retrabalho.
Ilustração isométrica de um molde formando a ponta de um cateter, mostrando o tubo, a geometria da ponta, a zona de aquecimento e as metades superior/inferior do molde.
Por que a qualidade da formação da ponta não pode ser negligenciada
A formação da ponta do cateter afeta mais do que a aparência do dispositivo. Tem consequências diretas para:
- Segurança Vascular. Uma borda afiada ou rebarba na ponta pode dissecar a parede do vaso ou causar embolização.
- Rastreabilidade e cruzabilidade. Um cone bem formado traduz o torque e a força de impulso com mais eficiência em um caminho tortuoso.
- Compatibilidade do fio-guia e do dispositivo. A geometria da ponta controla a facilidade com que um fio ou outro dispositivo passa através do lúmen.
- Desempenho de imagem. Uma ponta intermitente ou irregular pode criar artefatos na fluoroscopia ou na avaliação de OCT.
- Robustez de montagem. Desvios nas dimensões da ponta dificultam a colagem de um marcador radiopaco ou a união de uma seção distal.
Resumindo, a formação de pontas é a última linha de defesa entre um bom dispositivo e um bom design. Essa constatação explica por que os principais fabricantes investem na caracterização de processos para esta etapa.
Escolhendo materiais para formação de pontas
A seleção de materiais impulsiona a janela do processo mais do que qualquer outra variável. Cada família de polímeros tem seu próprio comportamento térmico, resistência à fusão e perfil de contração.
Os polímeros robustos: Pebax, TPU e Náilon
Pebax (bloco de poliéter amida) é o material mais comum para pontas macias de cateteres. Sua faixa de dureza Shore de 25D a 72D permite que os engenheiros equilibrem flexibilidade e transferência de torque. Uma janela de formação típica fica entre 150ºC e 210°C, o que é baixo o suficiente para reduzir o dano térmico, mas alto o suficiente para moldar a ponta rapidamente.
O TPU (poliuretano termoplástico) oferece excelente resistência à abrasão e pode ser formulado com cargas radiopacas. As pontas de TPU são comumente formadas na faixa de 160–220°C. Sua menor resistência ao fundido exige uma folga do molde mais estreita para evitar flacidez.
O náilon (poliamida) proporciona maior resistência à coluna e é frequentemente usado em pontas estruturalmente exigentes. No entanto, a sensibilidade à umidade pode produzir defeitos superficiais, portanto o ar condicionado seco é essencial antes da formação.
Opções de alto desempenho: ESPIAR e poliimida
ESPIAR é uma excelente escolha para dispositivos que necessitam de alta resistência à fadiga e à temperatura. A formação da ponta de PEEK requer temperaturas de molde na faixa de 340–400°C. Como o PEEK se expande mais do que os plásticos de engenharia padrão, a folga do molde precisa ser mais frouxa para evitar aderência ou escoriações.
A poliimida não é moldável por fusão. Seu valor está em eixos de parede fina e estáveis ao calor. Para a formação de pontas, os fabricantes geralmente contam com técnicas adesivas ou à base de solvente.
Fluoropolímeros: Baixo Fricção, Formabilidade Limitada
O PTFE e o FEP oferecem a melhor lubricidade e resistência química, mas não fluem em um molde padrão para formação de pontas. O PTFE não pode ser processado por fusão. Na prática, uma ponta de fluoropolímero é obtida unindo uma seção distal separada de baixo atrito ou usando tecnologia termorretrátil.
| Materiais | Dureza Shore | Formação de temperatura | Risco Principal |
|---|---|---|---|
| Pebax | 25D-72D | 150–210°C | Degradação térmica |
| TPU | 80A–95A | 160–220°C | Derreter flacidez |
| Náilon | 30D–65D | 170–230°C | Sensibilidade à umidade |
| PEEK | 80D–90D | 340–400°C | Superaquecimento / aderência |
| Poliimida | Rígido | Não formável | Problemas de adesão |
| PTFE/FEP | 50D–55D | Não moldável por fusão | Sem processamento de fusão |
 Tubo de balão de precisão para cateteres médicos Tubo de balão com tolerâncias restritas de até ±0,01 mm e opções multicamadas com pressão de ruptura de até 55 atm. Adequado para cateteres de dilatação por balão em procedimentos cardiovasculares e minimamente invasivos, oferecendo propriedades mecânicas consistentes. Ver Produto →
As faixas de temperatura são valores típicos para polímeros de grau médico, resumidos a partir de referências comuns de engenharia e dados de engenharia de processo LINSTANT.
Quando uma ponta precisa funcionar com um balão, a escolha do tipo de tubo do balão afeta a montagem geral. Muitos engenheiros procuram um parceiro que possa fornecer tubos de balão com uma resposta consistente na formação de pontas. O portfólio de tubos para balões médicos da LINSTANT inclui opções de camada única, camada dupla e camada tripla precisamente porque a ponta é onde diferentes estruturas de parede se encontram.
Defeitos comuns de formação de pontas e como evitá-los
Em um ambiente de produção, os defeitos de formação de pontas se enquadram em algumas famílias recorrentes. Reconhecê-los precocemente evita o descarte sistemático.
| Defeito | Causa Raiz | Contramedida |
|---|---|---|
| Rebarba / flash | Folga no molde muito grande ou temperatura muito alta | Reduza a lacuna, diminua a temperatura, ajuste a taxa de resfriamento |
| Inconsistência dimensional | Aquecimento irregular ou variação de lote de material | Requalifique o perfil térmico, verifique o lote de material |
| Variação da espessura da parede | Molde desalinhado ou tubo excêntrico | Alinhe as ferramentas, verifique a concentricidade do tubo |
| Superfície opaca ou ondulada | Taxa de resfriamento errada ou tempo de permanência excessivo | Encurte o tempo de permanência, otimize a curva de resfriamento |
| Ponta fechada/recolhida | Excesso de vácuo ou sobrepressão | Equilibre a pressão interna e a ventilação |
| Linha de soldagem | Colisão frontal de fluxo em uma ponta multicamadas | Ajustar a geometria do molde ou a combinação de materiais |
Para microcateteres, o controle da formação da ponta é ainda mais exigente porque a espessura da parede costuma ser inferior a 0,2 mm. Uma variação de temperatura de 5°C pode transformar uma ponta limpa em uma ponta macia e não funcional. A formação adequada da ponta do microcateter geralmente envolve aquecimento infravermelho ou RF com monitoramento de temperatura em circuito fechado.
 Microcateter reforçado para cirurgia minimamente invasiva Microcateter com diâmetro externo inferior a 1 mm, dureza personalizável e alterações de diâmetro para navegação em vasos tortuosos. A ponta arredondada reduz o trauma, tornando-a ideal para tratamentos de neurointervenção, cardiovasculares e tumorais. Ver Produto →
Ao trabalhar com tubos PEEK, o risco de superaquecimento é real. São necessárias ferramentas avançadas para formar PEEK sem carbonizar ou perder suas propriedades mecânicas. Para obter detalhes sobre este material específico, consulte nosso artigo sobre ponta formando tubo médico PEEK .
Sobre LINSTANT: um parceiro de sistema de cateter personalizado
Ningbo LINSTANT Polymer Materials Co., Ltd. foi fundada em 2014 e desde então se tornou uma empresa de alta tecnologia de nível nacional com mais de 500 funcionários profissionais. A empresa está comprometida em transcender o papel de fornecedora tradicional de componentes, esforçando-se para se tornar parte integrante dos produtos de seus clientes. Desde a correspondência precisa durante a fase de projeto colaborativo até a garantia de confiabilidade durante a fabricação, a LINSTANT integra-se profundamente na cadeia de valor central dos produtos de seus clientes, transformando a tecnologia de cateteres em uma vantagem competitiva essencial para seus produtos.
Através da inovação tecnológica contínua e do rigoroso controle de qualidade, somos capazes de fornecer às empresas de dispositivos médicos soluções de sistemas de cateteres personalizados mais seguros, precisos e tecnologicamente mais avançados.
A LINSTANT opera uma sala limpa de quase 20.000 m² em conformidade com GMP, com 15 linhas de extrusão importadas, 8 linhas de extrusão PEEK dedicadas, 2 linhas de moldagem por injeção e cerca de 100 conjuntos de equipamentos de trança, mola, revestimento e soldagem. Esta capacidade apoia tanto a produção piloto em pequena escala como a entrega sustentada de volumes.
 Cateter guia de alto torque com estrutura trançada Cateter-guia com dureza em vários estágios, ponta distal macia e haste trançada para torque e estabilidade superiores. A parede ultrafina e a camada interna de PTFE garantem uma entrega suave do dispositivo, apoiada pela produção em sala limpa em conformidade com GMP. Ver Produto →
Do desenho à produção: como dimensionar um design de formação de pontas
Trazer uma especificação de formação de ponta para a produção requer mais do que um molde. Requer caracterização do processo, inspeção do primeiro artigo e parâmetros de produção controlados. Um bom parceiro definirá a janela do processo, documentará os parâmetros críticos do processo e apoiará as atividades de validação.
LINSTANT Serviços OEM/ODM cobrem todo o caminho desde a seleção de materiais e ferramentas até testes piloto e produção em série. Para as equipes de dispositivos europeias e norte-americanas, o benefício é um fornecedor único com extrusão interna e processamento secundário, o que reduz os riscos de transferência e encurta os prazos de entrega.
Perguntas frequentes sobre a formação da ponta do cateter
Q1. O que é a formação da ponta do cateter?
Cateter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Quais materiais funcionam melhor para formação de pontas?
Pebax, TPU, náilon e PEEK são comumente usados. A poliimida e o PTFE normalmente requerem ligação adesiva ou métodos mecânicos em vez de formação por calor.
Q3. O que causa defeitos na formação de pontas?
Aquecimento irregular, mau alinhamento do molde, excesso de pressão e classes de materiais incompatíveis são as causas mais frequentes de rebarbas, rebarbas ou problemas dimensionais.
Q4. Como é verificada a qualidade da formação das pontas?
Inspeção óptica, medição dimensional, teste de vazamento e teste de pressão de ruptura são geralmente combinados para verificar a ponta formada.
Q5. O LINSTANT oferece formação de pontas personalizadas?
Sim. O programa OEM/ODM da LINSTANT oferece suporte à formação de pontas personalizadas desde o estágio de projeto até o desenvolvimento de ferramentas e produção em volume.
Q6. Qual é a diferença entre tombamento e formação de ponta?
Dicaping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.