


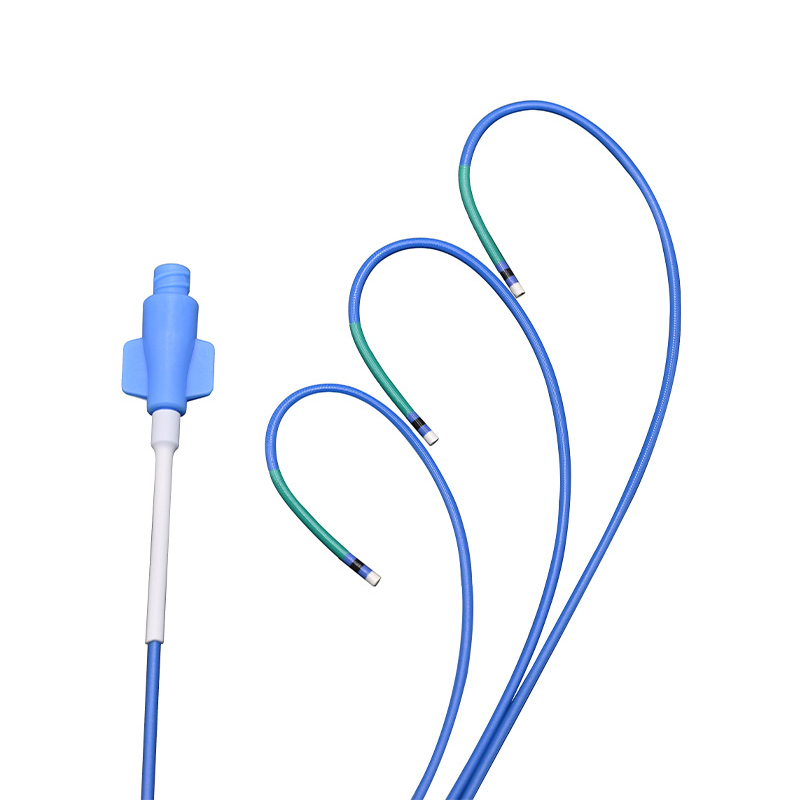
Uma gaiola de fusão espinhal, um revestimento de microcateter, um rolamento de bomba e um anel de fixação semicondutor podem ser cortados do mesmo polímero bege. Esse polímero é ESPIAR, e a...
READ MORE


ESPIAR
Moldagem por injeção PEEK
Como um produto plástico de engenharia de alto desempenho, a moldagem por injeção de PEEK desempenha um papel cada vez mais importante na indústria moderna. Suas boas propriedades mecânicas, resistência a altas temperaturas, resistência à corrosão química e propriedades autolubrificantes o tornam amplamente utilizado em muitos campos.
Vantagens:
-
- Módulo de elasticidade inferior e próximo do osso (cerca de 3,8 GPa para PEEK, 3,2-7,8 GPa para osso esponjoso, 17-20 GPa para osso cortical);
- É transparente aos raios X e não aparece nas tomografias computadorizadas e ressonâncias magnéticas;
- Bom desempenho de esterilização. Mantém suas propriedades originais mesmo após exposição prolongada a vapor de alta temperatura, óxido de etileno e radiação gama, garantindo desempenho duradouro em aplicações médicas;
- A temperatura severa pode chegar a 250°C para uso a longo prazo, e a temperatura de uso instantâneo pode chegar a 300°C.
-
 ESPECIFICAÇÕES
-
APLICAÇÕES
-
CONTATE-NOS
-
O processo de fabricação de peças moldadas por injeção PEEK é relativamente complexo e requer controle rigoroso de cada elo para garantir a qualidade do produto.
Preparação de matéria-prima
Use partículas PEEK de alta pureza para garantir o desempenho estável da moldagem por injeção. O requisito de pureza é geralmente superior a 99,5%.
Projeto de molde
O projeto do molde de moldagem por injeção PEEK precisa levar em consideração sua baixa fluidez e projetar razoavelmente a porta, o corredor e o sistema de resfriamento para garantir a precisão dimensional e a qualidade da superfície das peças moldadas por injeção. A temperatura do molde é geralmente controlada entre 120-150°C.
Seleção de máquina de moldagem por injeção
A moldagem por injeção PEEK requer o uso de uma máquina de moldagem por injeção de alta temperatura, e a precisão do controle de temperatura e pressão da máquina de moldagem por injeção deve ser alta para garantir a estabilidade do processo de moldagem por injeção. A temperatura de moldagem por injeção está geralmente entre 350-400°C e a pressão é de 100-150 MPa.
Configuração de parâmetros do processo de moldagem por injeção
Os parâmetros do processo de moldagem por injeção PEEK incluem temperatura, pressão, velocidade e tempo de resfriamento, etc. Eles precisam ser otimizados de acordo com requisitos específicos de material e produto para garantir o desempenho e a qualidade das peças moldadas por injeção. O tempo de resfriamento é geralmente controlado em 20 a 40 segundos.
Pós-processamento
As peças moldadas por injeção PEEK precisam de pós-processamento, como recozimento e usinagem, para eliminar tensões internas e melhorar a precisão dimensional e a qualidade da superfície. A temperatura de recozimento é geralmente de 150-200°C e o tempo é de 1-2 horas.
-
A biocompatibilidade e a resistência química do PEEK tornam-no um material ideal para a fabricação de dispositivos médicos, como articulações artificiais, implantes espinhais e instrumentos cirúrgicos. Atualmente, mais de 50% dos implantes espinhais no mundo são feitos de PEEK.
-
Feedback da mensagem
EXPLORE NOSSO
PRODUTOS EM DESTAQUE
Excelente produto com acabamento requintado
-
 Tubo multilúmen
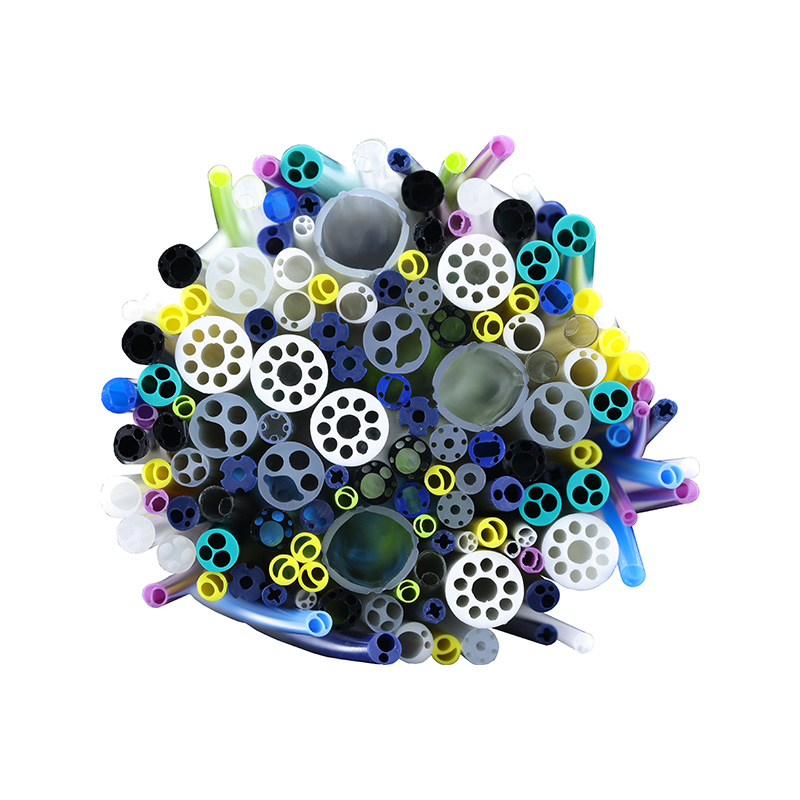
O tubo multilúmen é projetado com vários canais dentro de um único tubo, apresentando vários formatos externos e configurações de lúmen, para permitir acesso simultâneo a fios-guia, medicamentos, gases e outras substâncias. Nossa rica experiência de produção e boa tecnologia de extrusão podem garantir a estabilidade de nossos tubos multilúmen e fornecer suporte para seu projeto.LEIA MAIS
-
 Tubo de balão
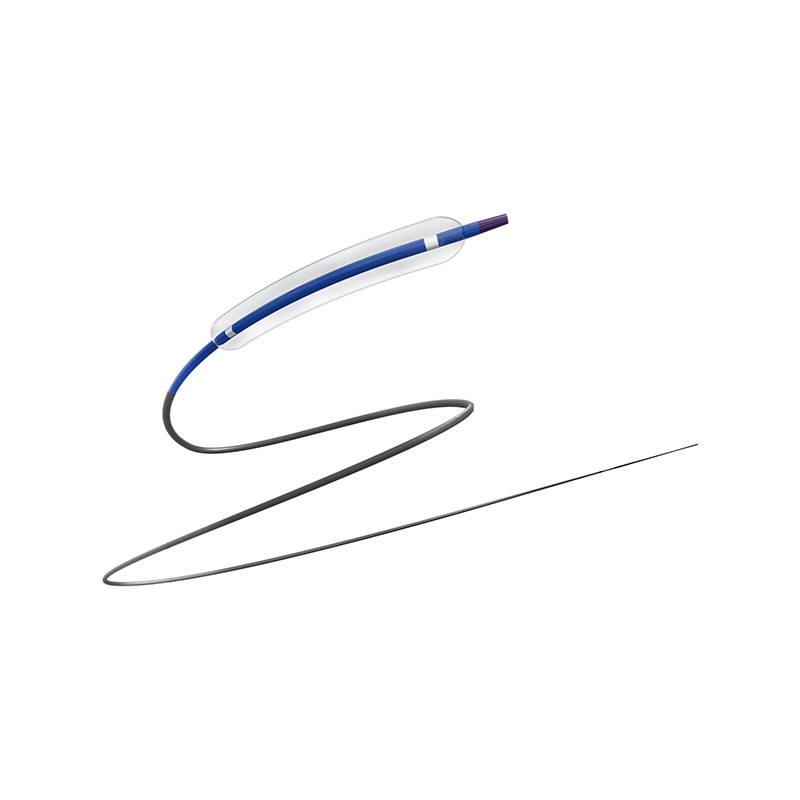
O tubo de balão é usado principalmente para o processamento do corpo do balão em cateteres de dilatação de balão (comumente chamados de balões), servindo como núcleo e componente crítico do tubo de balão. Com ampla experiência em extrusão, somos capazes de fornecer consistentemente tubos de balão que apresentam tolerâncias restritas e boas propriedades mecânicas, atendendo às suas necessidades.LEIA MAIS
-
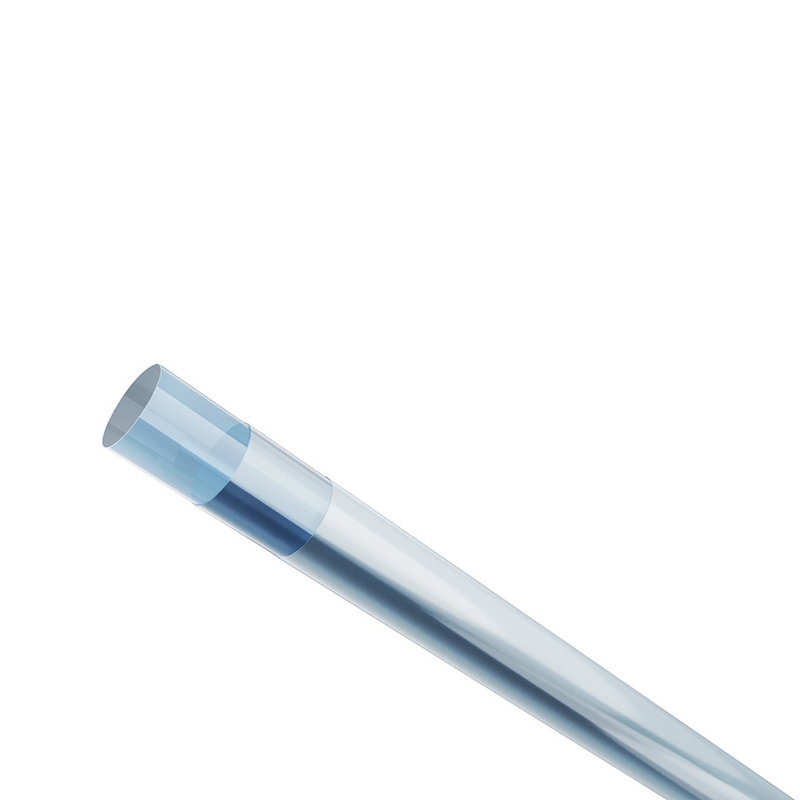 Tubo médico multicamadas
O tubo médico multicamadas é construído a partir de duas ou mais camadas de materiais, cada uma selecionada com base em critérios específicos, como resistência, flexibilidade, resistência química e impermeabilidade. As camadas interna e externa podem consistir em materiais diferentes, com a camada interna priorizando a biocompatibilidade e a camada externa fornecendo resistência ou proteção adicional.LEIA MAIS
-
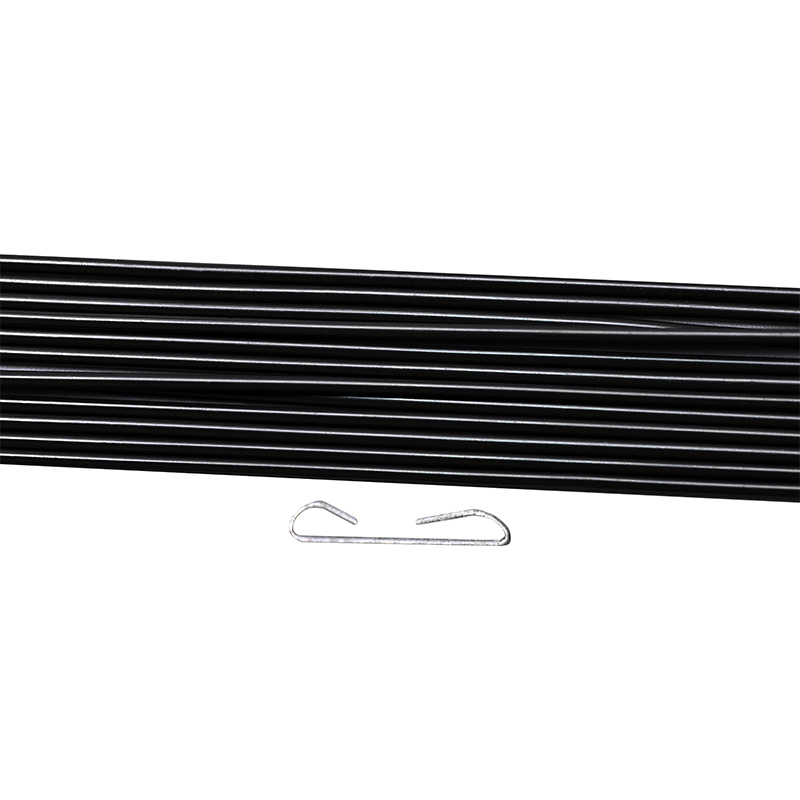 Tubulação Radiopaca TPU
A aplicação de materiais TPU em tubos radiopacos está se tornando cada vez mais difundida, trazendo novos avanços em áreas como o diagnóstico médico.LEIA MAIS
-
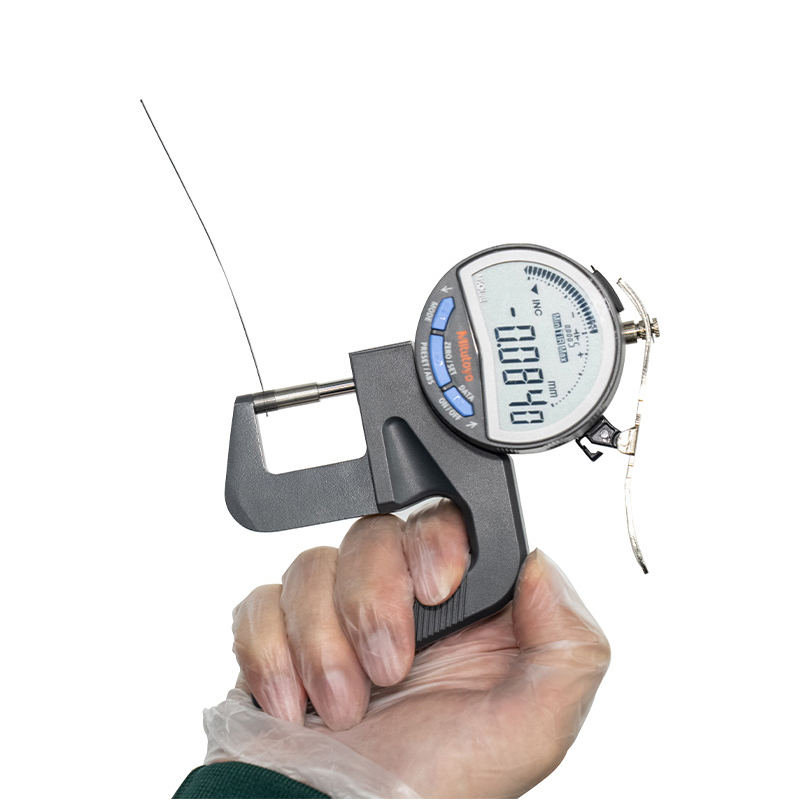 Tubo médico de parede ultrafina
Os tubos médicos de parede ultrafina se distinguem por sua espessura de parede delgada, diâmetro interno preciso, diversas opções de materiais e boa biocompatibilidade. O design de parede fina desses tubos permite resistência suficiente e, ao mesmo tempo, reduz a irritação e os danos aos tecidos internos, reduzindo significativamente o risco de infecção e complicações. Além disso, o controle preciso do diâmetro interno garante um transporte de fluidos estável e eficiente, e a variedade de materiais atende aos requisitos complexos de vários cenários médicos.LEIA MAIS
-
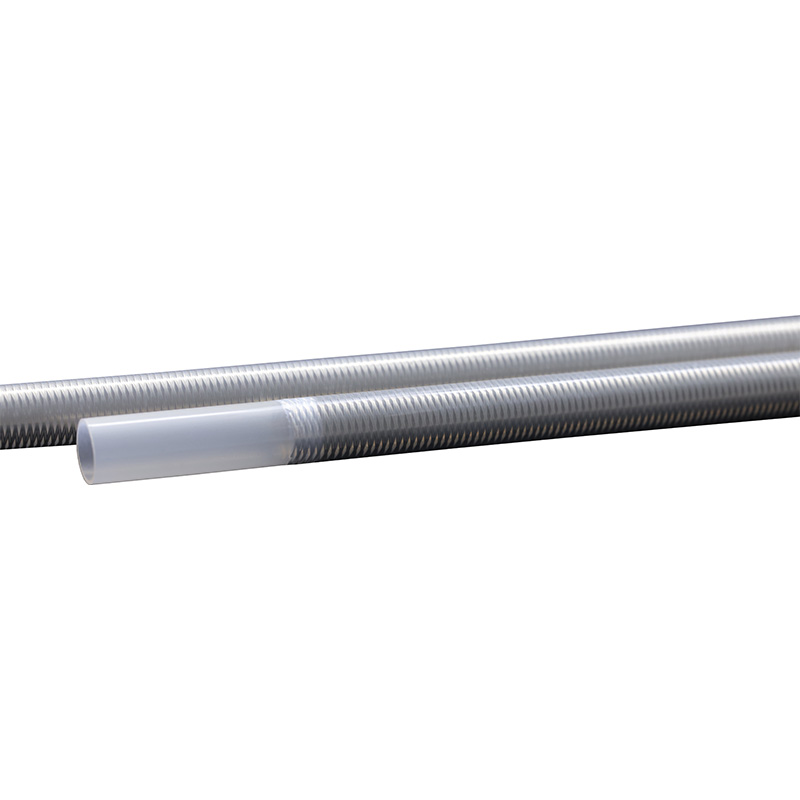 Tubo Reforçado com Trança
A tubulação reforçada com trança é fabricada por meio de processos de coextrusão ou refluxo, incorporando estruturas trançadas de metal ou fibra entre duas camadas de material. Este design inovador aumenta significativamente a resistência à pressão de ruptura do tubo, a resistência da coluna e a transmissão de torque. O ângulo de trançado, a cobertura e as dimensões, formato e resistência dos materiais de reforço são críticos na determinação do desempenho dos tubos. Temos orgulho de produzir tubos trançados de malha com alta precisão e boas propriedades mecânicas, que podem ser adaptados para atender às suas necessidades específicas.LEIA MAIS
-
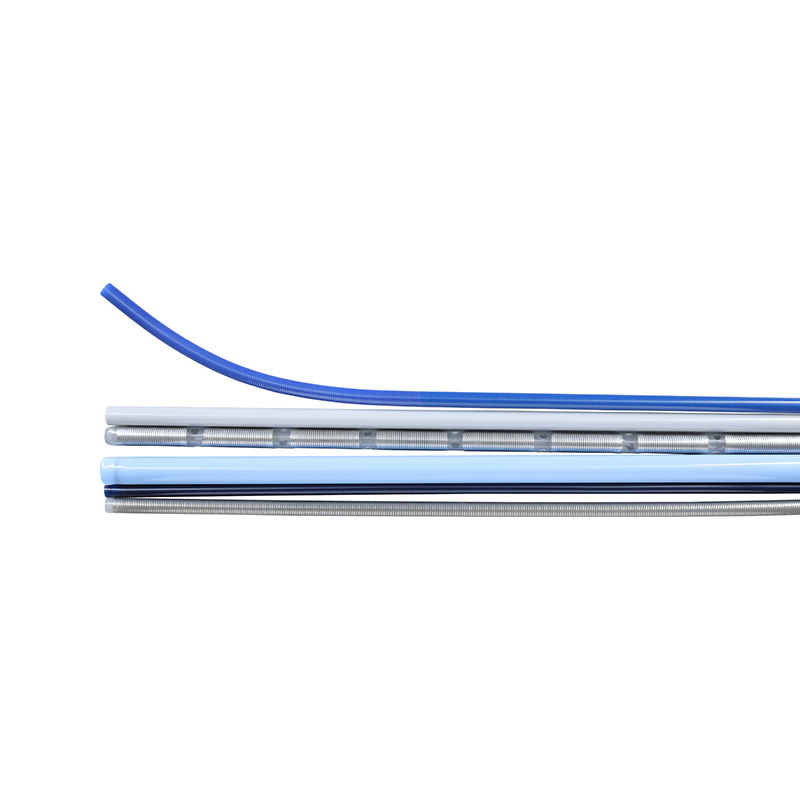 Tubulação reforçada com bobina
A tubulação reforçada com bobina é fabricada incorporando bobinas de mola entre duas camadas de material por meio de processos de coextrusão ou refluxo, resultando em tubulação composta com maior resistência à pressão, resistência à dobra e controle de torção. Estamos comprometidos em atender às necessidades específicas de nossos clientes, personalizando o desenvolvimento e a produção de produtos de acordo. A tubulação reforçada com bobina é caracterizada por sua boa suavidade, forte compatibilidade e bom suporte.LEIA MAIS
-
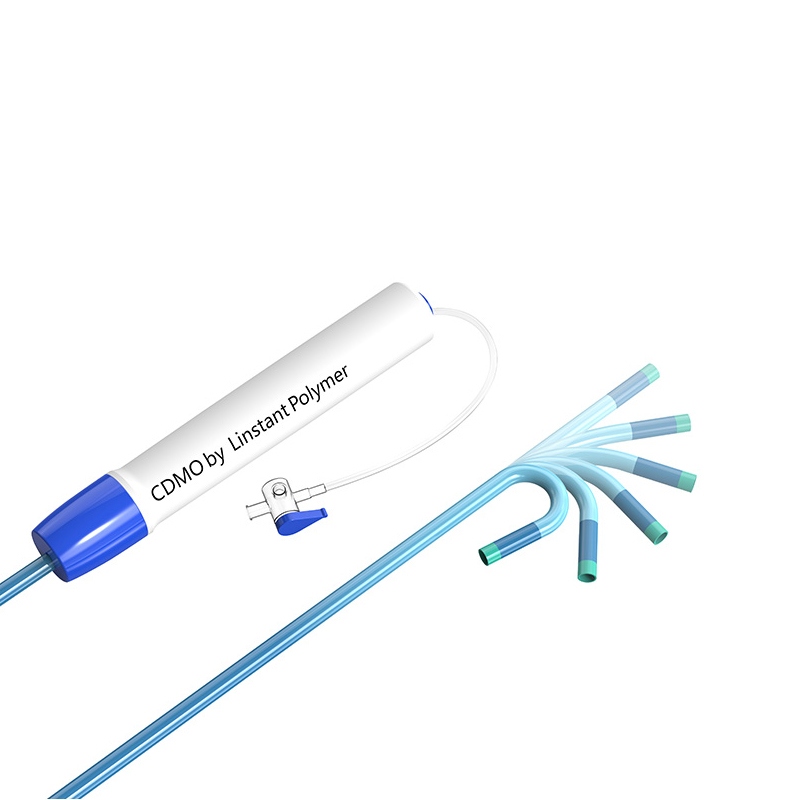 Bainha Dirigível
A bainha orientável é uma bainha de flexão distal ajustável que pode ser ajustada in vitro de modo que a extremidade distal da bainha possa ser dobrada em diferentes ângulos no paciente. Possui apontamento preciso e pode se adaptar a diferentes estruturas anatômicas.LEIA MAIS
-
 Tubo trançado de alta pressão
O tubo trançado de alta pressão, ou tubo de monitoramento de alta pressão, é usado para injetar meios de contraste e outras soluções médicas durante procedimentos de PTCA, ICP ou procedimentos de angioplastia.LEIA MAIS
-
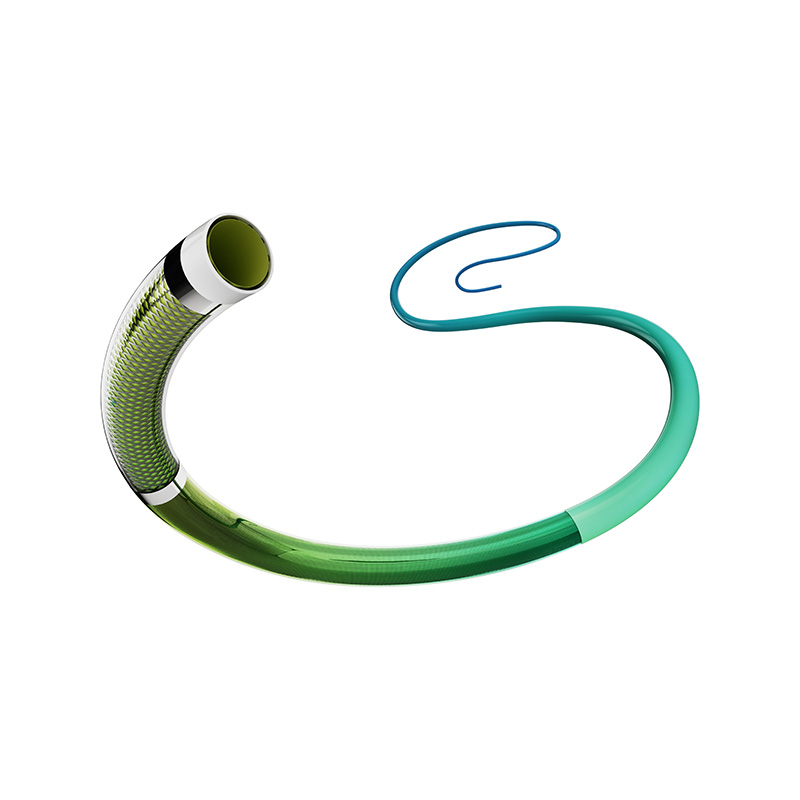 Microcateter
es são cateteres reforçados de pequeno porte, geralmente com diâmetro externo inferior a 1 mm. Eles são frequentemente usados em cirurgias minimamente invasivas de vasos sanguíneos complexos no corpo humano e podem entrar em pequenos vasos sanguíneos e cavidades no corpo humano, como vasos nervosos, para obter um tratamento preciso. Nossos microcateteres possuem boa flexibilidade, manobrabilidade e biocompatibilidade, podendo atender bem às necessidades de operações clínicas.LEIA MAIS
-
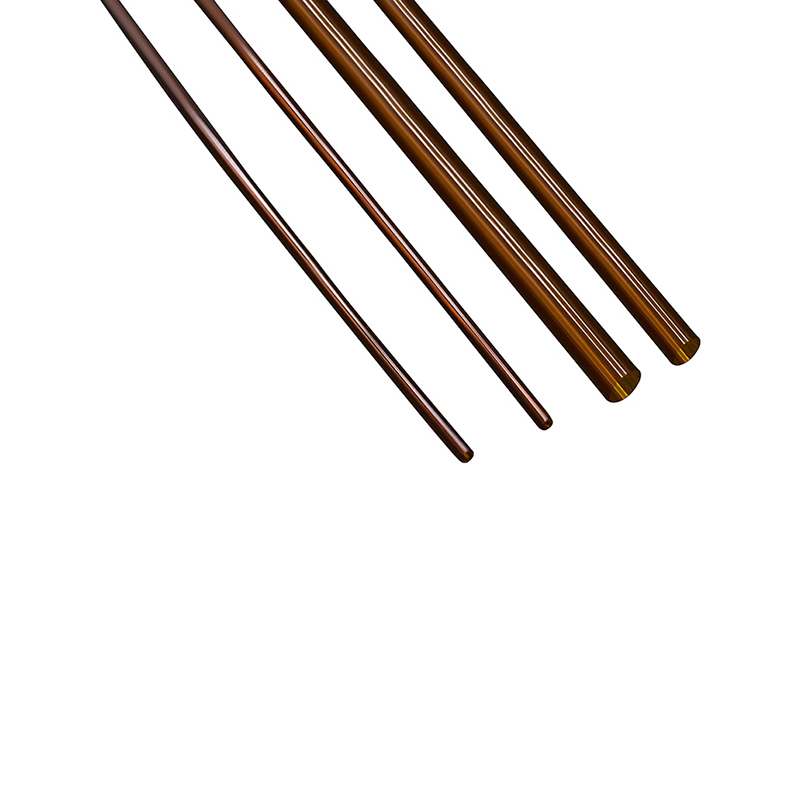 Tubo médico de poliimida
O tubo médico de poliimida apresenta boa resistência e resistência ao desgaste, mantendo seu desempenho mesmo em pequenas dimensões. Para aplicações médico-cirúrgicas que exigem lubrificação adicional, os materiais compósitos PI/PTFE oferecem um menor coeficiente de atrito, reduzindo assim a resistência superficial do tubo. Ao combinar as propriedades únicas do PI e do PTFE, a tubulação garante uma parede interna suficientemente lisa, enquanto o componente PI melhora o suporte estrutural de todo o tubo, evitando efetivamente a deformação.LEIA MAIS
NOTÍCIAS
-
-
Um método de rotina começou a dividir os picos minutos depois que um engenheiro de serviço trocou uma linha de transferência de 0,005 pol. por um tubo de 0,017 pol. que ele tinha em sua bol...
READ MORE -
Um sistema UHPLC operando a 600 barra através de um tubo ID de 10 cm de comprimento e 0,005 pol. contém aproximadamente 1,3 µL de fase móvel dentro dessa linha. Substitua-o pelo mesmo compr...
READ MORE
 CONTATE-NOS
Se você estiver interessado em nossos produtos, entre em contato conosco
- DETALHES DE CONTATO
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- As informações fornecidas neste site destinam-se ao uso exclusivo em países e jurisdições fora da República Popular da China.
- PRODUTOS
- Tubo Extrudado Médico
- Tubulação Reforçada Médica
- Poliimida
- ESPIAR
- Tubo de balão
- Microcateter
- Processos Secundários
- Tubo termorretrátil
- Tubo médico de fluoropolímero
- Endoscópio
- Bainha de acesso de pressão negativa
- Cateter Guia
- Cateter Angiográfico
- Tubo trançado de alta pressão
- Processo de tratamento de superfície de tubos médicos
- CENTRO DE NOTÍCIAS
- Notícias da indústria
- Notícias da empresa
- TERMINAL MÓVEL

