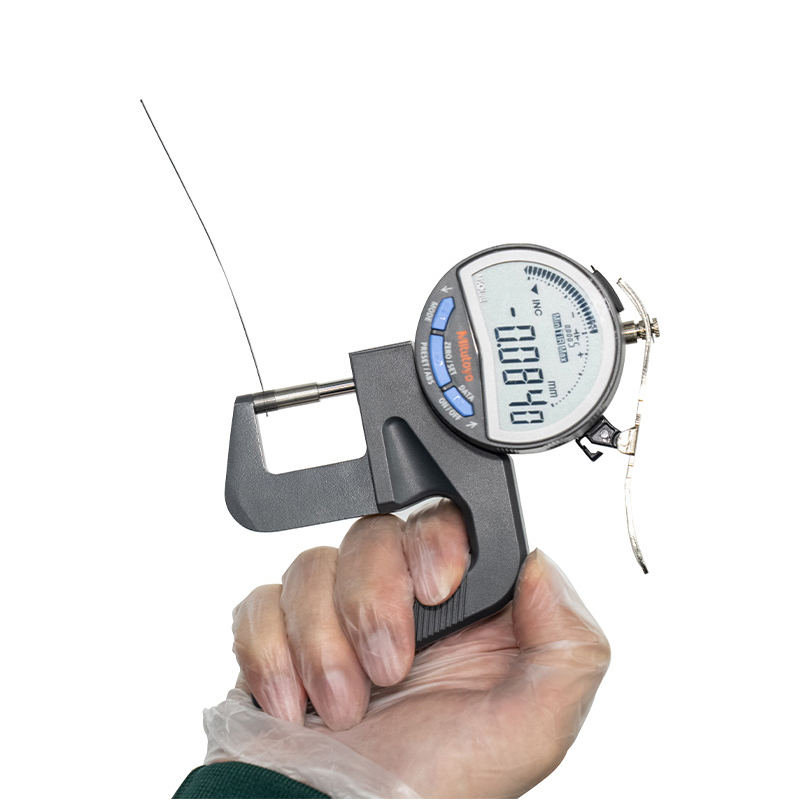


Uma oscilação de 0,03 mm na espessura da parede parece inofensiva em um desenho. Na bancada, ele se transforma em uma dobra no arco aórtico, em um balão que não rastreia ou em uma válvula hemostática que goteja. Em nossa experiência, a maioria das reclamações sobre o desempenho do cateter remonta à linha de extrusão e não ao desenho do cateter.
A resposta curta: a extrusão do cateter define a faixa de tolerância que você pode manter, a força de ligação disponível a jusante e quão repetível será o dispositivo final em escala. Acerte a janela de extrusão e cada etapa posterior se tornará mais fácil. Se errar, nenhum trabalho de tombamento, colagem ou montagem salvará o dispositivo.
Este guia explica o que a extrusão realmente controla, as variáveis do processo que importam, os polímeros que se comportam de maneira diferente na mesma rosca, os defeitos que aparecem primeiro e as verificações de qualidade que evitam que um processo validado se desvie.
O que a extrusão do cateter controla antes de qualquer outra coisa
A extrusão é a etapa que fixa a geometria que todos os outros processos assumem. Se um eixo sai da linha com uma variação de parede de 12%, os estágios de trançado, refluxo e formação de ponta herdam essa variação e a amplificam. É por isso que equipes experientes travam a janela de extrusão antes de finalizarem o desenho do cateter, e não depois.
Cinco resultados são mais importantes em um eixo intervencionista típico: diâmetro externo, espessura e concentricidade da parede, ovalidade, acabamento superficial do lúmen interno e estabilidade dimensional em todo o carretel.
| Parâmetro | Alvo típico | Por que é importante a jusante |
|---|---|---|
| Diâmetro externo | /-0,02 a /-0,05 mm em tubos de 1-3 mm | Tamanho francês, ajuste da bainha, troca de cateter |
| Espessura/concentricidade da parede | Dentro de 10% da parede nominal | Resistência à torção, pressão de ruptura, consistência de refluxo |
| Ovalidade | Porcentagem baixa de um dígito | Vedação de válvula, formação de ponta, conexões sem vazamentos |
| Rugosidade da superfície interna | Ra submícron no lúmen | Rastreabilidade, volume de descarga, adesão do revestimento |
| Estabilidade de carretel a carretel | Mesma banda em todo o comprimento | Rendimento de montagem e alimentação automatizada |
Eixos de parede fina são onde esses números ficam difíceis. Quando a parede cai para 0,05 mm, o fundido tem menos espaço para relaxar e a janela de rebaixamento se estreita acentuadamente.
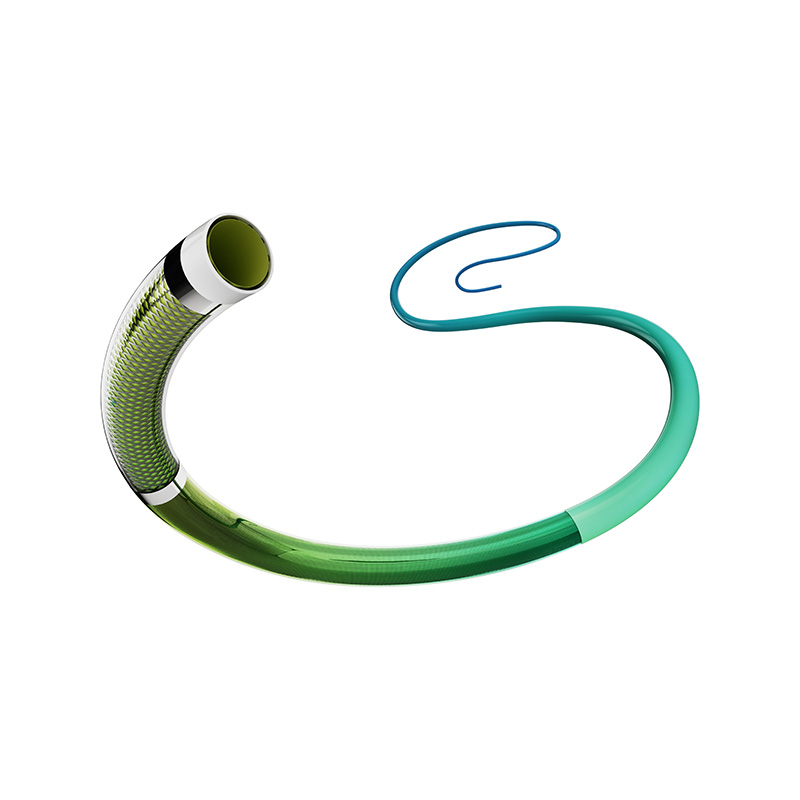
 Tubo médico de parede ultrafina para transporte de fluidos de precisão O tubo médico extrudado ultrafino suporta diâmetros internos precisos e opções de materiais como TPU, Pebax e ESPIAR para usos minimamente invasivos e em canais de fluido. Ver Produto →
A linha de extrusão, passo a passo
A maioria dos tubos de cateter é produzida em linhas de parafuso único ou duplo com matriz cruzada e dimensionamento a vácuo. A sequência abaixo é padrão, mas cada etapa carrega um ponto de controle que decide a tolerância final.
- Secagem e manuseio de materiais. Resinas higroscópicas, como copolímeros em bloco à base de poliamida e TPU, absorvem umidade. Pellets não secos produzem bolhas, gel e listras superficiais que só aparecem horas após o início da produção.
- Alimentando e derretendo. A geometria do parafuso e a taxa de compressão determinam a suavidade com que o polímero derrete. As resinas sensíveis ao cisalhamento precisam de uma zona de compressão gradual para evitar degradação.
- Medição e estabilidade de pressão. A variação da pressão de fusão se traduz quase diretamente na variação do diâmetro. Uma bomba de engrenagens ou uma zona de medição bem ajustada achata essa curva.
- Crosshead morre e rebaixa. A matriz define a forma; a relação de rebaixamento entre a saída da matriz e o tamanho final do tubo define a parede. Pequenas mudanças aqui alteram a espessura da parede rapidamente.
- Resfriamento e dimensionamento. Os tanques de dimensionamento a vácuo e o controle da temperatura da água determinam a circularidade e a qualidade da superfície. O resfriamento muito rápido congela a tensão na parede.
- Decolagem, medição e enrolamento. A tensão constante evita estrias e ovalização; a medição em linha detecta desvios antes que um carretel cheio seja desperdiçado.
Uma vista isométrica de uma linha de tubulação: o polímero entra na extrusora, o fundido é moldado em uma matriz cruzada, dimensionado sob vácuo, medido por um medidor a laser e retirado sob tensão constante. Cada bloco é um ponto de controle, não apenas uma máquina.
A escolha do material reescreve a janela de temperatura
O mesmo parafuso e matriz se comportam de maneira completamente diferente com uma resina nova. Copolímeros em bloco de poliamida, como Pebax e TPU, processam em uma faixa moderada de cilindros, enquanto ESPIAR e fluoropolímeros exigem linhas dedicadas, ferramentas resistentes à corrosão e ciclos de purga mais longos. Mudar uma linha de PEEK de volta para um elastômero de baixa temperatura raramente é econômico, e é por isso que os especialistas mantêm capacidades de extrusão separadas para polímeros de alta temperatura.
Além da temperatura, o perfil de propriedades de cada polímero decide qual arquitetura de eixo faz sentido. Um material rígido e resistente ao calor não é automaticamente a melhor escolha para um eixo rastreável.
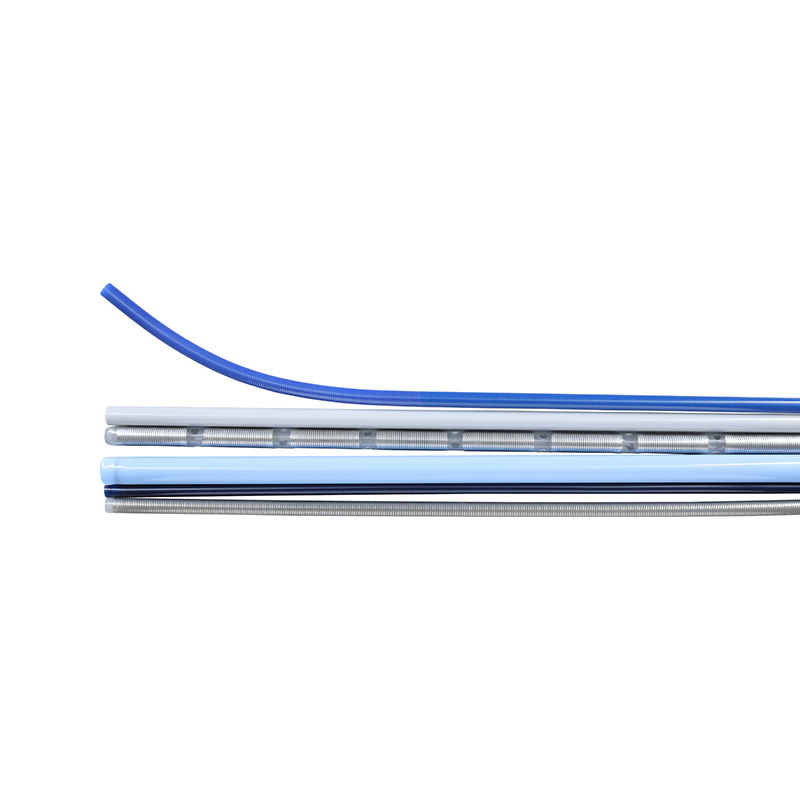
PEEK e poliimida apresentam alta pontuação em rigidez e resistência ao calor; Pebax e TPU pontuam alto em flexibilidade. A maioria dos eixos modernos mistura os dois mundos através da coextrusão multicamadas, onde uma camada externa macia carrega o revestimento hidrofílico e uma camada interna rígida carrega o lúmen. Para uma visão mais detalhada de como essa tecnologia é aplicada na prática, consulte esta visão geral de coextrusão de cateter multicamadas .
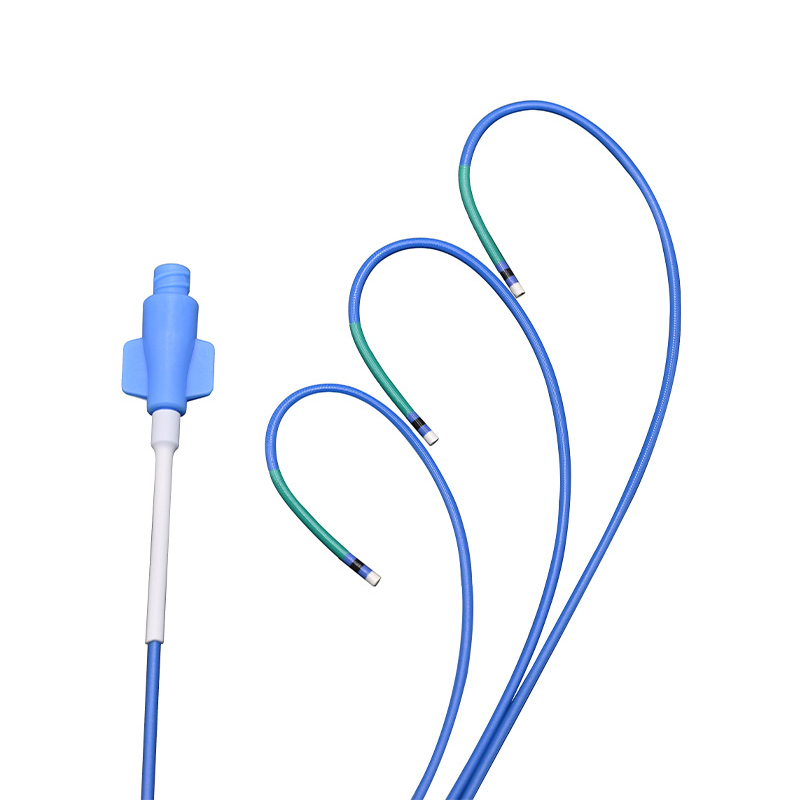
 Tubo médico multicamadas para cateteres e administração de medicamentos O tubo extrusado multicamadas combina biocompatibilidade interna com resistência ou proteção externa, suportando cateteres, infusão, drenagem e sistemas de administração de medicamentos com tolerâncias rígidas. Ver Produto →
De onde realmente vêm os defeitos de extrusão
Os defeitos raramente aparecem aleatoriamente. Na solução de problemas de produção, as mesmas cinco causas principais são responsáveis pela maioria dos spools rejeitados.
Distribuição ilustrativa baseada em padrões típicos de solução de problemas na produção de tubos médicos, e não em estatísticas medidas do setor.
- Deriva de diâmetro geralmente aponta para instabilidade da pressão de fusão ou incompatibilidade de velocidade de decolagem.
- Géis e manchas pretas indicam purga incompleta, resina degradada em zonas mortas ou umidade.
- Excentricidade da parede geralmente vem da centralização da matriz ou de um vácuo desequilibrado na luva de dimensionamento.
- Fratura por fusão e rugosidade aparecem quando a taxa de saída excede o que a geometria da matriz pode suportar naquela temperatura.
- Ovalidade no carretel é um problema de tensão e enrolamento, e não um problema de extrusão.
Tolerâncias, medição em linha e controle de qualidade
Um processo validado não é um processo estável para sempre. As configurações de vácuo aumentam, o desgaste das matrizes e um novo lote de resina podem alterar a viscosidade do fundido. A medição contínua é a única defesa prática.
As medidas práticas de controle em uma linha de extrusão de cateter incluem:
- Medição a laser ou ultrassônica em intervalos fixos, registrada em relação à posição do carretel.
- Controle estatístico do processo em diâmetro externo, parede e ovalidade, com regras de reação em vez de inspeção pós-fato.
- Qualificação de instalação, operação e desempenho em cada nova combinação de matriz e resina.
- Rastreabilidade total do lote, desde o lote de pellets até a bobina acabada, sob um sistema de qualidade como o ISO 13485.
- Controle de alterações documentado para qualquer ajuste que atinja a janela validada.
Do tubo extrudado ao cateter acabado
A extrusão é geralmente a primeira de várias operações. Processos secundários, como inclinação, alargamento, perfuração, colagem por refluxo, trançado e laminação termorretrátil, são o que transformam um carretel de tubulação em um eixo de trabalho. Estas etapas dependem muito do que aconteceu a montante: um lúmen ligeiramente desviado não vedará de forma confiável contra uma válvula hemostática e uma parede com tensão congelada irá distorcer durante o refluxo.
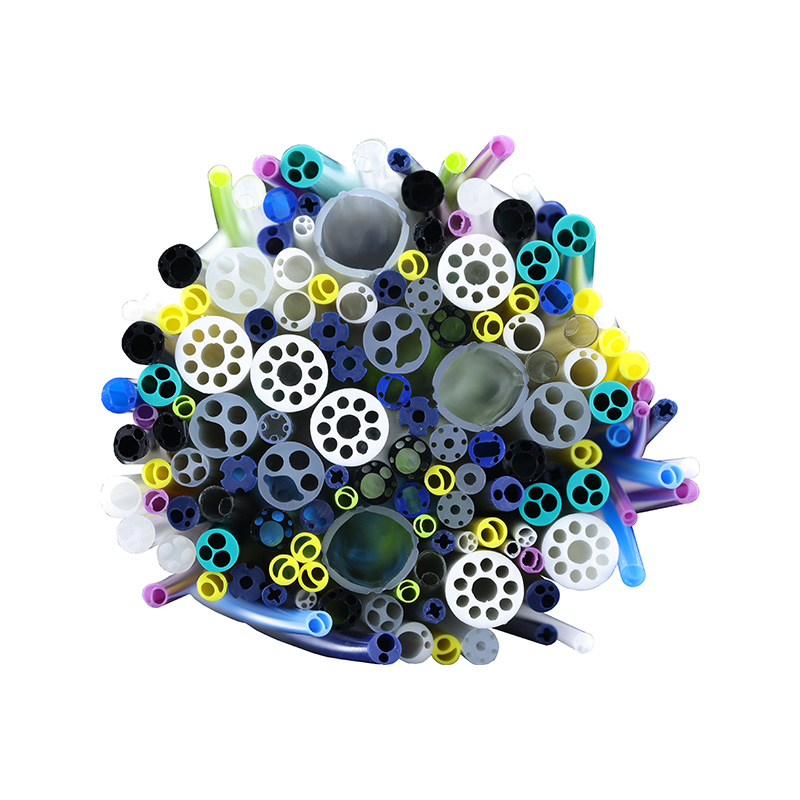
Layouts complexos de lúmen exigem a maior demanda na etapa de extrusão. Perfis multilúmen com dois, três ou mais canais requerem fluxo equilibrado através da matriz para que cada lúmen mantenha sua forma e seção transversal ao longo de todo o comprimento.
 Tubo médico multilúmen para projetos complexos de cateteres A tubulação extrudada com múltiplos canais personalizáveis permite o acesso simultâneo a fios-guia, medicamentos e gases em aplicações coronárias, de diálise, endoscopia e cateteres neurovasculares. Ver Produto →
Escolhendo um parceiro de extrusão
Para fabricantes de dispositivos, o fornecedor de extrusão faz efetivamente parte da equipe de design. A diferença entre um fornecedor de componentes e um parceiro de desenvolvimento aparece no quão cedo eles estão envolvidos e em quanto da janela do processo eles podem documentar para você.
Ningbo LINSTANT Polymer Materials Co., Ltd. foi fundada em 2014 e desde então se tornou uma empresa de alta tecnologia de nível nacional com mais de 500 funcionários profissionais. A empresa está comprometida em transcender o papel de fornecedora tradicional de componentes, esforçando-se para se tornar parte integrante dos produtos de seus clientes. Desde a correspondência precisa durante a fase de projeto colaborativo até a garantia de confiabilidade durante a fabricação, a LINSTANT integra-se profundamente na cadeia de valor central dos produtos de seus clientes, transformando a tecnologia de cateteres em uma vantagem competitiva essencial para seus produtos.
Através da inovação tecnológica contínua e do rigoroso controle de qualidade, somos capazes de fornecer às empresas de dispositivos médicos soluções de sistemas de cateteres personalizados mais seguros, precisos e tecnologicamente mais avançados.
A base de produção cobre cerca de 20.000 metros quadrados de espaço de sala limpa em conformidade com GMP, com 15 linhas de extrusão importadas que suportam coextrusão de camada simples, dupla e tripla, oito linhas PEEK dedicadas, duas linhas de moldagem por injeção e cerca de 100 unidades de trançado, bobinamento e revestimento. A cobertura do material abrange PEEK, poliimida, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET e PVDF, e a linha de produtos se estende desde tubos de base, passando por hastes reforçadas e tubos de balão, até microcateteres e cateteres-guia. A gestão da qualidade é certificada pela ISO 13485:2016.
Para equipes que precisam de suporte de projeto em vez de tubos prontos para uso, o Serviço OEM e ODM abrange desenvolvimento conjunto, ferramentas, validação de processos e produção em série.
Perguntas frequentes
Q1. O que é extrusão de cateter?
É o processo de fusão que molda pellets de polímero em tubos de cateter contínuos com diâmetro interno, diâmetro externo e parede definidos. Ele define a geometria da qual dependem todas as etapas posteriores da montagem.
Q2. Que tolerância a extrusão do cateter pode conter?
Linhas bem controladas normalmente mantêm o diâmetro externo entre /-0,02 a /-0,05 mm e a parede dentro de cerca de 10 por cento do nominal, dependendo da resina, da espessura da parede e do tamanho do tubo.
Q3. Quais polímeros são usados para extrusão de tubos de cateter?
Pebax, TPU, PVDF, PET, poliimida, PEEK, PTFE, FEP, PFA e ETFE são comuns. A escolha do material determina a janela de temperatura, a rigidez do eixo e a estratégia de revestimento.
Q4. Qual é a diferença entre extrusão de lúmen único e multilúmen?
A tubulação de lúmen único possui um canal. A tubulação multilúmen agrupa dois ou mais canais em um perfil, o que requer um fluxo de matriz equilibrado para que cada lúmen mantenha sua seção transversal ao longo do comprimento.
Q5. Como você evita dobras no tubo extrusado do cateter?
Paredes concêntricas, espessura de parede consistente, durômetro correto ou uma camada de reforço trançada e um processo de refluxo controlado aumentam a resistência à torção.
Q6. O tubo extrudado pode ser fornecido como parte de um conjunto completo de cateter OEM?
Sim. Fornecedores de extrusão com capacidade de processamento secundário podem fornecer eixos com ponta, colados, trançados ou revestidos, ou apoiar o desenvolvimento completo de cateteres personalizados desde a fase de projeto até a produção em série.