Resposta rápida: Tubo ESPIAR vs PTFE para dispositivos médicos Os tubos ESPIAR e os tubos PTFE são adequados para diferentes funções no design de dispositivos médicos, em vez de serem substitutos diretos um do outro. A tubulação ESPIAR oferece maior resistência mecânica, maior rigidez e desempenho estável em temperaturas acima de 250ºC , tornando-o adequado para componentes estruturais e esterilização repetida em alta temperatura, enquanto o tubo de PTFE oferece um menor coeficiente de atrito e maior flexibilidade, tornando-o o material preferido para revestimentos internos lubrificantes em aplicações de cateteres e fios-guia. Este guia compara tubulação médica em ESPIAR contra PTFE e poliimida em termos de resistência, resistência à temperatura e ajuste à aplicação, ajudando os engenheiros de dispositivos a selecionar o material certo para um requisito específico de tubulação. O que é Tubo médico PEEK ? PEEK, ou poliéter éter cetona, é um polímero termoplástico de alto desempenho conhecido por combinar alta resistência com alta tenacidade à fratura. A tubulação PEEK de grau médico é produzida por meio de um processo de extrusão de precisão e é usada em aplicações onde uma combinação de resistência mecânica, estabilidade dimensional e resistência química é necessária em um perfil de tubulação relativamente pequeno. Características do material principal do PEEK Alta resistência combinada com alta tenacidade à fratura, suportando funções de tubos estruturais Desempenho dimensional estável em uma ampla faixa de temperatura Boa estabilidade química contra a maioria dos solventes utilizados na montagem e limpeza de dispositivos Resistência à chama e resistência ao desgaste adequada para contato mecânico repetido Boa biocompatibilidade apropriada para aplicações em dispositivos médicos A alta cristalinidade do PEEK é uma das principais razões por trás de sua estabilidade térmica, uma vez que uma estrutura molecular mais ordenada resiste melhor à deformação em temperaturas elevadas do que polímeros de baixa cristalinidade, suportando operação estável até 250ºC . Por que o PEEK é usado em dispositivos médicos? O PEEK é selecionado para componentes de dispositivos médicos quando um projeto requer resistência estrutural que os tubos padrão de fluoropolímero ou poliamida não podem fornecer, especialmente em aplicações que envolvem esterilização repetida em alta temperatura ou funções de suporte de carga mecânica. O gráfico abaixo compara a resistência à tração entre materiais de tubos PEEK, PTFE e poliimida. Resistência à tração por material de tubulação (MPa) 97 MPa PEEK 231MPa Poliimida (PI) 31 MPa PTFE Embora a poliimida apresente a maior resistência à tração bruta entre os três materiais, PEEK oferece uma combinação distinta de resistência e tenacidade isso o torna mais resistente à fratura por impacto repentino, uma propriedade que muitas vezes é mais relevante do que o pico de resistência à tração por si só para componentes sujeitos a esforços mecânicos repetidos. O PTFE, em comparação, é significativamente mais macio e flexível, razão pela qual é geralmente usado por suas propriedades superficiais de baixo atrito, em vez de resistência estrutural. Resistência à temperatura: PEEK vs PTFE vs Poliimida O desempenho da temperatura é um dos motivos mais frequentemente citados para a seleção de tubos PEEK, especialmente para dispositivos que exigem ciclos repetidos de esterilização em autoclave. O gráfico de linhas abaixo mostra a estabilidade mecânica relativa em uma faixa crescente de temperatura para todos os três materiais. Estabilidade Mecânica Relativa versus Temperatura (%) 100 50 0 100°C 150°C 200°C 250°C 300°C 350°C Poliimida PEEK PTFE A tubulação PEEK mantém forte estabilidade mecânica através 250°C , suportando ciclos repetidos de esterilização em alta temperatura sem perda significativa de desempenho, o que é uma de suas vantagens mais práticas em relação ao PTFE. A tubulação de PTFE mostra um declínio mais acentuado à medida que as temperaturas sobem além do limite inferior de serviço, enquanto a poliimida, embora mostre a estabilidade mais forte nas temperaturas mais altas mostradas, é normalmente usada em uma categoria de aplicação diferente devido ao seu processo distinto de extrusão e revestimento em comparação com a extrusão padrão de PEEK e PTFE. PEEK vs PTFE vs Poliimida: comparação completa de desempenho A escolha entre esses três materiais depende de quais atributos de desempenho são mais importantes para uma função específica de tubulação. O gráfico de radar abaixo classifica cada material de acordo com cinco critérios relevantes para a seleção de tubos médicos. PEEK vs PTFE vs Poliimida Rigidez Resistência à temperatura Lubricidade Capacidade de parede fina Resistência à fratura PEEK PTFE Poliimida O PEEK tem a maior pontuação em rigidez, tenacidade à fratura e resistência à temperatura, confirmando seu papel como material estrutural para componentes que devem resistir à deformação sob estresse mecânico ou térmico. O PTFE tem a maior pontuação em lubricidade por uma ampla margem, e é por isso que ele continua sendo a escolha padrão para superfícies de lúmen interno onde fios-guia ou outros dispositivos precisam deslizar com atrito mínimo. A poliimida ocupa uma posição intermediária com ênfase na capacidade de parede fina e forte resistência à temperatura, tornando-a mais adequada para aplicações estruturais de diâmetro muito pequeno, como hastes de microcateteres, onde a espessura típica da parede do PEEK pode ser menos prática. Tabela de referência de propriedades de materiais A tabela abaixo resume as propriedades gerais de referência dos três materiais para apoiar a seleção inicial de materiais. Comparação de propriedades gerais de materiais de tubos médicos PEEK, PTFE e poliimida Propriedade PEEK PTFE Poliimida Temperatura operacional de longo prazo Até 250°C Até 260°C Acima de 350°C Rigidez Relativa Alto Baixo Alto Coeficiente de Fricção Moderado Muito baixo Moderado Faixa típica de espessura de parede Padrão para parede espessa Padrão Parede ultrafina Biocompatibilidade Bom Bom Bom Considerações sobre esterilização e biocompatibilidade A compatibilidade de esterilização repetida é um fator decisivo comum ao escolher entre PEEK e PTFE para componentes de dispositivos reutilizáveis ou processados em alta temperatura. A alta cristalinidade e estabilidade térmica do PEEK permitem que ele resista a ciclos repetidos de esterilização em autoclave acima de 250°C sem desvio dimensional significativo, uma vantagem para componentes de instrumentos reutilizáveis que passam por muitos ciclos de esterilização durante a vida útil de um dispositivo. A avaliação da biocompatibilidade para ambos os materiais é geralmente avaliada em relação ISO 10993 , o padrão internacional para avaliação biológica de dispositivos médicos, que aborda testes de citotoxicidade, sensibilização e irritação relevantes para tubos com contato com o paciente (International Organization for Standardization, ISO 10993). Os tubos PEEK e PTFE destinados ao uso médico são normalmente avaliados sob esta estrutura antes da integração do dispositivo. Onde a tubulação médica PEEK é aplicada A tubulação PEEK é especificada em diversas categorias de dispositivos onde a resistência estrutural e a estabilidade térmica superam a necessidade de extrema flexibilidade ou baixo atrito. A tabela abaixo descreve áreas de aplicação comuns. Aplicações comuns de dispositivos médicos para cateteres PEEK e tubos de instrumentos Categoria do dispositivo Requisito Primário Por que PEEK foi selecionado Bainhas introdutoras Rigidez estrutural, resistência à torção Alto strength at moderate wall thickness Componentes reutilizáveis de instrumentos cirúrgicos Esterilização repetida em autoclave Estável acima de 250°C Componentes do eixo do cateter Empurrabilidade, estabilidade dimensional Alto strength and fracture toughness Componentes para manuseio de fluidos Resistência química Estável contra a maioria dos solventes Em muitos designs de cateteres multimateriais, o PEEK é usado junto com o PTFE, e não em seu lugar, com o PEEK fornecendo suporte estrutural em uma camada externa ou intermediária, enquanto o PTFE forma a superfície interna do lúmen, combinando as resistências de ambos os materiais em um único dispositivo. Opções personalizadas de tubos PEEK Projetos personalizados de tubos médicos PEEK normalmente envolvem o ajuste de parâmetros dimensionais e de processamento para atender a um requisito específico do dispositivo. A tubulação PEEK extrudada de precisão pode ser adaptada em diversas variáveis. Ajuste do diâmetro interno e externo para corresponder a um perfil específico de cateter ou instrumento Ajuste da espessura da parede para equilibrar rigidez e flexibilidade para uma determinada aplicação Opções de tratamento de superfície para apoiar a ligação com componentes adjacentes do dispositivo Codificação de cores para montagens de dispositivos multicomponentes ou multilúmen Como o PEEK combina dureza com resistência, projetos de tubos personalizados muitas vezes conseguem obter uma parede mais fina do que seria estruturalmente confiável em um material menos rígido, suportando projetos de dispositivos mais compactos sem sacrificar o desempenho mecânico. Trabalhando com um fabricante de tubos PEEK: o que verificar A aquisição de tubos médicos de PEEK exige a confirmação da precisão de extrusão, da documentação de qualidade e da experiência específica da aplicação do fornecedor, uma vez que a alta temperatura de fusão e a cristalinidade do PEEK tornam seu processamento consistente mais exigente do que muitos outros polímeros médicos. Confirmação da certificação ISO e de um sistema de gestão de qualidade documentado Capacidade de extrusão de precisão adequada aos requisitos de processamento do PEEK Experiência na produção de extrusão PEEK personalizada na faixa de diâmetro específica necessária Suporte para fluxos de trabalho de desenvolvimento OEM e ODM, incluindo iteração de amostra antes da produção completa opera desde 2014 como fabricante e fornecedor profissional de tubos médicos OEM e ODM, agora empregando mais de 400 funcionários em tecnologias de processamento de extrusão, revestimento e pós-processamento para tubos de polímero médico. A tubulação PEEK da empresa é construída em material que combina dureza com resistência, oferecendo alta precisão e operação estável em ambientes até 250°C , apoiando a esterilização repetida sob condições de alta temperatura. A alta cristalinidade do material contribui para uma melhor estabilidade térmica, e o compromisso da empresa com a precisão, a segurança e a qualidade consistente do produto apoia os fabricantes de dispositivos no desenvolvimento de componentes estruturais em aplicações de cateteres, instrumentos e manuseio de fluidos. Perguntas frequentes Q1: O que é tubo médico PEEK? O tubo médico PEEK é um tubo extrudado com precisão feito de poliéter éter cetona, um termoplástico de alto desempenho conhecido por alta resistência, tenacidade e estabilidade térmica. P2: Por que o PEEK é usado em dispositivos médicos? PEEK é usado por sua combinação de resistência mecânica, estabilidade dimensional, resistência química e capacidade de suportar esterilização repetida em alta temperatura. Q3: O PEEK é biocompatível? O PEEK de grau médico é geralmente avaliado de acordo com os critérios de avaliação biológica ISO 10993 e apresenta boa biocompatibilidade para dispositivos em contato com o paciente. Q4: O tubo PEEK pode ser esterilizado? Sim, o tubo PEEK suporta temperaturas acima de 250°C, permitindo esterilização repetida sob condições de autoclave de alta temperatura sem desvio dimensional significativo. Q5: Tubo PEEK vs PTFE, o que é melhor? Nenhum dos dois é universalmente melhor: o PEEK oferece maior resistência e resistência à temperatura, enquanto o PTFE oferece lubricidade superior, portanto a escolha certa depende da função da tubulação. Q6: PEEK vs Poliimida, qual é a diferença? Poliimida supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. Q7: Para que é utilizado o PEEK em dispositivos médicos? PEEK é usado em bainhas introdutoras, componentes de instrumentos cirúrgicos reutilizáveis, seções de haste de cateter e componentes de manuseio de fluidos que exigem resistência química. Q8: Por que o PEEK é usado em cateteres? PEEK fornece suporte estrutural e estabilidade dimensional nos componentes da haste do cateter, muitas vezes combinado com PTFE para uma superfície lubrificada do lúmen interno.


-
23Jul-2026Tubo PEEK vs PTFE: o que é melhor para dispositivos médicos?

-
16Jul-2026O que é tubo de balão médico? Um guia completo (2026)Resposta rápida: O quê Tubo de balão médico É e por que é importante O tubo do balão médico é o tubo de polímero extrudado com precisão usado para formar o corpo do balão de um cateter de dilatação de balão, e sua consistência de parede determina diretamente como o balão infla, se expande e mantém a pressão dentro da vasculatura. A tolerância da tubulação, a concentricidade da parede e a construção da camada são os três fatores que afetam mais diretamente o desempenho do balão , uma vez que mesmo pequenas variações na espessura da parede podem causar expansão irregular ou falha prematura sob pressão. Este guia explica como tubo de balão médico é projetado, como as construções compatíveis e não compatíveis diferem e quais dados de especificação os engenheiros de dispositivos devem consultar ao adquirir tubos de cateter de balão para um projeto de dispositivo novo ou existente. O que é tubo de balão médico? O tubo de balão é um tubo extrudado especializado que, após um processo de moldagem por sopro, forma o segmento de balão inflável de um cateter balão. Ao contrário do tubo de cateter padrão, o tubo de balão deve ser projetado para se expandir de forma previsível até um diâmetro alvo sob uma pressão de inflação definida e, em seguida, retornar próximo ao seu perfil original quando esvaziado, mantendo ao mesmo tempo uma espessura de parede consistente em toda a sua circunferência. Principais atributos de qualidade do tubo de balão Tolerância dimensional rigorosa para suportar a expansão previsível do balão Boa concentricidade, o que significa que as paredes internas e externas permanecem uniformemente centradas Baixa elipticidade, o que significa que a seção transversal do tubo permanece próxima de um círculo verdadeiro Propriedades de alongamento consistentes para suportar resultados uniformes de moldagem por sopro Desempenho confiável de pressão de ruptura apropriado ao procedimento pretendido Como as tolerâncias dos tubos do balão são frequentemente mantidas dentro de ±0,01 mm , o processo de extrusão requer temperatura de fusão, velocidade de extração e condições de resfriamento rigorosamente controladas, razão pela qual a produção de tubos de balão é normalmente tratada como uma especialidade distinta na extrusão de polímeros médicos. O que é conformidade com balões e por que isso é importante? A complacência do balão descreve o quanto o diâmetro de um balão muda à medida que a pressão de inflação aumenta. Este comportamento é determinado em grande parte pelo material polimérico utilizado no tubo do balão e pela forma como esse material é processado durante a moldagem por sopro. Compreender a conformidade ajuda os engenheiros do dispositivo a combinar o material do balão com a função clínica pretendida, seja uma dilatação suave do vaso ou uma implantação precisa do stent. Compatível vs Semi-Conforme vs Não-Conforme Crescimento do diâmetro Pressão de ruptura Precisão Dimensional Flexibilidade Magreza da parede Compatível Não conforme Semi-Compatível O tubo de balão compatível, normalmente feito de materiais mais macios, como o náilon, apresenta o maior crescimento de diâmetro à medida que a pressão aumenta, o que é adequado para procedimentos onde a expansão gradual e suave é preferida. Os tubos de balão não conformes, muitas vezes produzidos a partir de materiais de módulo mais alto, como Pebax ou construções à base de PET, mantêm um diâmetro muito mais estável em uma ampla faixa de pressão, tornando-os a escolha preferida para implantação de stents onde o dimensionamento preciso e previsível é crítico. O tubo de balão semicomplacente fica entre os dois, oferecendo crescimento moderado de diâmetro juntamente com boa precisão dimensional, razão pela qual continua sendo uma escolha comum de uso geral em diversas aplicações de cateter. Como a construção da camada afeta a pressão de ruptura O tubo de balão pode ser produzido como uma construção de camada única, dupla ou tripla, e a contagem de camadas é um dos determinantes mais fortes da pressão de ruptura alcançável. As construções multicamadas combinam materiais com propriedades complementares, como uma camada externa orientada para a resistência combinada com uma camada interna mais flexível, para aumentar a resistência à pressão sem aumentar significativamente a espessura da parede. Pressão nominal de ruptura por construção de camada (atm) 45-55 atm Camada Tripla 28-35 atm Camada Dupla 14-20 atm Camada única Como ilustra o gráfico, o tubo de balão de camada tripla pode atingir classificações de pressão de ruptura de 45-55 atm , consideravelmente mais alto do que as construções de camada única, razão pela qual os projetos de múltiplas camadas são normalmente especificados para aplicações de alta pressão, como tratamento de lesões calcificadas. As construções de camada dupla oferecem um meio-termo prático, proporcionando resistência à pressão significativamente maior do que a tubulação de camada única, ao mesmo tempo em que permanecem mais simples de fabricar do que uma construção completa de camada tripla. A tubulação de camada única continua adequada para aplicações de baixa pressão, onde a simplicidade do perfil e a produção econômica são a prioridade. Desempenho de alongamento e moldagem por sopro O comportamento de alongamento durante o processo de moldagem por sopro determina quão uniformemente um balão se expande desde seu formato preliminar até seu diâmetro alvo final. A seleção do material e os parâmetros de processamento influenciam essa curva, e propriedades de alongamento incompatíveis são uma causa comum de espessura irregular da parede em balões acabados. O gráfico de linhas abaixo ilustra a expansão típica do diâmetro relativo à medida que a pressão de moldagem por sopro aumenta para duas famílias comuns de materiais de tubos de balão. Expansão do diâmetro relativo durante a moldagem por sopro (%) 100 50 0 Estágio 1 Estágio 2 Etapa 3 Estágio 4 Estágio 5 Estágio 6 Tubo à base de nylon Tubulação baseada em Pebax A tubulação à base de nylon atinge sua expansão alvo mais cedo no ciclo de moldagem por sopro, consistente com seu comportamento mais compatível, enquanto a tubulação à base de Pebax se expande mais gradualmente e continua crescendo em estágios de pressão mais elevados, refletindo seu perfil de desempenho tipicamente semiconforme a não conforme. Essa diferença no comportamento de expansão é um dos motivos pelos quais a seleção do material deve ser finalizada no início do desenvolvimento do tubo balão, uma vez que molda diretamente a janela do processo usada durante a moldagem por sopro e a geometria final alcançável do balão. Referência dimensional para tubos de balão médico Os tubos de balão estão disponíveis em uma ampla variedade de tamanhos para suportar tudo, desde aplicações coronárias até dispositivos vasculares periféricos maiores. A tabela abaixo resume os pontos de referência dimensionais gerais por categoria de aplicação. Referência dimensional geral para tubos de balão médico por categoria de aplicação Aplicação Diâmetro interno típico Construção de Camada Comum Conformidade Típica Angioplastia coronária 0,10 mm - 0,60 mm Camada dupla Semi-conforme Entrega de stent 0,20 mm - 1,00 mm Camada tripla Não conforme Dilatação vascular periférica 1,00 mm - 4,00 mm Camada única ou dupla Compatível to semi-compliant Dilatação de acesso de grande calibre 4,00 mm - 8,00 mm Camada única Compatível A produção de tubos de balão em tamanho real geralmente abrange um faixa de diâmetro interno de 0,10 mm a 8,00 mm , cobrindo quase todas as aplicações comuns de acesso coronário, periférico e de grande diâmetro em uma única capacidade de fabricação. Como a qualidade da tubulação afeta o desempenho do balão A qualidade do tubo do balão tem um efeito direto e mensurável no desempenho do balão acabado, uma vez que qualquer inconsistência presente no tubo bruto tende a se espalhar para o balão moldado por sopro. A compreensão dessas relações ajuda os engenheiros a priorizar quais especificações de tubulação são mais importantes para seu dispositivo específico. A baixa concentricidade na tubulação bruta normalmente resulta em espessura irregular da parede do balão após a moldagem por sopro, aumentando o risco de um ponto de ruptura assimétrico A elipticidade inconsistente pode causar expansão irregular durante a inflação, afetando a forma como o balão entra em contato com a parede do vaso A variação na tolerância da espessura da parede afeta diretamente a consistência da pressão de ruptura em um lote de produção A variabilidade de alongamento entre lotes de tubos pode alterar a janela do processo de moldagem por sopro, exigindo revalidação dos parâmetros do processo É por isso que os engenheiros de dispositivos normalmente solicitam dados dimensionais em nível de lote, incluindo medições de concentricidade e elipticidade, em vez de confiar apenas nas especificações nominais ao qualificar um novo fornecedor de tubos para balão. Opções de personalização para tubos de eixo de balão Projetos de tubos de balão personalizados geralmente começam com um requisito de alongamento alvo e pressão de ruptura, a partir do qual são desenvolvidas a seleção do material e a construção da camada. As solicitações de personalização comuns incluem o seguinte. Seleção de materiais entre nylon, Pebax e outras famílias de polímeros com base no comportamento de conformidade alvo Contagem de camadas e emparelhamento de materiais de camada para atingir uma meta específica de pressão de ruptura Ajuste de alongamento para corresponder a uma janela específica do processo de moldagem por sopro Personalização dimensional em toda a faixa de diâmetro interno de 0,10 mm a 8,00 mm Produção com tolerância estreita de até ±0,01 mm para aplicações de alta precisão Uma equipe experiente de P&D trabalhando junto com os requisitos de alongamento e pressão de ruptura de um engenheiro de dispositivos pode ajudar a encurtar o ciclo de desenvolvimento, restringindo as opções de materiais e processos antes do início da produção formal da amostra. Quem fabrica tubos para balões médicos opera desde 2014 como fabricante e fornecedor profissional de tubos médicos OEM e ODM, agora empregando mais de 400 funcionários em tecnologias de processamento de extrusão, revestimento e pós-processamento para tubos de polímero médico. Com ampla experiência em extrusão, a empresa fornece tubos balão com tolerâncias restritas e boas propriedades mecânicas, suportando uma tolerância mínima de ±0,01mm e produção em tamanho real cobrindo uma faixa de diâmetro interno de 0,10 mm a 8,00 mm, incluindo todos os tamanhos comuns usados em aplicações coronárias, periféricas e de grande diâmetro. Estão disponíveis construções de tubos de balão de camada única, dupla e tripla, com resistência à pressão do balão multicamadas atingindo 45-55 atm , e a experiente equipe de pesquisa e desenvolvimento da empresa pode desenvolver tubos de balão personalizados de acordo com requisitos específicos de alongamento e pressão de ruptura. Boa concentricidade e elipticidade são mantidas durante toda a produção, proporcionando desempenho consistente e repetível do balão para fabricantes de dispositivos. Perguntas frequentes Q1: O que é tubo de balão médico? O tubo de balão médico é um tubo de polímero extrudado com precisão usado para formar o segmento de balão inflável de um cateter de dilatação de balão por meio de um processo de moldagem por sopro. Q2: Para que é usado o tubo de balão? É usado para fabricar cateteres balão para procedimentos como dilatação de vasos e implantação de stents, onde é necessária uma expansão controlada e previsível. Q3: O que é conformidade com o balão? A complacência do balão descreve o quanto o diâmetro de um balão aumenta à medida que a pressão de inflação aumenta, variando de comportamento complacente a semi-conforme e não-conforme. P4: Como a tubulação afeta o desempenho do balão? A concentricidade, a elipticidade e a tolerância da parede do tubo afetam diretamente a uniformidade da parede do balão, o comportamento de expansão e a consistência da pressão de ruptura após a moldagem por sopro. Q5: O tubo do balão pode ser personalizado? Sim, o material, a contagem de camadas, o alongamento e os parâmetros dimensionais podem ser personalizados para atender aos requisitos específicos de pressão de ruptura e conformidade. Q6: Quem fabrica tubos para balões médicos? Empresas especializadas em extrusão de polímeros médicos com capacidade de OEM e ODM fabricam tubos de balão, usando processos de extrusão controlados para atender a requisitos de tolerância rígidos.

-
09Jul-2026Tubo de poliimida reforçada versus poliimida padrão: principais diferençasResposta rápida: A principal diferença entre tubos de poliimida reforçados e padrão A tubulação de poliimida reforçada incorpora uma trança de metal ou camada de bobina dentro da parede de poliimida, enquanto a tubulação de poliimida padrão depende apenas do polímero para obter resistência. Esta diferença de construção significa tubulação reforçada de poliimida oferece resistência à torção e transmissão de torque significativamente maiores , tornando-o a escolha preferida para hastes de cateter mais longas e dispositivos que precisam navegar por vasculaturas tortuosas, enquanto o tubo de poliimida padrão permanece adequado para seções mais curtas e menos exigentes, onde um perfil mais baixo é a prioridade. Este guia compara tubulação reforçada de poliimida vs poliimida padrão em termos de resistência, flexibilidade e dados de aplicação, ajudando os engenheiros de dispositivos a decidir qual construção se adapta a um determinado design de cateter ou microcateter. O que é tubo de poliimida reforçada? A tubulação reforçada de poliimida é construída adicionando uma camada de fio metálico, normalmente de aço inoxidável, na parede da tubulação durante o processo de revestimento. Esta camada de reforço é totalmente encapsulada entre revestimentos internos e externos de poliimida, de modo que o tubo acabado mantém uma superfície interna e externa lisa enquanto obtém desempenho mecânico substancialmente mais alto do que o tubo de poliimida não reforçado com a mesma espessura de parede. Dois padrões de reforço comuns Reforço trançado: fios finos são tecidos em um padrão cruzado ao redor da parede da tubulação, melhorando a transmissão de torque e a resistência à pressão de ruptura Reforço da bobina: um único fio é enrolado em um padrão helicoidal ao longo do comprimento da tubulação, favorecendo a flexibilidade e a resistência à torção em vez do controle de torque Tubo de cateter trançado e tubo reforçado com bobina não são escolhas intercambiáveis; o padrão correto depende se o design do dispositivo prioriza o controle rotacional, como cateteres orientáveis, ou a rastreabilidade suave através da anatomia curva, como muitas aplicações de microcateter. Por que o reforço é usado em tubos médicos O tubo de poliimida padrão já oferece fortes propriedades de tração para sua espessura de parede, mas hastes de cateter longas e finas ainda enfrentam dois desafios persistentes: torção ao navegar por curvas anatômicas acentuadas e perda de torque quando um médico precisa girar a extremidade proximal para controlar a ponta distal. O reforço aborda ambos os problemas diretamente, distribuindo a carga mecânica ao longo da camada de arame, em vez de depender apenas da parede de polímero. Eficiência de transmissão de torque por construção (%) 92% Trançado Reforçado 71% Bobina Reforçada 39% Poliimida Padrão Como mostra o gráfico, o reforço trançado proporciona a mais alta eficiência de transmissão de torque , razão pela qual as hastes de cateter orientáveis que exigem controle rotacional preciso um para um normalmente especificam uma construção trançada. O reforço da bobina melhora a transmissão de torque em comparação com a poliimida padrão, mas dá maior ênfase à flexibilidade e à resistência à torção, enquanto o tubo de poliimida padrão, sem camada de fio, transmite proporcionalmente menos força rotacional ao longo de seu comprimento. A tubulação reforçada melhora a resistência à torção? A resistência à torção descreve a capacidade de um tubo manter seu diâmetro interno do lúmen quando dobrado em torno de um raio pequeno, o que afeta diretamente se fluidos, dispositivos ou fios-guia podem continuar a passar pelo cateter durante a navegação. O gráfico de linhas abaixo compara o raio mínimo de curvatura antes do início da restrição de lúmen nos três tipos de construção, testados em ângulos de curvatura crescentes. Retenção de lúmen versus ângulo de curvatura (%) 100 50 0 30° 60° 90° 120° 150° 180° Bobina Reforçada Trançado Reforçado Poliimida Padrão A tubulação reforçada com bobina mostra a retenção de lúmen mais forte à medida que o ângulo de curvatura aumenta, e é por isso que as construções de bobina são frequentemente preferidas para tubos de microcateter que devem percorrer caminhos vasculares altamente tortuosos sem restringir o fluxo. O reforço trançado também se mantém bem, embora um pouco menos do que a bobina em ângulos de curvatura extremos, uma vez que o padrão do fio cruzado é otimizado mais para torque do que para flexibilidade de raio estreito. O tubo de poliimida padrão, sem camada de fio, mostra o declínio mais acentuado na retenção de lúmen à medida que o ângulo de curvatura aumenta, confirmando que o reforço melhora significativamente a resistência à torção em caminhos anatômicos exigentes. Poliimida Reforçada vs Padrão: Comparação Completa de Desempenho Além do torque e da resistência à torção individualmente, os engenheiros de dispositivos normalmente precisam pesar vários critérios de desempenho juntos. O gráfico de radar abaixo compara tubos de poliimida padrão, reforçados com trança e reforçados com bobina em cinco fatores relevantes para o projeto da haste do cateter. Padrão vs Trançado vs Bobina Reforçada Controle de Torque Resistência à torção Magreza do perfil Rastreabilidade Pressão de ruptura Trançado Reforçado Bobina Reforçada Poliimida Padrão A tubulação reforçada trançada obtém as maiores pontuações em controle de torque e resistência à pressão de ruptura, suportando dispositivos que precisam de resposta rotacional precisa e maior tolerância à pressão interna, como vias de injeção de contraste. O tubo reforçado com bobina tem a melhor pontuação em rastreabilidade e permanece competitivo em resistência a torções, tornando-o adequado para tubos de microcateter que navegam em vasos pequenos e curvos. Os tubos de poliimida padrão apresentam as maiores pontuações em espessura do perfil, uma vez que a ausência de uma camada de arame mantém a espessura total da parede no mínimo, o que permanece valioso para as seções mais distais e de menor diâmetro de um dispositivo onde o reforço não é necessário. Tabela de Referência Dimensional e Mecânica A tabela abaixo descreve pontos de referência dimensionais e mecânicos gerais nos três tipos de construção de tubos, úteis durante o planejamento do projeto do cateter em estágio inicial. Comparação de referência geral de tubos de poliimida padrão, reforçados com bobina e trançados reforçados Construção Espessura típica da parede Camada de Reforço Mais adequado para Poliimida Padrão 0,006 mm - 0,020 mm Nenhum Seções de ponta distal, necessidades de perfil pequeno Bobina Reforçada 0,015 mm - 0,035 mm Bobina helicoidal de fio único Eixos de microcateter, caminhos tortuosos Trançado Reforçado 0,020 mm - 0,050 mm Trança de arame cruzado Cateteres orientáveis, dispositivos com torque crítico Como as camadas de reforço aumentam a espessura geral da parede, os engenheiros frequentemente combinam tipos de construção ao longo de uma única haste de cateter, usando uma seção reforçada mais forte proximalmente e uma seção padrão de poliimida mais fina distalmente para equilibrar resistência, perfil e flexibilidade ao longo do comprimento do dispositivo. Onde o tubo de poliimida reforçada é usado A tubulação de poliimida reforçada aparece em uma variedade de categorias de dispositivos baseados em cateteres, especialmente quando o dispositivo deve percorrer uma distância significativa através do sistema vascular, mantendo a integridade e o controle da haste. Cateteres neurovasculares, onde a navegação precisa através de vasos cerebrais pequenos e curvos requer resistência confiável à torção Cateteres eletrofisiológicos orientáveis, onde a resposta precisa do torque individual é essencial para o posicionamento da ponta Cateteres-guia e bainhas-guia, onde uma haste estável suporta a passagem de dispositivos secundários Dispositivos de acesso vascular periférico, onde comprimentos de haste maiores aumentam o risco de torção sem reforço Cateteres de administração de medicamentos e contraste, onde a resistência à pressão de ruptura suporta pressões de injeção mais altas A poliimida reforçada é comumente usada em cateteres neurovasculares especificamente porque esses dispositivos devem navegar por algumas das anatomias vasculares mais tortuosas do corpo enquanto ainda fornecem um stent, bobina ou outro dispositivo terapêutico para um local preciso, uma tarefa que depende muito da resistência à torção e da resposta de torque previsível. Opções de reforço personalizadas para tubos de cateter A tubulação de reforço do cateter pode ser adaptada a um requisito específico do dispositivo, ajustando o padrão do fio, o passo e a composição do material da camada de reforço juntamente com os parâmetros do revestimento de poliimida circundante. Parâmetros de reforço ajustáveis Contagem e ângulo de seleção da trança, afetando o equilíbrio entre controle de torque e flexibilidade Passo da bobina e diâmetro do fio, afetando a resistência à torção e a rigidez geral do eixo Zonas de rigidez variáveis ao longo de um único eixo, transitando de seções reforçadas para seções de poliimida padrão Espessura do encapsulamento, equilibrando o diâmetro externo total em relação ao desempenho mecânico Construções de rigidez variável, onde a densidade do reforço muda gradualmente ao longo do comprimento da haste, são cada vez mais solicitadas para dispositivos que necessitam de uma seção proximal mais rígida para capacidade de empurrar, combinada com uma seção distal mais macia e flexível para navegação atraumática. Trabalhando com um fabricante de tubos reforçados: o que verificar O fornecimento de tubos de poliimida reforçados envolve mais complexidade de processo do que os tubos padrão, uma vez que a etapa de reforço do fio deve ser rigorosamente controlada para manter dimensões de lúmen consistentes e evitar a exposição do fio na superfície do tubo. Alguns pontos de verificação podem ajudar a reduzir o risco de qualificação ao avaliar um fornecedor. Confirmação da certificação ISO e de um sistema de gestão de qualidade documentado para produção de tubos médicos reforçados Capacidade interna de trançar e enrolar integrada ao processo de revestimento de poliimida Experiência na produção de eixos reforçados com rigidez variável ou multizona, não apenas tubos uniformes Suporte para fluxos de trabalho de desenvolvimento OEM e ODM com iteração de amostra antes da execução completa da produção Procedimentos de manuseio de tubos estéreis adequados para fabricação em sala limpa ou em ambiente controlado opera desde 2014 como fabricante e fornecedor profissional de tubos médicos OEM e ODM, agora empregando mais de 400 funcionários em tecnologias de processamento de extrusão, revestimento e pós-processamento para tubos de polímero médico. O compromisso da empresa com os fabricantes de dispositivos médicos centra-se na precisão, segurança, diversas capacidades de processamento e qualidade consistente do produto, apoiando construções de tubos de poliimida padrão e reforçados para aplicações de cateteres e microcateteres. Como fabricante terceirizada de tubos para cateteres, a empresa continua a investir em inovação independente e em pesquisa e desenvolvimento autônomos para apoiar a evolução dos requisitos de design de dispositivos. Perguntas frequentes Q1: O que é tubo de poliimida reforçado? O tubo de poliimida reforçado é um tubo de poliimida com uma trança de metal ou camada de fio enrolado embutida na parede, encapsulada entre revestimentos internos e externos de poliimida para maior resistência. Q2: O que é tubo de cateter trançado? O tubo do cateter trançado utiliza um padrão de fio cruzado tecido ao redor da parede do tubo para melhorar a transmissão de torque e a resistência à pressão de ruptura, ideal para dispositivos orientáveis. Q3: Por que o reforço é usado em tubos médicos? O reforço melhora a resistência à torção e a transmissão de torque, ajudando as hastes dos cateteres a manter a integridade do lúmen e o controle rotacional durante a navegação pela vasculatura. Q4: A tubulação reforçada melhora a capacidade de empurrar? Sim, a camada de arame adicionada distribui a carga mecânica ao longo do eixo, melhorando a capacidade de empurrar e reduzindo a probabilidade de empenamento do eixo durante o avanço do dispositivo. Q5: O que é resistência à torção em cateteres? A resistência à torção refere-se à capacidade da tubulação de manter o formato do lúmen interno quando dobrada, evitando restrição de fluxo ou problemas de passagem do dispositivo durante a navegação. Q6: Quão forte é o tubo de poliimida reforçada? As construções reforçadas geralmente apresentam transmissão de torque e resistência à pressão de ruptura substancialmente mais altas em comparação com tubos de poliimida padrão com a mesma espessura de parede. Q7: Quais dispositivos usam tubos reforçados? O tubo de poliimida reforçado é comumente usado em cateteres neurovasculares, cateteres eletrofisiológicos orientáveis, cateteres-guia e dispositivos de administração de medicamentos ou contraste. Q8: A poliimida reforçada é usada em cateteres neurovasculares? Sim, a poliimida reforçada é amplamente utilizada em cateteres neurovasculares porque esses dispositivos exigem resistência confiável à torção e controle de torque através de vasos cerebrais tortuosos.
-
02Jul-2026O que é tubo médico de poliimida? Propriedades, usos e aplicações (2026)Resposta rápida: O quê Tubo médico de poliimida É usado para O tubo médico de poliimida é um tubo de polímero de parede fina usado dentro de cateteres, microcateteres e outros dispositivos minimamente invasivos onde alta resistência à tração, resistência química e precisão dimensional são necessários dentro de um diâmetro muito pequeno. É mais comumente especificado para hastes de microcateter, revestimentos de fio-guia e componentes do sistema de administração porque pode ser extrudado com diâmetros internos tão pequenos quanto 0,10 mm, mantendo tolerâncias estreitas sob flexões repetidas. Este guia cobre as propriedades do material, considerações de fabricação e dados de aplicação por trás tubulação médica de poliimida , com comparações visuais para ajudar os engenheiros de dispositivos e as equipes de fornecimento a avaliar a poliimida em relação a outros materiais de tubos comuns, como PTFE e revestimentos à base de náilon. O que é tubo médico de poliimida? O tubo de poliimida da LINSTANT (tubo PI) é produzido pela aplicação de uma resina de poliimida líquida em sucessivas camadas de revestimento em um mandril removível e, em seguida, curando cada camada em alta temperatura até que a espessura de parede desejada seja alcançada. Este processo baseado em revestimento, em vez da extrusão tradicional apenas, é o que permite que os tubos de poliimida alcancem espessuras de parede ultrafinas ao mesmo tempo que mantém a integridade estrutural em diâmetros muito pequenos, o que é difícil de conseguir com muitos outros materiais de tubos poliméricos. Características do material principal Alta resistência à tração em relação à espessura da parede, suportando a capacidade de empurrar nas hastes dos cateteres Forte estabilidade dimensional em ciclos repetidos de flexão e torque Resistência química à maioria dos solventes e processos de esterilização usados na montagem de dispositivos Tolerância a altas temperaturas, suportando operação de longo prazo acima de 350°C e exposição de curto prazo até 450°C Boa biocompatibilidade para aplicações com contato interno com o paciente Devido a esta combinação de resistência e precisão, o tubo de poliimida é amplamente especificado como a camada estrutural externa ou intermediária em construções de tubos de cateter multicamadas, muitas vezes combinados com um material de revestimento interno lubrificante. Por que a poliimida é usada na construção de cateteres e microcateteres A tubulação do cateter e do microcateter deve equilibrar três necessidades concorrentes: um perfil pequeno o suficiente para navegar pela vasculatura estreita, força de coluna suficiente para ser empurrada através do corpo sem dobrar e flexibilidade suficiente para acompanhar a anatomia curva. Os tubos de poliimida abordam esse equilíbrio melhor do que muitos materiais alternativos em diâmetros muito pequenos, e é por isso que são uma escolha comum para a construção de tubos de microcateter. Resistência à tração por material da tubulação (relativa, ponto médio da faixa MPa) 231MPa Poliimida (PI) 31 MPa PTFE 45MPa Náilon (PA12) 20MPa Pebax Conforme ilustrado acima, a resistência à tração da poliimida é substancialmente maior que a do PTFE, nylon ou Pebax em espessuras de parede comparáveis, o que permite que os engenheiros de dispositivos reduzam a espessura da parede enquanto ainda atendem aos requisitos estruturais. Isto é particularmente valioso em tubos de microcateter, onde cada fração de milímetro de espessura da parede afeta diretamente o diâmetro interno do lúmen alcançável e o perfil geral do dispositivo. A poliimida é melhor que o PTFE? Uma comparação lado a lado A poliimida e o PTFE são frequentemente usados juntos, e não como substitutos diretos, uma vez que cada material contribui com características de desempenho diferentes para um conjunto de tubo de cateter acabado. O gráfico de radar abaixo compara os dois materiais, além de uma construção composta de PI/PTFE, em cinco critérios de desempenho em uma escala relativa de 1 a 10. Composto PI vs PTFE vs PI/PTFE Resistência à tração Lubricidade Capacidade de parede fina Rigidez Estrutural Resistência Química Poliimida PTFE Composto PI/PTFE A poliimida lidera claramente em resistência à tração, capacidade de parede fina e rigidez estrutural, razão pela qual é frequentemente usada como camada estrutural externa da haste de um cateter. O PTFE, por outro lado, tem a maior pontuação em lubricidade, tornando-o o material preferido para a superfície interna do lúmen, onde os fios-guia e outros dispositivos precisam deslizar com atrito mínimo. Um Construção composta PI/PTFE combina ambos os pontos fortes, usando a camada PI para evitar a deformação e suportar a capacidade de empurrar, enquanto a camada de PTFE mantém a parede interna lisa, razão pela qual as construções compostas são comuns em projetos de tubos de cateter de alto desempenho. Dimensões padrão e referência de espessura de parede Como o tubo de poliimida é construído através de um processo de revestimento em camadas, em vez de apenas extrusão direta, a espessura da parede pode ser controlada com alta precisão. A tabela abaixo descreve faixas dimensionais típicas referenciadas durante o projeto inicial do dispositivo. Referência dimensional geral para tubos de poliimida de grau médico por categoria de aplicação Aplicação Diâmetro interno típico Espessura típica da parede Construção Comum Eixo do microcateter 0,10 mm - 0,60 mm 0,006 mm - 0,015 mm PI de camada única Forro de fio-guia 0,15 mm - 0,80 mm 0,008 mm - 0,020 mm Composto PI/PTFE Bainha do sistema de entrega 0,50 mm - 2,00 mm 0,02 mm - 0,05 mm PI multicamadas Introdutor/tubo de acesso 1,00 mm - 5,00 mm 0,03 mm - 0,08 mm IP reforçado Embora a faixa de diâmetro interno padrão para a maioria das aplicações de tubos de poliimida fique entre 0,10 mm e 2 mm , a capacidade de produção em massa se expandiu nos últimos anos para suportar diâmetros internos de até 5,00 mm para sistemas de entrega maiores e componentes de tubulação de acesso. Desempenho de temperatura e resistência química A resistência à temperatura é um diferencial importante para tubos de poliimida, especialmente durante as etapas de fabricação do dispositivo, como colagem por refluxo, processamento a laser ou ciclos de esterilização que envolvem temperaturas elevadas. O gráfico de linhas abaixo mostra a estabilidade mecânica relativa do tubo de poliimida em uma faixa crescente de temperatura em comparação com um material de tubo padrão à base de náilon. Estabilidade Mecânica Relativa versus Temperatura (%) 100 50 0 100°C 150°C 200°C 250°C 300°C 350°C Poliimida Tubing Tubo à base de nylon A tubulação de poliimida retém uma alta porcentagem de sua estabilidade mecânica mesmo quando as temperaturas sobem para 300°C e além, suportando uma temperatura operacional de longo prazo acima de 350°C e exposição de curto prazo até 450°C. Os tubos à base de náilon, em comparação, começam a perder estabilidade estrutural bem antes de atingir essas temperaturas, o que limita sua adequação para processos de fabricação que envolvem ligação à base de calor ou etapas de esterilização em alta temperatura. Considerações sobre biocompatibilidade e esterilização Para qualquer componente com contato direto ou indireto com o paciente, os testes de biocompatibilidade e a compatibilidade de esterilização são requisitos básicos. Os tubos de poliimida destinados ao uso em dispositivos médicos são geralmente avaliados em relação a estruturas de avaliação biológica reconhecidas referenciadas em ISO 10993 , o padrão internacional para avaliação biológica de dispositivos médicos, que abrange testes de citotoxicidade, sensibilização e irritação relevantes para componentes de cateteres e microcateteres (Organização Internacional de Padronização, ISO 10993). Compatibilidade de esterilização Os tubos de poliimida geralmente mantêm a estabilidade dimensional e mecânica em todos os métodos comuns de esterilização usados na fabricação de dispositivos médicos, incluindo óxido de etileno (EtO), irradiação gama e processos de autoclave a vapor, devido à sua resistência a altas temperaturas e estabilidade química. Esta ampla compatibilidade é uma das razões pelas quais a poliimida é frequentemente selecionada para componentes que devem permanecer dimensionalmente consistentes após a esterilização terminal. Esterilização por óxido de etileno (EtO): comumente usada para conjuntos de cateteres acabados Irradiação gama: adequada dada a estabilidade química e de radiação da poliimida Autoclave a vapor: suportada pela faixa de desempenho em alta temperatura da poliimida Onde o tubo médico de poliimida é aplicado Os tubos de poliimida são especificados em diversas categorias de dispositivos minimamente invasivos. A tabela abaixo resume as áreas de aplicação comuns e o principal motivo pelo qual a poliimida é selecionada para cada uma. Aplicações comuns de dispositivos médicos para tubos compostos de poliimida e PI/PTFE Categoria do dispositivo Requisito Primário Construção Preferida Microcateteres neurovasculares Perfil ultrapequeno, alta capacidade de empurrar PI de camada única Fios-guia Baixo atrito, transmissão de torque Composto PI/PTFE Sistemas de administração cardíaca Resistência à torção, estabilidade dimensional PI multicamadas Canais de instrumentos endoscópicos Resistência química, parede fina PI revestido Bainhas de acesso para diagnóstico Lúmen consistente, estabilidade de esterilização IP reforçado Em quase todas essas categorias, o requisito subjacente é consistente: os engenheiros precisam de um material de tubulação que mantenha uma dimensão de lúmen precisa e repetível após a esterilização, ao mesmo tempo que resiste às tensões mecânicas da navegação através da vasculatura, que é o perfil de resistência central dos tubos de poliimida de grau médico. Tubo de poliimida personalizado: o que os engenheiros de dispositivos podem especificar Os projetos OEM de tubos médicos personalizados normalmente envolvem o ajuste de vários parâmetros além do diâmetro interno e externo básico. Uma abordagem proprietária de formulação de resina PI permite que os fabricantes ajustem o módulo, a resistência à tração, o alongamento e a cor para atender a um requisito específico do dispositivo. Parâmetros comumente personalizados Ajuste de módulo e alongamento para equilibrar flexibilidade com capacidade de empurrar para um design de cateter específico Redução da espessura da parede através de um processo de revestimento multipassagem para tubos de poliimida de parede ultrafina Codificação de cores para montagens de dispositivos multilúmen ou multicomponentes Melhoria da adesão, permitindo a ligação direta a materiais como Nylon e TPU sem tratamento de superfície adicional Camadas compostas com PTFE para aplicações que exigem resistência e lubrificação da parede interna A capacidade de ligação direta sem tratamento de superfície é uma vantagem prática durante a montagem do dispositivo, uma vez que reduz o número de etapas de processamento necessárias para unir tubos de poliimida a componentes adjacentes em uma construção de cateter multimaterial. Trabalhando com um fabricante de tubos médicos: o que verificar Os fabricantes de dispositivos que adquirem componentes de tubos de poliimida devem confirmar o controle de processo do fornecedor, a documentação de qualidade e a experiência específica da aplicação antes de finalizar um projeto. Alguns pontos importantes de verificação podem ajudar a reduzir o risco de qualificação durante o desenvolvimento do dispositivo. Confirmação da certificação ISO e de um sistema de gestão de qualidade documentado para produção de tubos médicos Capacidade interna de extrusão, revestimento e pós-processamento, em vez de subetapas terceirizadas Experiência na produção de tubos de poliimida extrudados de precisão na faixa de diâmetro específica necessária Suporte para fluxos de trabalho de desenvolvimento OEM e ODM, incluindo iteração de amostra antes da produção completa Procedimentos documentados de manuseio de tubos estéreis para produção em sala limpa ou ambiente controlado opera desde 2014 como fabricante de tubos médicos OEM e ODM, agora empregando mais de 400 funcionários e especializada em tecnologias de processamento de extrusão, revestimento e pós-processamento para tubos de polímero médico. A abordagem de resina PI proprietária da empresa permite a personalização de módulo, resistência, alongamento e cor para tubos de poliimida, e seu processo de revestimento suporta espessuras de parede mais finas, enquanto seu tubo de poliimida oferece compatibilidade de ligação direta com materiais como nylon e TPU sem tratamento de superfície. Além da faixa padrão de diâmetro interno de 0,10 mm a 2 mm, a empresa é capaz de produzir tubos de poliimida em massa com diâmetros internos de até 5,00mm , e sua tubulação foi projetada para temperaturas operacionais de longo prazo acima de 350°C com resistência de curto prazo até 450°C, além de boa biocompatibilidade para aplicações em dispositivos médicos. Perguntas frequentes Q1: O que é tubo médico de poliimida? O tubo médico de poliimida é um tubo de polímero de parede fina e de alta resistência produzido por um processo de revestimento em camadas, comumente usado em hastes de cateteres e microcateteres e outros componentes de dispositivos minimamente invasivos. Q2: Por que usar poliimida em cateteres? Poliimida provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Q3: A poliimida é melhor que o PTFE? Poliimida and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Q4: De que é feito o tubo do microcateter? O tubo do microcateter é comumente feito de poliimida, como uma camada única ou como parte de uma construção composta de PI/PTFE, para atingir diâmetros pequenos com resistência suficiente. Q5: O tubo de poliimida pode ser esterilizado? Sim, os tubos de poliimida geralmente mantêm a estabilidade dimensional em métodos comuns de esterilização, incluindo óxido de etileno, irradiação gama e processos de autoclave a vapor. Q6: A poliimida é biocompatível? Os tubos de poliimida de grau médico são geralmente avaliados de acordo com os critérios de avaliação biológica ISO 10993 e apresentam boa biocompatibilidade para dispositivos com contato com o paciente. Q7: Para que é usado o tubo de poliimida? É usado em microcateteres, revestimentos de fio-guia, sistemas de administração cardíaca e neurovascular, canais de instrumentos endoscópicos e outras aplicações que exigem um lúmen forte e de parede fina. Q8: Quais são os tamanhos dos tubos de poliimida? Os diâmetros internos padrão normalmente variam de 0,10 mm a 2 mm, com capacidade de produção em massa estendendo-se até 5,00 mm para sistemas de entrega maiores e componentes de tubulação de acesso.

-
24Jun-2026O que é tubo médico gravado em PTFE? Tudo que você precisa saberTubo médico gravado em PTFE é um tubo de politetrafluoroetileno com superfície modificada projetado para superar a natureza inerentemente não adesiva do PTFE, permitindo uma ligação confiável em conjuntos de cateteres multicamadas, designs de cateteres de balão e uma ampla gama de aplicações de dispositivos médicos. O processo de gravação altera quimicamente a superfície do PTFE em nível microscópico, criando locais reativos que permitem que adesivos, revestimentos e camadas sobremoldadas se unam com segurança – uma capacidade que o PTFE não tratado simplesmente não pode fornecer. Para os fabricantes de dispositivos médicos, isso significa que o revestimento gravado em PTFE para cateteres pode servir como a camada lubrificante mais interna, ao mesmo tempo que se integra estruturalmente com camadas de reforço trançadas ou enroladas e materiais de revestimento externo. O resultado é um cateter que oferece o desempenho de baixa fricção do PTFE e a integridade mecânica necessária para navegar na anatomia vascular complexa. Este artigo cobre tudo o que engenheiros, especialistas em compras e equipes de P&D precisam saber sobre tubos médicos de precisão gravados em PTFE — desde a ciência por trás da modificação de superfície até especificações de fabricação, dados de desempenho de colagem e como selecionar a solução personalizada certa de tubos gravados em PTFE para sua aplicação. Por que o PTFE requer tratamento de superfície para dispositivos médicos O PTFE é um dos materiais quimicamente mais inertes conhecidos pela ciência. Sua estrutura de ligação carbono-flúor lhe confere uma energia superficial de aproximadamente 18–20mN/m — muito abaixo do limite de cerca de 35mN/m que a maioria dos adesivos exige para uma colagem significativa. Isto é precisamente o que torna o PTFE tão valioso como revestimento de cateter (fricção mínima, biocompatibilidade máxima) e, simultaneamente, o que o torna tão desafiador para trabalhar em montagens laminadas ou sobremoldadas. O tratamento de superfície de PTFE para dispositivos médicos resolve este paradoxo. Ao modificar seletivamente a química da superfície sem alterar as propriedades do volume do tubo, o ataque químico transforma a camada externa em um substrato ligável, preservando ao mesmo tempo a lubricidade do furo interno. Os três principais métodos de modificação de superfície de PTFE usados em aplicações médicas são gravação com naftaleno sódico, tratamento com plasma e ablação a laser – cada um com compensações distintas em profundidade de modificação, uniformidade, escalabilidade e custo. Entre estes, o ataque químico à base de sódio continua a ser a referência da indústria para a fabricação de cateteres porque proporciona um aumento consistente e mensurável na energia superficial - normalmente elevando-a para 50–70mN/m — e produz uma interface de ligação durável que resiste a ciclos de esterilização, hidratação e estresse mecânico em ambientes clínicos. Comparação de energia de superfície: PTFE não tratado vs. PTFE gravado Energia superficial (mN/m): PTFE não tratado vs. PTFE gravado 0 20 40 60 70 ~19mN/m PTFE não tratado 35 mN/m Min. Adesivo Limite ~60mN/m PTFE gravado O gráfico acima ilustra a diferença dramática na energia superficial entre o PTFE não tratado e o PTFE quimicamente gravado. O PTFE não tratado fica bem abaixo do limite mínimo necessário para colagem adesiva , tornando-o efetivamente não aderente em processos de laminação padrão. Após o ataque à base de sódio, a energia superficial aumenta para aproximadamente 60 mN/m — quase o triplo da linha de base — proporcionando capacidade de adesão robusta. Essa transformação é o que sustenta todo conjunto confiável de cateter multicamadas construído com um revestimento gravado em PTFE. O processo de gravação de PTFE para aplicações médicas: passo a passo Compreender o processo de gravação de PTFE para aplicações médicas ajuda as equipes de compras a fazer as perguntas certas e ajuda os engenheiros a especificar os controles de qualidade apropriados. O processo é mais sutil do que simplesmente mergulhar o tubo em um banho químico – cada estágio possui parâmetros críticos que determinam a consistência e o desempenho do produto acabado. Etapa 1: Inspeção de entrada de materiais A tubulação de PTFE bruto é verificada quanto à precisão dimensional, uniformidade da parede e limpeza da superfície antes de entrar na linha de gravação. As tolerâncias dimensionais nesta fase afetam diretamente a consistência da modificação da superfície – paredes não uniformes sofrem corrosão irregular, criando pontos fracos na interface de ligação. Etapa 2: Limpeza Pré-Tratamento A tubulação é limpa com solvente controlado ou processos de lavagem ultrassônica para remover agentes desmoldantes, partículas e óleos de superfície que, de outra forma, interfeririam no contato químico durante a gravação. Esta etapa é crítica para obter modificação uniforme em todo o comprimento do tubo. Etapa 3: Gravura Química A tubulação limpa é exposta a um reagente de ataque à base de sódio sob condições controladas de temperatura e tempo. O reagente quebra ligações CF selecionadas na superfície, substituindo-as por grupos carbonila, hidroxila e carbono insaturado que são reativos a adesivos e primers. O tempo de exposição, a temperatura e a concentração do reagente devem ser rigorosamente controlados — o ataque excessivo causa degradação da superfície, enquanto o ataque insuficiente deixa locais reativos insuficientes. Etapa 4: Neutralização e Enxágue O reagente residual é neutralizado e completamente enxaguado para evitar o ataque químico contínuo da superfície de PTFE e para garantir a biocompatibilidade da peça acabada. A neutralização incompleta é uma causa comum de inconsistência na ligação entre lotes. Etapa 5: Secagem e Embalagem O tubo gravado é seco sob condições controladas e embalado em bolsas seladas e protegidas da luz. As superfícies de PTFE gravadas são reativas – a exposição à luz UV, umidade elevada ou contaminantes transportados pelo ar degradam a camada modificada ao longo do tempo. O prazo de validade é normalmente especificado em 12 meses a partir da data da gravação quando armazenado nas condições recomendadas. Classificação de criticidade do processo por estágio (escala 0–10) Inspeção de entrada Pré-limpeza Gravura Química Neutralização Secagem e embalagem 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Este gráfico de classificação de criticidade reflete o impacto relativo que cada etapa do processo tem no desempenho final da colagem de Tubo gravado em PTFE para dispositivos médicos . A etapa de ataque químico é unanimemente classificada como a etapa de maior risco — pequenos desvios na concentração de reagentes, temperatura ou tempo de permanência produzem efeitos descomunais nos resultados de energia superficial. A neutralização segue de perto, pois a extinção inadequada da reação leva à degradação contínua da superfície que pode não ser aparente até após a ligação ou esterilização. A pré-limpeza, embora muitas vezes esquecida, é a etapa mais comumente associada a falhas intermitentes de ligação em ambientes de produção. A compreensão dessas classificações de criticidade ajuda os fabricantes a direcionar adequadamente seus controles de processo e recursos de inspeção de entrada. Principais aplicações: onde a tubulação médica gravada em PTFE é usada A tubulação de PTFE ligável de grau médico serve como um componente fundamental em um amplo espectro de dispositivos médicos intervencionistas e minimamente invasivos. Sua combinação única de lubricidade, inércia química e — após o ataque químico — adesividade o torna o material de revestimento preferido em aplicações onde tanto o desempenho quanto a capacidade de fabricação são importantes. Fabricação de cateteres A tubulação médica gravada em PTFE para fabricação de cateteres é o maior segmento de aplicação. Na construção de cateter multicamadas, o revestimento de PTFE forma a camada mais interna, proporcionando uma superfície de baixo atrito que permite a passagem de fios-guia, stents e meios de contraste com resistência mínima. A superfície externa gravada adere à camada de reforço da trança ou da bobina, que é então moldada com uma capa de elastômero termoplástico. Sem ataque confiável, a delaminação sob estresse clínico é um risco constante. Design de cateter de balão A tubulação de PTFE para design de cateter balão requer modificação de superfície particularmente precisa porque a interface de ligação deve suportar pressões de inflação repetidas - às vezes excedendo 20 atm em aplicações de angioplastia - enquanto mantém a flexibilidade e a resistência a torções. A haste de PTFE gravada adere ao material do balão (normalmente Nylon ou PET) no cone proximal e distal, criando uma vedação hermética que deve funcionar de forma confiável ao longo de milhares de ciclos de flexão. Dispositivos neurovasculares e de acesso periférico Tubos gravados em PTFE de pequeno diâmetro — geralmente com diâmetros externos inferiores a 1,5 mm e espessuras de parede tão baixas quanto 0,025 mm — são cada vez mais especificados para microcateteres neurovasculares, onde a rastreabilidade e a capacidade de empurrar em anatomia tortuosa são fundamentais. A modificação da superfície deve ser uniforme mesmo nessas microdimensões, um desafio de fabricação que separa os produtores de tubos gravados de PTFE de precisão dos fornecedores de commodities. Sistemas de distribuição e drenagem de medicamentos A ampla resistência química do PTFE o torna ideal para sistemas de distribuição de medicamentos onde o tubo entra em contato com formulações farmacêuticas agressivas. A tubulação de PTFE gravada permite a fixação segura de conectores, coletores e válvulas usando adesivos estruturais, permitindo a montagem de sistemas complexos de gerenciamento de fluidos sem fixadores mecânicos que aumentariam o volume ou criariam riscos de partículas. Aplicação Faixa de OD típica Espessura da Parede Substrato de ligação primário Cateteres Vasculares 1,5 – 8,0mm 0,05 – 0,30 mm Nylon, PEBA, Poliuretano Cateteres de balão 2,0 – 6,0 mm 0,05 – 0,15 mm PET, Náilon Microcateteres Neurovasculares 0,5 – 1,5 mm 0,025 – 0,08 mm PEBA, Poliimida Sistemas de entrega de medicamentos 1,0 – 5,0mm 0,10 – 0,25 mm Adesivos Acrílicos, Silicone Bainhas de drenagem e acesso 3,0 – 12,0 mm 0,15 – 0,40 mm Poliuretano, PEBA Tabela 1: Especificações dimensionais típicas para tubos médicos gravados em PTFE nas principais categorias de aplicação Processos de produção: extrusão livre, extrusão de mandril e revestimento por imersão As propriedades mecânicas, tolerâncias dimensionais e características de superfície do tubo gravado em PTFE são substancialmente determinadas pelo método de produção usado para formar o tubo base. Três processos principais estão em uso em toda a indústria, cada um adequado para diferentes faixas dimensionais e requisitos de desempenho. Extrusão Gratuita A extrusão livre produz tubos de PTFE sem mandril interno. É mais adequado para tubos de diâmetro maior (normalmente acima de 4 mm de diâmetro externo), onde a uniformidade da espessura da parede é menos crítica. O processo oferece alto rendimento e menores custos de ferramentas, mas tem limitações para atingir as tolerâncias rígidas de diâmetro interno necessárias para canais de fio-guia de precisão. A modificação da superfície por meio de ataque químico é simples em tubos extrudados livremente devido à geometria consistente da parede. Extrusão com Mandril A extrusão baseada em mandril produz as tolerâncias dimensionais mais rigorosas disponíveis em tubos de PTFE, com controle de diâmetro interno até ±0,013 mm em configurações de precisão. O mandril define a geometria do furo durante a sinterização, resultando em uma superfície interna excepcionalmente lisa com um coeficiente de atrito tão baixo quanto 0,04. Este processo é o padrão para tubos gravados em PTFE de parede fina usados em revestimentos de cateteres vasculares e neurovasculares. Após a extrusão, o mandril é removido e o tubo sofre modificação superficial apenas na sua superfície externa, preservando a lubricidade do furo. Revestimento por imersão O revestimento por imersão deposita uma fina camada de PTFE em um mandril ou substrato, mergulhando-o repetidamente em dispersão de PTFE e sinterizando entre demãos. Este processo é usado para criar revestimentos de PTFE ultrafinos (às vezes tão finos quanto 12–25 mícrons de espessura total da parede) que não podem ser obtidos por extrusão. Construções de revestimento de PTFE de cateter multicamadas construídas por meio de revestimento por imersão oferecem adaptabilidade excepcional a geometrias complexas de mandril, permitindo revestimentos cônicos ou de diâmetro variável. O ataque superficial de liners revestidos por imersão requer um controle cuidadoso do processo para evitar a penetração através da parede fina. Comparação de processos de produção (gráfico de radar) Tolerância de identificação Magreza da parede Taxa de transferência Eficiência de custos Compatibilidade com gravação Extrusão Gratuita Extrusão de Mandril Revestimento por imersão O gráfico de radar fornece uma visão multidimensional de como os três processos de produção se comparam nos critérios mais relevantes para os engenheiros de dispositivos médicos. A extrusão de mandril leva ao controle de tolerância de ID e compatibilidade de gravação , tornando-o a escolha preferida para revestimentos de cateteres de precisão, onde a precisão dimensional impulsiona o desempenho do dispositivo. O revestimento por imersão atinge as paredes mais finas possíveis, mas apresenta menor rendimento e maior custo por unidade, tornando-o mais apropriado para aplicações neurovasculares especializadas ou de perfil ultrabaixo. A extrusão livre oferece a melhor eficiência de custo e rendimento para tubos de maior diâmetro e menos exigentes em termos dimensionais. Selecionar o processo certo é a primeira decisão crítica em qualquer projeto personalizado de tubulação gravada em PTFE, pois estabelece os limites sobre quais especificações dimensionais e de desempenho podem ser alcançadas. Tecnologia de aprimoramento de adesão de PTFE: métricas de desempenho que importam Para engenheiros de dispositivos médicos, a tecnologia de aprimoramento de adesão de PTFE é tão valiosa quanto o desempenho de adesão quantificável que ela proporciona. Os valores de energia superficial são um proxy útil, mas as métricas que orientam as decisões de projeto são a resistência ao descascamento, a resistência ao cisalhamento e a força de retenção – medidas após envelhecimento e condições de esterilização que simulam o uso do dispositivo no mundo real. Tubos gravados em PTFE de alto desempenho de um fabricante qualificado devem demonstrar resistência ao descascamento superior a 2,5 N/mm quando colado a materiais comuns de revestimento de cateter usando adesivos de grau médico e valores de cisalhamento acima 4,0MPa em configurações de teste padrão. Esses valores devem ser mantidos após exposição à esterilização por EO, irradiação gama (25 kGy) e hidratação de 72 horas a 37°C — condições que reproduzem a esterilização e a exposição in vivo. Retenção da força de descascamento (%) após ciclos de esterilização 0% 20% 50% 75% 100% Linha de base EO estéril Gama 25kGy Hidratação 72h Combinado PTFE gravado (Chemically Treated) PTFE não tratado (Surface Primed Only) O gráfico de linhas acima monitora a retenção da força de descascamento em quatro cenários de condicionamento padrão e um protocolo de estresse combinado. O PTFE quimicamente gravado mantém mais de 88% de sua resistência de adesão basal mesmo após esterilização e hidratação combinadas , enquanto o PTFE não tratado com primer de superfície cai para aproximadamente 38% nas mesmas condições. Esses dados ilustram por que o ataque químico não é simplesmente uma conveniência — é um requisito de confiabilidade para qualquer dispositivo médico que será submetido a ciclos de esterilização e exposição prolongada in vivo ou in vitro. Os engenheiros que especificam soluções de ligação de tubos de PTFE devem solicitar dados de condicionamento de esterilização como parte do processo de qualificação do fornecedor para garantir um desempenho comparável com seu adesivo específico e método de esterilização. Guia de colagem de tubos gravados em PTFE: sistemas adesivos recomendados O guia de ligação de tubos gravados com PTFE abaixo resume as categorias de adesivos mais comumente usadas com PTFE gravado na montagem de dispositivos médicos, juntamente com suas características relativas de desempenho: Cianoacrilato (adesivo instantâneo): Cura rápida, adequada para pequenas áreas de adesão, resistência ao descascamento limitada, não recomendada para colagem de cone de balão sob alta pressão de inflação. Epóxi bicomponente: Alta resistência ao cisalhamento, boa resistência química, maior tempo de cura, preferido para ligações estruturais em montagem de bainhas e dispositivos de acesso. Acrílico curável por UV: Cura rápida com ativação UV, excelente consistência de ligação para produção de alto volume, compatível com a maioria das formulações de PTFE gravado. Silicone de grau médico: Camada de ligação flexível, apropriada para conexões de baixa tensão, resistência ao cisalhamento limitada, frequentemente usada em conjuntos de drenagem e gerenciamento de fluidos. Poliuretano estrutural: Excelente equilíbrio de descascamento e cisalhamento, flexibilidade sob carga cíclica, frequentemente usado em processos de sobremoldagem de cateteres multicamadas. Soluções personalizadas de tubos gravados em PTFE: o que os fabricantes podem configurar Uma das vantagens mais significativas de trabalhar com um fabricante experiente de tubos gravados em PTFE para dispositivos médicos é o acesso a uma ampla gama de parâmetros personalizáveis. As soluções personalizadas de tubos gravados em PTFE não são simplesmente tubos padrão com gravação padrão - eles são produtos projetados de acordo com as especificações, onde múltiplas variáveis são ajustadas para atender aos requisitos exatos do dispositivo alvo. Personalização Dimensional As configurações personalizadas incluem especificação de diâmetro externo e diâmetro interno, espessura da parede, perfis cônicos e comprimento. Tubos gravados de PTFE de precisão para aplicações neurovasculares podem exigir tolerâncias de DI tão rígidas quanto ±0,013 mm e uniformidade da espessura da parede melhor que ±10%. Projetos multidiâmetros — onde o liner transita de uma ponta distal menor para uma haste proximal maior — são possíveis com revestimento por imersão e técnicas especializadas de mandril. Especificação da zona de gravação Nem todas as aplicações requerem gravação em todo o comprimento do tubo. O ataque seletivo – modificando apenas as zonas proximais ou distais, ou alternando segmentos ligáveis e não aderentes – permite que os fabricantes projetem propriedades de adesão específicas do local. Isto é particularmente útil na montagem de cateter balão, onde as ligações do cone do balão requerem elevada adesão, enquanto o corpo da haste deve permanecer liso para rastreabilidade. Opções de cores e radiopacas A tubulação de PTFE pode ser formulada com carga de sulfato de bário ou subcarbonato de bismuto para radiopacidade, permitindo a visualização fluoroscópica do revestimento do cateter durante os procedimentos de colocação. A codificação de cores via carregamento de pigmento também está disponível para fins de identificação de kit ou montagem, embora o carregamento de pigmento deva ser validado quanto à biocompatibilidade e seu efeito na resposta de ataque caracterizado pelo fabricante. Parâmetros personalizados mais solicitados em pedidos de tubos gravados em PTFE (%) 0 25 50 75 100% 95% Especificação de OD/ID 88% Espessura da Parede 72% Gravura Completa 54% Gravura Seletiva 38% Radiopaco 61% Comprimento personalizado O gráfico de colunas acima reflete as tendências de dados de pedidos de programas de cateteres para dispositivos médicos que solicitam configurações personalizadas de tubos gravados em PTFE. A especificação de OD e ID é o parâmetro mais solicitado universalmente , presente em quase 95% dos pedidos personalizados, ressaltando como a precisão dimensional impulsiona o design de cateteres médicos. A especificação da espessura da parede segue de perto, já que o tubo gravado em PTFE de parede fina é um pré-requisito para atender aos requisitos de perfil de cateter em mercados competitivos de dispositivos minimamente invasivos. A gravação seletiva – solicitada em mais da metade dos programas personalizados – está crescendo em prevalência à medida que as arquiteturas dos dispositivos se tornam mais complexas e os engenheiros procuram otimizar as zonas de adesão sem comprometer a rastreabilidade ou a flexibilidade em seções não coladas. A radiopacidade e o comprimento personalizado, embora menos exigidos universalmente, são diferenciais significativos que qualificam os fornecedores para programas de dispositivos premium. Padrões de qualidade e considerações regulatórias para tubos médicos de PTFE A tubulação gravada em PTFE de grau médico deve satisfazer um conjunto de requisitos regulatórios e de qualidade antes de poder ser usada em um dispositivo médico acabado. Compreender esses requisitos é essencial para os fabricantes de dispositivos médicos ao qualificarem um fabricante de tubos gravados em PTFE para dispositivos médicos. A biocompatibilidade da matéria-prima é o requisito fundamental. O PTFE usado em tubos médicos deve estar em conformidade com os padrões de teste Classe VI da USP ou ISO 10993, abrangendo citotoxicidade, sensibilização, reatividade intracutânea e toxicidade sistêmica. Para cateteres com contato corporal sustentado, testes adicionais – incluindo toxicidade subcrônica e estudos de implantação – podem ser exigidos pelas agências reguladoras. Além da biocompatibilidade do material, o reagente de ataque e quaisquer produtos químicos residuais do processo de neutralização devem ser verificados como ausentes no tubo acabado. Teste de extraíveis e lixiviáveis em tubos de PTFE gravados é cada vez mais esperada pela FDA e por órgãos notificados como parte dos envios de dossiês de design para dispositivos de cateter. Os sistemas de qualidade de fabricação para fornecedores de tubos médicos de precisão gravados em PTFE devem ser certificados pela ISO 13485, o padrão de gerenciamento de qualidade específico para organizações de fabricação de dispositivos médicos. Esta certificação requer controlos de processos documentados, procedimentos de gestão de alterações, protocolos de inspeção de entrada e saída e sistemas de tratamento de reclamações alinhados com as expectativas regulamentares nos principais mercados, incluindo os EUA, a UE e o Japão. Padrão/Teste Escopo Aplicabilidade ISO 10993-1 Quadro de avaliação biológica Todos os componentes de contato com o paciente Classe VI da USP Biocompatibilidade de materiais plásticos Resina PTFE bruta e tubos acabados ISO 13485 Sistema de gestão de qualidade para dispositivos médicos Qualificação do fabricante ISO 10993-17 Avaliação de risco toxicológico de extraíveis Superfícies gravadas com contato de reagentes ASTM F2880 Guia padrão para tubos de cateter Testes dimensionais e mecânicos Tabela 2: Principais padrões regulatórios e de qualidade relevantes para a qualificação médica de tubos gravados em PTFE Como selecionar o fabricante certo de tubos gravados em PTFE para dispositivos médicos A seleção de um fabricante qualificado de tubos gravados em PTFE para dispositivos médicos exige a avaliação de capacidades muito além das especificações dimensionais. A experiência do fornecedor em processos, infraestrutura de qualidade, largura de banda de personalização e capacidade de dar suporte a submissões regulatórias são considerações igualmente importantes. Os principais critérios de avaliação devem incluir: Status de certificação ISO 13485 , ambiente de fabricação de sala limpa (ISO Classe 7 ou melhor para tubos de precisão), capacidade demonstrada em tubos gravados de PTFE de pequeno diâmetro (OD abaixo de 1,5 mm), disponibilidade de documentação de validação de processo (IQ/OQ/PQ) e histórico com programas OEM de cateteres em áreas terapêuticas comparáveis. Além disso, os fornecedores devem oferecer rastreabilidade desde o lote de resina PTFE bruta até o tubo acabado para permitir a rastreabilidade total do material no caso de uma investigação de qualidade. Certificados de conformidade (CoC) específicos de lote com dados dimensionais, medição de energia superficial e resultados de testes de resistência ao descascamento fornecem as evidências de inspeção recebidas que os fabricantes de dispositivos precisam para seus programas de qualidade de fornecedores. Ningbo Linstant Polymer Materials Co., Ltd., fundada em 2014, construiu sua reputação como fornecedor profissional de tubos médicos OEM/ODM, concentrando-se exclusivamente nas tecnologias de processamento de extrusão, revestimento e pós-processamento de tubos de polímero médico. Com mais de 400 funcionários e uma equipe de engenharia dedicada, a Linstant apoia os fabricantes de dispositivos médicos desde a viabilidade inicial até a produção em volume, oferecendo todos os três processos de produção – extrusão livre, extrusão de mandril e revestimento por imersão – juntamente com um conjunto completo de recursos de modificação de superfície de PTFE. Perguntas frequentes 1º trimestre Qual é o prazo de validade dos tubos de PTFE quimicamente gravados? PTFE gravado tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. 2º trimestre A corrosão afeta a lubrificação do furo interno da tubulação de PTFE? A gravação padrão somente na superfície externa não afeta o furo interno. O reagente de ataque é aplicado exclusivamente na parte externa do tubo, preservando a superfície interna do PTFE com seu característico baixo coeficiente de atrito (aproximadamente 0,04). Para aplicações onde até mesmo a modificação parcial do furo é uma preocupação, solicite documentação de exclusão de superfície interna ao seu fabricante como parte do pacote de validação do processo. 3º trimestre Quais adesivos funcionam melhor com PTFE gravado para colagem de cateteres? Acrílicos curáveis por UV e epóxis de dois componentes fornecem consistentemente as ligações mais fortes em PTFE gravado quando usados na montagem de cateteres médicos. Os acrílicos UV oferecem tempos de ciclo rápidos, adequados para produção de alto volume, enquanto os epóxis estruturais proporcionam maior resistência ao cisalhamento final para áreas de ligação exigentes, como acessórios de cone de balão. Sempre valide o sistema adesivo escolhido com seu lote específico de PTFE gravado antes de iniciar um processo de colagem de produção. 4º trimestre O tubo gravado em PTFE pode ser usado com termorretrátil FEP na construção de cateteres? Sim — tubos gravados em PTFE e termorretráteis em FEP são frequentemente usados juntos na construção de cateteres multicamadas. O revestimento de PTFE forma o furo interno, a trança ou enrolamento é aplicado sobre a superfície externa gravada e o termorretrátil FEP serve como auxiliar de processamento ou revestimento externo durante o refluxo. A superfície gravada melhora a adesão da capa ao conjunto do revestimento após a recuperação termorretrátil, reduzindo o risco de delaminação sob tensões de uso clínico. Q5 Qual é a espessura mínima de parede alcançável em tubos de PTFE gravados? Através de processos de revestimento por imersão, paredes de revestimento de PTFE tão finas quanto 12–25 mícrons no total podem ser alcançadas. A extrusão de mandril produz paredes normalmente na faixa de 25 a 80 mícrons para aplicações médicas de precisão. O mínimo prático para uma determinada aplicação também depende dos requisitos de uniformidade: paredes extremamente finas exigem controles de processo mais rígidos para evitar defeitos que comprometeriam a integridade do revestimento do cateter ou criariam caminhos de vazamento. Q6 Como verifico a qualidade da corrosão de um lote recebido de tubos de PTFE? O método de inspeção de entrada mais prático é a medição do ângulo de contato com a água ou um teste de molhabilidade da solução dina. O PTFE adequadamente gravado deve apresentar um ângulo de contato com a água abaixo de 40° (contra aproximadamente 108° para o PTFE não tratado) ou mostrar umedecimento em níveis dine acima de 50 mN/m. Para verificação da produção, um teste de cupom de resistência ao destacamento usando seu processo de colagem e adesivo de produção fornece confirmação direta da consistência do desempenho de colagem entre lotes.
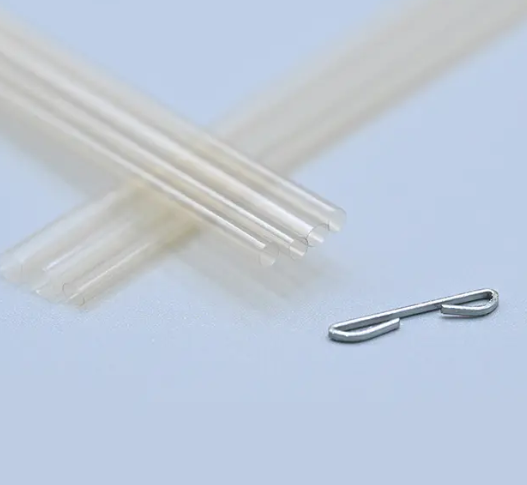
-
17Jun-2026O que é tubo médico multilúmen? Um guia completo para iniciantesA resposta direta: o que Tubo médico multilúmen É O tubo médico multilúmen é um tubo de polímero extrudado com precisão que contém dois ou mais canais internos separados – chamados lúmens – passando simultaneamente por um único corpo de tubo externo. Cada lúmen pode transportar uma substância, instrumento ou sinal diferente de forma independente, sem contaminação cruzada ou interferência mecânica. Esta arquitetura permite que um único cateter ou haste do dispositivo execute múltiplas funções clínicas ao mesmo tempo: um lúmen pode transportar um fio-guia, um segundo fornece meio de contraste e um terceiro controla a inflação do balão – tudo dentro de um diâmetro externo medido em frações de milímetro. Para engenheiros de dispositivos e especialistas em compras clínicas que encontram esta tecnologia pela primeira vez, o principal insight é este: o tubo multilúmen converte um único evento de inserção de dispositivo em uma plataforma multifuncional , reduzindo a complexidade do procedimento, minimizando o trauma no acesso do paciente e possibilitando capacidades clínicas que os designs de lúmen único simplesmente não conseguem replicar. Este guia aborda os princípios de design, escolhas de materiais, processos de fabricação e aplicações clínicas que definem a tecnologia moderna. Tubo de cateter multilúmen — desde conceitos fundamentais até decisões de especificações avançadas. Como funciona a tubulação multilúmen: princípios básicos de design O desafio fundamental do projeto da tubulação multilúmen é alocar área de seção transversal suficiente para cada lúmen, mantendo ao mesmo tempo um perfil externo pequeno o suficiente para a via de acesso clínico pretendida. Cada lúmen adicional compete pelo mesmo diâmetro externo fixo, o que significa o design da configuração do lúmen é um problema de otimização balanceamento da contagem de lúmens, tamanho individual do lúmen, espessura da parede entre os lúmens (espessura do septo) e integridade estrutural da parede externa. Geometria Lumen e opções de configuração A tubulação multilúmen não está limitada a lúmens redondos dispostos concentricamente. Moderno Tubo multilúmen extrudado de precisão suporta uma ampla gama de geometrias internas escolhidas com base nos requisitos funcionais de cada canal. As configurações comuns incluem: Lúmen duplo simétrico (perfil D): Dois lúmens iguais separados por um septo central, oferecendo distribuição de fluxo equilibrada e rigidez mecânica igual em ambos os lados. Comum em cateteres de hemodiálise. Lúmen duplo assimétrico: Um lúmen grande para fluxo primário ou passagem do dispositivo e um lúmen menor para inflação, aspiração ou administração de medicamento. Usado extensivamente em sistemas de cateter balão. Lúmen coaxial (concêntrico): Um tubo interno aninhado dentro de um tubo externo, criando um lúmen externo anular e um lúmen interno central. Usado em sistemas de cateter over-the-wire que exigem mobilidade independente do tubo interno. Triplo e quádruplo lúmen: Três ou quatro lúmens redondos ou moldados separados, dispostos dentro do perfil externo. Usado em cateteres venosos centrais multifuncionais e sistemas intervencionistas complexos. Lúmen excêntrico: Um grande lúmen descentralizado combinado com um ou mais lúmens periféricos menores. Maximiza a capacidade de fluxo no canal primário enquanto preserva o acesso ao canal secundário. A forma do tubo externo é igualmente flexível. Embora as seções transversais circulares sejam mais comuns, Tubo médico multilúmen Design Guide a prática também inclui perfis externos ovais, em forma de rim e em forma de oito que se ajustam a vias de acesso anatômicas específicas ou geometrias de alojamento de dispositivos. Essa flexibilidade dimensional é um dos principais motivos pelos quais os tubos multilúmen se expandiram rapidamente nas categorias de dispositivos médicos baseados em cateteres. Configurações comuns de seção transversal multilúmen Duplo (perfil D) Dupla Assimétrica Coaxial Lúmen triplo Ilustrações de seções transversais das quatro configurações de tubos multilúmen mais comuns usadas no projeto de cateteres. Os diagramas de seção transversal acima ilustram como a arquitetura interna varia significativamente em projetos multilúmen. Cada configuração não é simplesmente uma escolha estética – ela determina diretamente as taxas de fluxo, a distribuição da rigidez mecânica, os requisitos de montagem e as funções clínicas que o cateter pode desempenhar. Por exemplo, a configuração coaxial permite que o tubo interno gire ou deslize independentemente do tubo externo, um requisito fundamental em sistemas de cateteres orientáveis. Compreender essas configurações no início de um programa de desenvolvimento de dispositivos evita revisões dispendiosas do projeto durante a prototipagem. Seleção de materiais para tubos médicos multilúmen Tubo médico multilúmen Material Selection é uma das decisões mais importantes no processo de desenvolvimento de dispositivos. O polímero escolhido determina não apenas o comportamento mecânico do cateter acabado, mas também a sua classificação de biocompatibilidade, opções de esterilização, resistência química e a gama de etapas de processamento secundário disponíveis. Ao contrário dos tubos de lúmen único, onde a espessura da parede pode compensar as limitações do material, os projetos de múltiplos lúmens deixam menos margem para erros – os septos finos entre os lúmens devem manter a integridade estrutural sem adicionar volume. Tabela 1: Opções de materiais para tubos médicos multilúmen e suas principais características de aplicação Materiais Flexibilidade Força Esterilização Uso primário PEBA/Bloco Amida de Poliéter Alto Moderado EO, Gama Pontas de cateter distal, hastes de balão Náilon (PA12) Moderado Bom EO, Gama Hastes de cateteres gerais, drenagem ESPIAR Baixo Muito alto EO, Steam, Gama Eixos estruturais, lúmens de alta pressão Poliimida (PI) Baixo-Moderate Muito alto EO, Gama Parede ultrafina, cateteres microfurados FEP/PTFE Moderado Baixo EO, Gama, Steam Baixo-friction liners, chemical-resistant lumens Poliuretano (PU) Muito alto Moderado EO, Gama Cateteres de ponta macia, drenagem, acesso venoso A tabela de materiais acima mostra que nenhum polímero é universalmente ideal para todas as aplicações de cateteres multilúmen. O PEBA e o poliuretano são excelentes em aplicações que dependem da flexibilidade, como pontas de cateteres distais e sistemas de drenagem de tecidos moles, onde a adaptabilidade à anatomia é mais importante do que a rigidez estrutural. O ESPIAR e a poliimida atendem ao extremo oposto do espectro — aplicações em que o tubo deve resistir a forças compressivas e laterais sem alteração dimensional, como hastes de cateteres-guia e linhas de infusão de alta pressão. Para muitos cateteres, a solução ideal envolve a combinação de dois ou mais materiais através de coextrusão ou segmentos ligados sequencialmente, cada um adaptado às exigências mecânicas da sua localização anatómica. Radar de adequação de material multilúmen: principais propriedades de engenharia Flexibilidade Força Química. Resistência Biocompatibilidade Esterilização PEBA PEEK Poliuretano Escala de pontuação: 0-100 (índice de desempenho de engenharia normalizado) Gráfico de radar comparando os três polímeros de tubos multilúmen mais utilizados em cinco dimensões de desempenho de engenharia. O gráfico de radar acima captura visualmente por que as abordagens multimateriais são tão comuns no design de cateteres multilúmen. PEBA e poliuretano dominam o eixo de flexibilidade — crítico para seções distais do dispositivo que navegam em anatomia tortuosa — enquanto PEEK ocupa a posição superior em força, resistência química e compatibilidade de esterilização. Nenhum polígono de material cobre todos os cinco eixos de maneira ideal, e é exatamente por isso que os especialistas Tubo médico multilúmen Manufacturer as equipes propõem misturas de materiais ou estratégias de haste segmentada em vez de soluções de polímero único para programas complexos de cateteres. Compreender esta matriz de compensação é fundamental para uma gestão eficaz Tubo médico multilúmen Material Selection durante o desenvolvimento do dispositivo. O Fabricação de tubos multilúmen Processo Compreendendo o Fabricação de tubos multilúmen Process ajuda os engenheiros de dispositivos a definir especificações de projeto realistas, antecipar faixas de tolerância dimensional e avaliar as capacidades do fornecedor de forma inteligente. O processo principal é a extrusão de precisão, mas a complexidade das geometrias multilúmen exige significativamente mais sofisticação de engenharia do que a produção de tubos de lúmen único. Processo de extrusão passo a passo para tubos multilúmen Projeto e fabricação de matrizes: Uma matriz de extrusão personalizada é usinada com precisão para definir o perfil externo do tubo e todos os formatos do lúmen interno. O projeto da matriz é a etapa inicial mais crítica – erros na geometria da matriz se propagam diretamente para erros dimensionais no tubo acabado. Para perfis complexos de múltiplos lúmens, o projeto da matriz normalmente envolve modelagem computacional de fluxo para prever o comportamento de fusão do polímero e corrigir os efeitos de expansão da matriz. Secagem e composição de polímeros: As resinas poliméricas de grau médico são secas a níveis de umidade controlados antes da extrusão para evitar degradação hidrolítica e defeitos superficiais. Para tubos multilúmen coextrudados, duas ou mais extrusoras alimentam polímeros diferentes simultaneamente em uma matriz combinada. Extrusão e Calibração: O polymer melt is forced through the die under controlled temperature and pressure, forming the continuous tube profile. A calibrator immediately downstream of the die controls the outer diameter and roundness while the tube is still in its semi-molten state. Internal lumen dimensions are maintained by pressurized air or mandrels running through the die pins. Resfriamento e transporte: O extrudate passes through a water cooling trough at controlled temperature to set the final dimensions. A puller haul-off unit maintains consistent line speed, which directly controls wall thickness — faster haul-off produces thinner walls and smaller outer diameters. Medição dimensional em linha: Os sistemas de micrometria a laser medem o diâmetro externo continuamente durante a produção, alimentando dados em tempo real para o sistema de controle do processo. A espessura da parede e as dimensões do lúmen são medidas por seções transversais periódicas da amostra usando microscopia óptica. Corte, enrolamento e pós-processamento: A tubulação acabada é cortada em comprimentos específicos ou enrolada em bobinas. As operações de pós-processamento – formação de pontas, perfuração, colagem, revestimento ou marcação a laser – são realizadas conforme exigido pelo projeto do dispositivo. Serviços personalizados de extrusão multilúmen normalmente incluem todas as etapas de pós-processamento dentro da mesma área de fabricação. Fluxo de produção de tubos multilúmen Morrer Projeto Polímero Preparação Extrusão e dimensionamento Resfriamento e transporte Em linha Inspeção Pós- Processoing O six-stage production flow for precision multi-lumen medical tubing from die fabrication through post-processing. O production flow diagram illustrates how multi-lumen tubing manufacturing is a tightly coupled, sequential process where quality at each stage determines the feasibility of the next. Die design is the rate-limiting step for new profiles — design cycles for complex multi-lumen dies may take four to eight weeks, after which the extrusion and inline inspection stages can operate at high throughput. For device manufacturers evaluating suppliers for Tubo médico multilúmen OEM , solicitar evidências de capacidade de projeto de matrizes e documentação de validação de processo (IQ/OQ/PQ) é um diferenciador confiável entre extrusoras generalistas e fabricantes especializados de tubos médicos. Aplicações clínicas: onde a tubulação multilúmen oferece valor único A tubulação multilúmen não é uma atualização genérica em relação aos designs de lúmen único — é uma arquitetura desenvolvida especificamente para cenários clínicos onde o acesso multifuncional simultâneo por meio de um único ponto de inserção proporciona benefícios mensuráveis ao procedimento ou ao paciente. As seguintes áreas de aplicação representam os usos de maior volume e crescimento mais rápido de Tubo de cateter multilúmen na prática clínica atual. Adoção de tubos multilúmen por aplicação clínica (índice de volume relativo) Cateteres Venosos Centrais (CVC) 92 Sistemas de cateteres de balão 84 Sistemas de administração e infusão de medicamentos 76 Cateteres para hemodiálise 68 Cateteres de acesso neurovascular 55 Cateteres de mapeamento eletrofisiológico 42 Índice de volume relativo (0-100) baseado em dados de aplicações industriais; não números absolutos de participação de mercado. Os cateteres venosos centrais obtiveram a pontuação mais alta no índice de adoção, 92, refletindo o padrão clínico de décadas de designs de CVC de triplo lúmen para UTI e cuidados perioperatórios, onde a administração simultânea de fluidos intravenosos, coleta de sangue e administração de medicamentos através de portas separadas é um requisito diário do fluxo de trabalho. Os sistemas de cateter balão ocupam o segundo lugar, com 84 pontos – essencialmente, todo cateter balão over-the-wire usado em intervenções cardíacas coronárias, periféricas e estruturais requer, no mínimo, um eixo de lúmen duplo separando o lúmen do fio-guia do lúmen de insuflação do balão. O Tubo multilúmen para cateteres de balão O segmento é particularmente exigente porque o lúmen de inflação deve manter a integridade sob pressões superiores a 10-20 atmosferas durante ciclos repetidos de inflação. Tubo multilúmen para sistemas de administração de medicamentos Tubo multilúmen para sistemas de administração de medicamentos representa um dos segmentos de aplicação de crescimento mais rápido, impulsionado pela expansão da entrega de terapia direcionada, protocolos de combinação de medicamentos e sistemas de infusão de circuito fechado. Nas portas de infusão oncológica, os designs de lúmen duplo permitem a administração simultânea de dois agentes medicamentosos incompatíveis através de canais separados que convergem apenas na ponta distal, evitando a interação química dentro do corpo do cateter. No tratamento da dor, os cateteres epidurais multilúmen permitem a infusão combinada de anestésicos locais e opioides através de canais separados com controle de taxa independente. Cada uma dessas aplicações requer tubos onde a integridade do lúmen, a consistência dimensional e a resistência química sejam mantidas durante todo o ciclo de uso clínico. Tubulação multilúmen de parede fina e diâmetro pequeno: engenharia nos limites Tubo multilúmen de parede fina para cateteres representa a categoria mais exigente em extrusão multilúmen, onde os projetistas minimizam simultaneamente o diâmetro externo, maximizam o tamanho do lúmen individual e mantêm a integridade estrutural nos septos entre os lúmens. Em um tubo de lúmen duplo com diâmetro externo de 1,0 mm, o septo que separa os dois lúmens pode ter apenas 80-120 mícrons de espessura – uma parede tão fina que qualquer variação do processo faz com que ele entre em colapso ou se torne excêntrico, tornando o tubo inutilizável. Tubo médico multilúmen de pequeno diâmetro na faixa de diâmetro externo de 0,5 a 2,0 mm é usado em cateteres neurointervencionistas, aplicações de dispositivos pediátricos e instrumentos oftalmológicos onde a anatomia de acesso limita o dispositivo a perfis extremamente pequenos. Alcançar uma geometria de lúmen consistente nessas dimensões requer tolerâncias de pino de matriz abaixo de 5 mícrons, uniformidade de temperatura de fusão dentro de mais ou menos 1 grau Celsius em toda a face da matriz e estabilidade de velocidade de transporte abaixo de variação de 0,1%. Esses são requisitos de engenharia de precisão que somente extrusoras especializadas de tubos médicos com equipamentos projetados para esse fim podem atender de forma consistente. Espessura mínima da parede do septo por diâmetro externo para tubulação médica multilúmen 0 100 200 300 400um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80um DE 0,5 mm 100um DE 1,0 mm 120um DE 1,5mm 150um DE 2,0 mm 200um DE 3,0 mm 300um DE 5,0 mm 380um DE 8,0 mm Os valores mínimos de espessura da parede do septo são indicativos para tubos PEBA de duplo lúmen; os mínimos reais dependem do material e da contagem de lúmens. O column chart makes an important engineering relationship visible: as outer diameter decreases, the minimum achievable septum wall thickness also decreases — but the proporção A espessura do septo para o diâmetro externo do tubo na verdade aumenta para diâmetros pequenos, o que significa que uma fração maior da área da seção transversal disponível deve ser alocada para paredes estruturais, em vez de espaço funcional do lúmen em pequenas escalas. Com diâmetro externo de 0,5mm, um septo de 80um consome aproximadamente 16% do diâmetro do tubo, enquanto com diâmetro externo de 8mm, um septo de 380um representa apenas 5% do diâmetro. Esta é uma restrição fundamental Tubo médico multilúmen de pequeno diâmetro design que os engenheiros de dispositivos devem levar em conta ao especificar diâmetros de lúmen para aplicações de microcateteres. Extrusão multilúmen personalizada: da especificação do projeto à produção qualificada Serviços personalizados de extrusão multilúmen cobrem toda a jornada, desde a especificação do projeto até o fornecimento de produção qualificado, e a compreensão desse processo ajuda os fabricantes de dispositivos a definir cronogramas de projeto e expectativas de documentação adequados. Ao contrário da compra de tubos prontos para uso, a extrusão multilúmen personalizada começa com uma fase de projeto colaborativo, onde a equipe de engenharia do fabricante do tubo analisa os requisitos do dispositivo e propõe uma especificação de tubo que equilibra o desempenho clínico com a viabilidade de fabricação. Tubo médico multilúmen Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Projetado Tubo médico multilúmen Tubo médico de lúmen único Índice de crescimento 2019=100; valores projetados com base na análise CAGR da indústria até 2027. O dual-line growth chart above captures a critical market dynamic: a demanda por tubos multilúmen está crescendo em aproximadamente 11-14% CAGR — quase o dobro da taxa de 5-7% dos tubos de lúmen único — impulsionada pela crescente complexidade funcional dos dispositivos baseados em cateteres da próxima geração. Cada nova categoria de terapia minimamente invasiva que entra na prática clínica – ablação robótica por cateter, reparo de válvula transcateter, administração endovascular de medicamentos – tende a exigir arquiteturas de eixo multilúmen que os projetos de lúmen único não conseguem suportar. Este crescimento estrutural da procura torna a capacidade e a qualificação em empresas especializadas Tubo médico multilúmen Manufacturer oferece um diferencial cada vez mais competitivo para empresas de dispositivos que constroem cadeias de fornecimento plurianuais. O que esperar do cronograma de desenvolvimento de extrusão personalizada Tabela 2: Cronograma típico de projeto para desenvolvimento de tubos multilúmen personalizados, desde a especificação até o lançamento da produção Fase Atividades Duração Típica Projeto Review Revisão de especificações, recomendações DFM, confirmação de material 1-2 semanas Morrer Design and Fabrication Morrer engineering, machining, initial trial runs 4-8 semanas Extrusão de protótipo Produção de amostra, qualificação dimensional, iteração 2-4 semanas Processo Validation (OQ/PQ) Processo capability demonstration, SPC establishment 3-6 semanas Lançamento de produção Pacote de documentação, primeiro lote de produção, fornecimento comercial 2-3 semanas O development timeline above reflects the practical reality that custom multi-lumen extrusion programs require three to five months from specification sign-off to first production lot for most profiles. Die design and fabrication is the longest individual phase and the one with the greatest variability depending on profile complexity. Device manufacturers who initiate tubing development concurrent with early catheter prototyping — rather than waiting for device design freeze — consistently achieve faster overall program timelines and avoid the schedule risk of late-discovered tubing specification changes. Ningbo Linstant Polymer Materials Co., Ltd., fundada em 2014 com mais de 400 funcionários , oferece integração Tubo médico multilúmen personalizado desenvolvimento e produção através de sua plataforma de tubos médicos OEM/ODM. Com profundo conhecimento em extrusão, revestimento e pós-processamento de polímeros, a empresa fornece recomendações de projetos construtivos baseadas em um conhecimento profundo das propriedades dos materiais poliméricos e dos requisitos de aplicação de cateteres, ajudando os fabricantes de dispositivos a passar do conceito ao fornecimento qualificado com menos iterações e documentação de processo mais robusta em todas as etapas. Principais especificações de projeto que os engenheiros devem definir Antes de se aproximar de um Tubo médico multilúmen Manufacturer para um programa de extrusão personalizado, os engenheiros de dispositivos devem ter respostas claras para as seguintes questões de especificação. Entradas incompletas no início do projeto são a causa mais comum de ciclos de iteração de protótipos e atrasos no cronograma no desenvolvimento de tubos multilúmen. Número e função dos lúmens: Defina exatamente quantos lúmens são necessários e o que cada um transporta – fio-guia, fluido de inflação, medicamento, irrigação, condutores elétricos, gás ou aspiração. A função determina o tamanho mínimo do lúmen e os requisitos de classificação de pressão. Diâmetro externo e perfil total do dispositivo: Especifique o diâmetro externo máximo permitido em milímetros ou tamanho francês, de acordo com a anatomia de acesso e a compatibilidade da bainha introdutora. ID mínimo de lúmen para cada canal: Com base no maior objeto que deve passar por cada lúmen — diâmetro externo do fio-guia, encaixe da porta do balão ou cálculo da taxa de fluxo necessária em uma determinada queda de pressão. Requisitos materiais: Módulo de flexibilidade desejado em cada seção do eixo, compatibilidade química com fluidos que passam por cada lúmen e método de esterilização utilizado no processo de fabricação do dispositivo. Comprimento e perfil do eixo: Comprimento total do cateter, se é necessário um perfil de rigidez uniforme ou cônico e se são necessários diferentes segmentos de material ao longo do comprimento da haste. Tolerâncias dimensionais: Tolerâncias aceitáveis de diâmetro externo, diâmetro interno e espessura de parede que o tubo deve atender para montagem do dispositivo e função clínica. Tolerâncias mais rigorosas são possíveis, mas exigem uma validação de processo mais extensa e podem estender o tempo de desenvolvimento. Perguntas frequentes Q1: Qual é a diferença entre tubos multilúmen e tubos de lúmen único? A tubulação de lúmen único possui um canal interno, enquanto a tubulação de múltiplos lúmens contém dois ou mais canais internos separados dentro de um corpo de tubo externo. Os designs multilúmen permitem que um único cateter forneça fluidos simultaneamente, transporte fios-guia e realize insuflação ou aspiração — funções que de outra forma exigiriam vários dispositivos ou inserções separadas. Q2: Quais materiais são mais comumente usados para tubos médicos multilúmen? O most commonly used materials include PEBA (polyether block amide), nylon (PA12), polyurethane, PEEK, and polyimide. Material selection depends on the flexibility, strength, chemical resistance, and sterilization requirements of the specific catheter application. Many designs combine two or more materials in segmented shafts or co-extruded layers. Q3: Quantos lúmens podem ser incluídos em um tubo? Na prática, a maioria das hastes de cateteres médicos multilúmen contém de dois a cinco lúmens, sendo os designs de lúmen duplo e triplo os mais comuns. Contagens de lúmens mais altas são viáveis, mas exigem diâmetros externos progressivamente maiores para manter a espessura da parede do septo e a área de fluxo de lúmen adequadas, o que limita seu uso em aplicações de acesso de perfil pequeno. P4: O tubo multilúmen pode ser personalizado para um design de cateter específico? Sim. Fabricantes experientes de tubos médicos OEM oferecem extrusão personalizada de perfis multilúmen com diâmetro externo especificado, IDs de lúmen individuais, geometria do lúmen, material e espessura da parede. Os programas personalizados normalmente levam de três a cinco meses desde a aprovação da especificação até o fornecimento qualificado da produção, dependendo da complexidade do perfil e dos requisitos de validação. Q5: Quais tolerâncias são possíveis para tubos multilúmen de pequeno diâmetro? Para extrusão multilúmen médica de precisão, tolerâncias de diâmetro externo de mais ou menos 0,010 mm e uniformidade de espessura da parede do septo dentro de mais ou menos 5-10 mícrons são alcançáveis em ambientes de produção bem controlados. Essas especificações exigem micrometria a laser em linha, controle de processo SPC e ferramentas de matriz qualificadas mantidas com tolerâncias inferiores a 5 mícrons. P6: O tubo multilúmen é compatível com todos os métodos de esterilização padrão? A compatibilidade depende do polímero selecionado. O gás EO e a irradiação gama são compatíveis com a maioria dos materiais médicos de tubos multilúmen, incluindo PEBA, náilon, poliimida e poliuretano. A esterilização em autoclave a vapor é limitada a materiais com maior estabilidade térmica, principalmente PEEK e certas construções à base de PTFE. O método de esterilização deve ser confirmado durante a seleção do material, não depois.
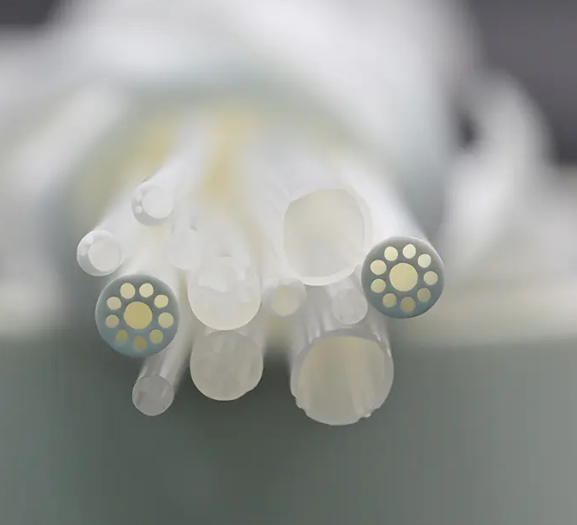
 CONTATE-NOS
Se você estiver interessado em nossos produtos, entre em contato conosco
- DETALHES DE CONTATO
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- As informações fornecidas neste site destinam-se ao uso exclusivo em países e jurisdições fora da República Popular da China.
- PRODUTOS
- Tubo Extrudado Médico
- Tubulação Reforçada Médica
- Poliimida
- ESPIAR
- Tubo de balão
- Microcateter
- Processos Secundários
- Tubo termorretrátil
- Tubo médico de fluoropolímero
- Endoscópio
- Bainha de acesso de pressão negativa
- Cateter Guia
- Cateter Angiográfico
- Tubo trançado de alta pressão
- Processo de tratamento de superfície de tubos médicos
- CENTRO DE NOTÍCIAS
- Notícias da indústria
- Notícias da empresa
- TERMINAL MÓVEL

