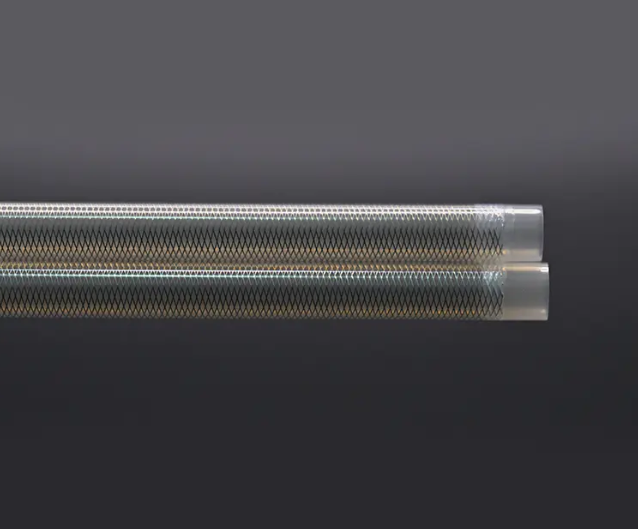
O tubo médico de poliimida reforçado melhora diretamente a segurança do paciente fornecendo resistência superior à torção, controle dimensional preciso e biocompatibilidade comprovada em procedimentos minimamente invasivos. Em 2026, à medida que as terapias baseadas em cateteres e as cirurgias assistidas por robótica continuam a expandir-se, a integridade estrutural e a fiabilidade dos materiais dos Tubo de poliimida para uso médico tornaram-se padrões inegociáveis na engenharia de dispositivos. Este artigo detalha o desempenho desse material, por que ele supera as alternativas e o que os médicos e fabricantes de dispositivos devem saber. O que torna o tubo de poliimida a escolha certa para dispositivos médicos A poliimida (PI) é um polímero de engenharia de alto desempenho conhecido por sua excepcional estabilidade térmica (uso contínuo até 260°C), excelente resistência mecânica e resistência à degradação química. Quando configurado como Tubulação Médica Reforçada —normalmente com reforço de bobina de fibra ou aço inoxidável trançado — combina flexibilidade com resistência da coluna, permitindo a navegação por caminhos anatômicos tortuosos sem colapso ou torção. As principais características de desempenho dos tubos de poliimida de grau médico incluem: Tolerância de espessura de parede tão estreita quanto ±0,0025 mm , permitindo projetos de paredes ultrafinas sem sacrificar o desempenho da pressão de ruptura Faixa de diâmetro externo de 0,1 mm a mais de 5,0 mm , cobrindo aplicações de microcateter a bainhas de grande diâmetro Biocompatibilidade em conformidade com os padrões ISO 10993, confirmada através de testes de citotoxicidade, sensibilização e implantação Compatibilidade com métodos de esterilização EtO, gama e feixe eletrônico Baixa absorção de umidade ( ) preservando a estabilidade dimensional durante o uso Essas propriedades fazem Tubo de poliimida biocompatível o material preferido em cateteres neurovasculares, ferramentas de mapeamento eletrofisiológico, sistemas de administração de medicamentos e instrumentos cirúrgicos minimamente invasivos. Como a construção reforçada protege diretamente os pacientes O componente "reforçado" - seja bobina ou trança embutida na parede da tubulação - é o que separa a tubulação PI padrão das construções de alto desempenho de nível médico. Em termos clínicos, este reforço evita três modos de falha críticos: 1. Falha de torção durante a navegação Em vasos tortuosos – como o arco aórtico ou artérias intracranianas – a tubulação não reforçada pode dobrar, obstruindo o fluxo e arriscando a perfuração do vaso. O reforço trançado distribui a tensão de flexão circunferencialmente, reduzindo o risco de torção em mais 60% em comparação com alternativas não reforçadas com espessura de parede equivalente. 2. Colapso sob pressão negativa Os cateteres de aspiração devem manter a permeabilidade luminal sob altas pressões negativas. A tubulação de poliimida reforçada com bobina sustenta uma resistência ao colapso superior -600mmHg , garantindo um desempenho de aspiração confiável em procedimentos de intervenção no AVC e de recuperação de coágulos. 3. Perda de transmissão de torque O controle direcional preciso é essencial em procedimentos eletrofisiológicos e neurovasculares. Ângulo da trança e contagem de escolhas tubulação médica reforçada de poliimida são projetados para atingir uma resposta de torque de 1:1, o que significa que a rotação do médico na alça se traduz diretamente no movimento da ponta sem atraso ou chicote. Poliimida vs. Materiais Alternativos: Comparação de Desempenho Os engenheiros de dispositivos avaliam regularmente a poliimida em relação ao PTFE, ESPIAR e Pebax para aplicações em tubos. A tabela abaixo resume as principais diferenças de desempenho relevantes para os resultados de segurança do paciente: Propriedade Poliimida (PI) PTFE PEEK Pebax Espessura da parede (min) 0,012 milímetros 0,05 mm 0,10 mm 0,08 mm Resistência à tração (MPa) 170–200 20–35 100–170 35–55 Temperatura máxima de operação (°C) 260 260 250 140 Resistência à torção Excelente Pobre Bom Moderado Biocompatibilidade (ISO 10993) Certificado Certificado Certificado Certificado Radiopacidade (com enchimento) Alcançável Limiteado Alcançável Alcançável Tabela 1: Comparação de desempenho de materiais para aplicações de tubos médicos (valores típicos; os resultados reais dependem da formulação específica e da configuração do reforço) Aplicações clínicas impulsionando a demanda em 2026 O mercado global de instrumentos cirúrgicos minimamente invasivos deverá exceder US$ 60 bilhões até 2026 , com os dispositivos baseados em cateteres representando uma parcela significativa. Tubulação Médica Reforçada feito de poliimida é fundamental para várias categorias de procedimentos de alto crescimento: Taxa de crescimento das principais aplicações clínicas usando tubos médicos de poliimida reforçada (2022–2026) Cateteres Neurovasculares 38% Ferramentas de eletrofisiologia 32% Sistemas de entrega de medicamentos 27% Instrumentos Cirúrgicos Robóticos 44% Acessórios para endoscopia 21% Fonte: Estimativas da análise do mercado da indústria, 2026. As percentagens representam o crescimento cumulativo 2022–2026. Os sistemas cirúrgicos robóticos, em particular, exigem tubos com propriedades mecânicas extremamente consistentes em toda a produção em lote - uma especificação onde Tubo de poliimida biocompatível fabricado sob condições compatíveis com GMP tem uma clara vantagem de fabricação. Padrões regulatórios e de biocompatibilidade que importam A segurança do paciente começa antes de um dispositivo entrar na sala de cirurgia. A conformidade regulatória garante que Tubo de poliimida para uso médico foi avaliado de acordo com padrões internacionais reconhecidos: ISO 10993 — Avaliação biológica de dispositivos médicos: citotoxicidade, sensibilização, genotoxicidade, implantação Classe VI da USP — Classificação de plásticos para injeção sistêmica e testes de implantação ISO 13485 — Sistemas de gestão de qualidade para fabricantes de dispositivos médicos FDA 21 CFR — Conformidade de materiais para dispositivos que entram nos mercados dos EUA Fabricação de BPF — Controles de processo, incluindo extrusão em sala limpa, inspeção dimensional em linha e documentação de rastreabilidade Fornecimento de fabricantes tubulação médica reforçada de poliimida should request full material traceability documentation, lot-specific test certificates, and evidence of validated processes—not just material data sheets. Precisão de fabricação: por que as tolerâncias definem os resultados dos pacientes Em um cateter coronário com diâmetro externo de 1,8 mm, uma variação dimensional de apenas 0,05 mm pode afetar o perfil hemodinâmico, a rastreabilidade do dispositivo e a compatibilidade com cateteres-guia. O ambiente de produção influencia diretamente esses resultados. Principais recursos de fabricação necessários para uma produção consistente Tubulação Médica Reforçada produção incluem: Ambientes de extrusão de sala limpa (ISO Classe 7 ou superior) para controlar a contaminação por partículas Capacidade de coextrusão multicamadas para camadas internas lubrificantes (PTFE/HDPE) combinadas com camadas estruturais PI Inspeção automatizada de OD/ID por micrômetro a laser na velocidade da linha, capturando 100% da produção Ângulo de trançado controlado e contagem de seleções com parâmetros de processo documentados por SKU Testes de validação de força de tração, pressão de ruptura e raio de torção por lote acabado Consistência dimensional entre lotes de produção — Variação de diâmetro externo (mm) ao longo de 12 meses 0.040 0.030 0.020 0.010 0.000 janeiro fevereiro março abril Maio junho julho Agosto Setembro Outubro novembro dezembro Limit A variação do diâmetro externo foi consistentemente mantida bem abaixo do limite de tolerância de ±0,025 mm em todos os lotes de produção Tratamento de superfície e lubrificação: a última etapa da segurança do paciente Mesmo tubos estruturalmente perfeitos podem causar trauma vascular se sua superfície criar fricção durante o avanço. Tratamento de superfície de Tubo de poliimida biocompatível é, portanto, uma etapa crítica no processo de fabricação: Revestimento hidrofílico : Reduz o atrito da superfície em até 90% quando molhado, permitindo uma navegação suave através da vasculatura com dano endotelial mínimo Forro de PTFE : Fornece um lúmen interno quimicamente inerte e de baixa fricção para compatibilidade com fios-guia e medicamentos Bandas marcadoras radiopacas : Marcadores integrados de bismuto ou sulfato de bário permitem a visualização fluoroscópica em tempo real, reduzindo o risco de erros de posicionamento durante procedimentos complexos Revestimentos antimicrobianos : Em avaliação para aplicações de cateteres de longa permanência para reduzir taxas de infecção associada a cateteres Sobre NINGBO LINSTANT POLYMER MATERIALS CO., LTD. Desde a sua criação em 2014 , NINGBO LINSTANT POLYMER MATERIALS CO., LTD. especializou-se em processamento de extrusão, revestimento e tecnologia de pós-processamento de tubos de polímero médico. Nosso compromisso dedicado aos fabricantes de dispositivos médicos é o nosso compromisso com precisão, segurança, diversos recursos de desenvolvimento de processos e resultados consistentes. A LINSTANT opera uma oficina de purificação que abrange quase 20.000 metros quadrados , totalmente compatível com os requisitos GMP. Nossa infraestrutura de produção inclui: 15 linhas de extrusão importadas com vários tamanhos de parafusos e capacidades de coextrusão de camada única/dupla/tri-camada 8 linhas de extrusão PEEK para tubos de polímero de engenharia de alto desempenho 2 linhas de moldagem por injeção Quase 100 conjuntos de equipamentos de tecelagem, molas e revestimento 40 conjuntos de equipamentos de soldagem e conformação Nosso portfólio de produtos abrange tubos extrudados de camada única/multicamada, tubos de único/múltiplo lúmen, tubos de balão de camada única/dupla/tricamada, bainhas reforçadas em espiral/trançada, tubos PEEK/PI de material de engenharia especial e diversas soluções de tratamento de superfície, fornecendo um parceiro de fabricação completo para desenvolvedores de dispositivos em todo o mundo. Perguntas frequentes Q1: Qual é a diferença entre tubos de poliimida reforçados com bobina e reforçados com trança? O reforço da bobina proporciona resistência superior à torção e ao colapso sob pressão negativa, tornando-o ideal para cateteres de aspiração. O reforço trançado se destaca na transmissão de torque e na capacidade de empurrar, tornando-o a escolha preferida para hastes de cateter orientáveis e navegáveis. P2: Os tubos de poliimida biocompatíveis são seguros para aplicações implantáveis de longo prazo? A poliimida demonstrou biocompatibilidade de acordo com a ISO 10993 para contato de curto e médio prazo. Para aplicações implantáveis permanentes ou de longo prazo, é necessária avaliação sob a norma ISO 10993-6 (teste de implantação) com o lote de material específico e condições de processamento. Muitos fabricantes de implantes neurológicos e cardíacos usam PI em combinação com revestimentos externos protetores para aplicações de longa permanência. Q3: Os tubos médicos de poliimida reforçada podem ser fornecidos em dimensões personalizadas? Sim. Fabricantes respeitáveis oferecem combinações personalizadas de OD/ID, configurações de espessura de parede, padrões de reforço e especificações de comprimento. Ferramentas personalizadas normalmente são necessárias para dimensões não padronizadas. Os prazos de entrega do protótipo variam de 4 a 8 semanas, dependendo da complexidade. Q4: Quais métodos de esterilização são compatíveis com tubos de poliimida para uso médico? O tubo de poliimida é compatível com EtO (óxido de etileno), irradiação gama e esterilização por feixe eletrônico. A esterilização em autoclave a vapor geralmente não é recomendada para PI devido ao risco de hidrólise em temperaturas elevadas prolongadas. O método de esterilização específico deve ser validado com o fabricante para a formulação exata do material e construção utilizada. P5: Como avalio a qualidade de um fornecedor de tubos médicos reforçados? Solicite a certificação ISO 13485, relatórios de auditoria de instalações GMP, documentação de rastreabilidade de materiais, dados de testes dimensionais específicos do lote e certificados de testes de biocompatibilidade referenciando a formulação específica do polímero. Um fornecedor qualificado deve ser capaz de fornecer validação de processo documentada para cada construção de tubulação, e não apenas folhas de dados genéricas de materiais.


-
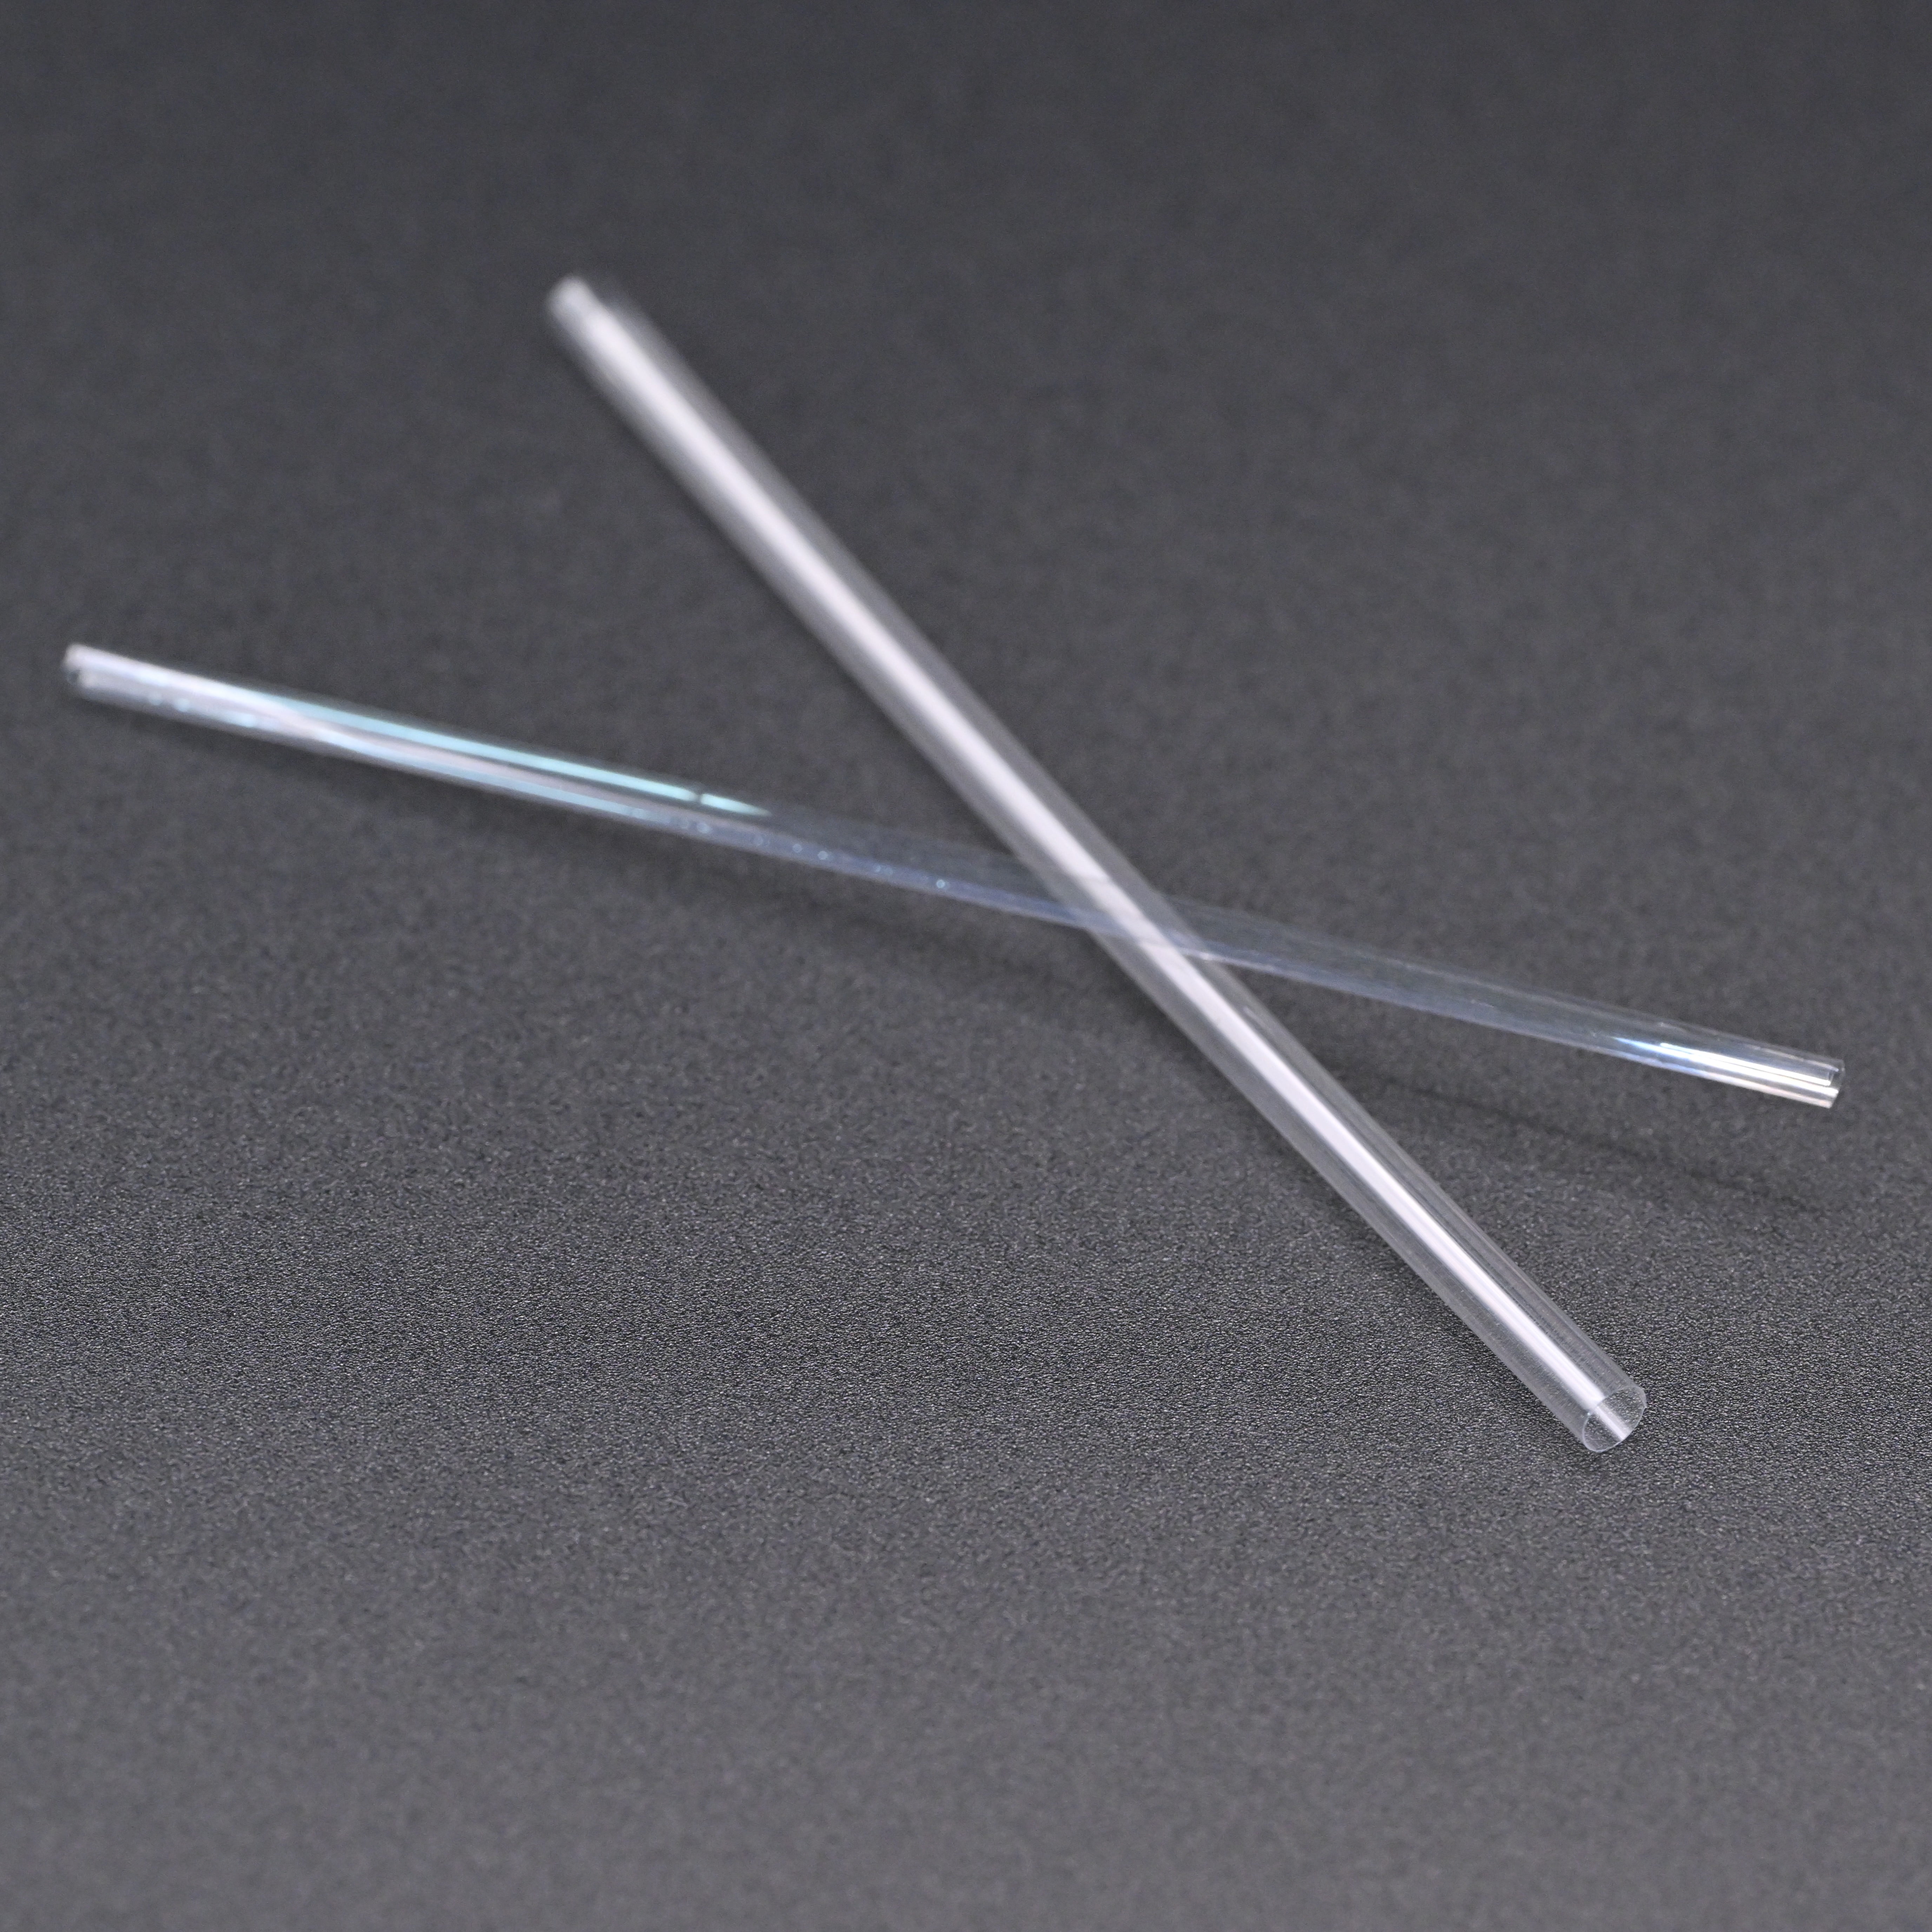
30Apr-2026Como os tubos médicos de poliimida reforçada contribuem para a segurança do paciente em 2026?
-
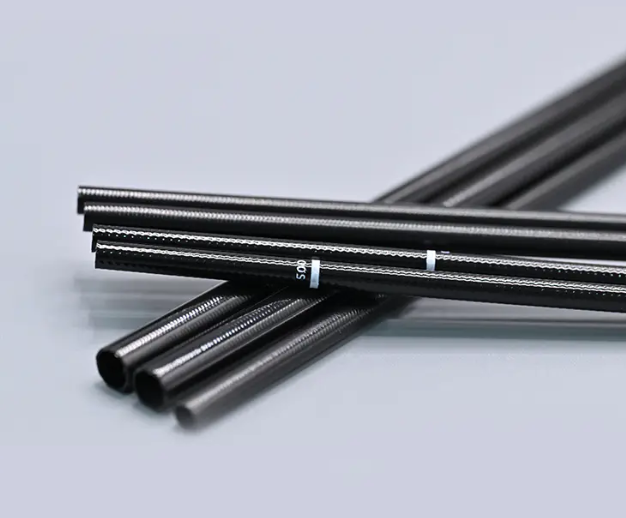
16Apr-2026Como os tubos de inserção do endoscópio melhoram os procedimentos minimamente invasivos?Tubos de inserção de endoscópio aprimora procedimentos minimamente invasivos, fornecendo a combinação precisa de flexibilidade, controle de torque e integridade estrutural necessária para navegar na anatomia interna complexa sem incisão cirúrgica. O tubo de inserção é a espinha dorsal funcional de qualquer endoscópio flexível – determinando a eficácia com que um médico pode alcançar, visualizar e tratar o tecido alvo no trato gastrointestinal, vias aéreas, sistema urinário ou cavidades articulares. À medida que a cirurgia minimamente invasiva se expandiu entre especialidades, a engenharia do tubo de inserção do endoscópio tornou-se cada vez mais sofisticada. A construção de polímero multicamadas, estruturas reforçadas trançadas ou enroladas e tratamentos de superfície de precisão agora permitem que os endoscópios alcancem locais anatômicos que antes só eram acessíveis através de cirurgia aberta. Este artigo examina as características estruturais, materiais e funcionais do design que tornam o moderno tubo de inserção do endoscópio central para a prática clínica minimamente invasiva. O que o tubo de inserção do endoscópio deve realizar clinicamente Um tubo de inserção de endoscópio deve satisfazer diversas demandas mecânicas simultâneas e muitas vezes concorrentes durante um procedimento. A compreensão desses requisitos explica por que o componente é projetado com tanta precisão: Empurrabilidade: transmitir força axial da mão do operador para avançar o endoscópio através de alças intestinais ou vias aéreas tortuosas Resposta de torque: convertendo a rotação da alça em mudança direcional precisa da ponta com atraso ou enrolamento mínimo Gradiente de flexibilidade: sendo relativamente firme na haste proximal para controle, suavizando progressivamente em direção à ponta distal para reduzir o trauma da mucosa Patência do lúmen: abrigando vários canais de trabalho (ar/água, sucção, instrumento, fibra de imagem) sem compressão ou bloqueio durante a flexão Resistência à torção: mantendo a seção transversal completa mesmo quando dobrado em ângulos agudos em espaços anatômicos apertados Nenhum material pode atender a todos esses requisitos. O moderno tubo de inserção do endoscópio atinge esse equilíbrio através de uma construção composta multicamadas cuidadosamente projetada. Construção multicamadas: como cada camada contribui para o desempenho Um tubo de inserção de endoscópio de alto desempenho normalmente compreende quatro camadas funcionais, cada uma projetada independentemente para contribuir com propriedades mecânicas ou de biocompatibilidade específicas: Forro Interno A camada mais interna – geralmente PTFE ou poliimida – fornece uma superfície lisa e de baixo atrito para instrumentos de canal de trabalho (fórceps de biópsia, agulhas de injeção, laços) e facilita o fluxo de fluido para insuflação de ar, irrigação de água e sucção. Os revestimentos de PTFE alcançam coeficientes de atrito tão baixos quanto 0.04 , reduzindo significativamente a resistência à passagem do instrumento e prolongando a vida útil da ferramenta. Camada de reforço de bobina ou trança A camada de reforço define o caráter mecânico do tubo de inserção. Dois designs são de uso comum: Reforço da bobina: uma bobina de fio de aço inoxidável ou nitinol enrolada helicoidalmente que fornece resistência à compressão axial e proteção contra torções. O passo da bobina controla o equilíbrio entre flexibilidade e capacidade de empurrar. Reforço de trança: uma malha de arame entrelaçado (aço inoxidável, nitinol ou polímero de alta tenacidade) que proporciona transmissão de torque superior - normalmente 85–97% de eficiência de torque — distribuindo a carga de torção circunferencialmente por todo o eixo. Alguns designs avançados de tubos de inserção de endoscópio combinam camadas de bobina e trança em uma configuração híbrida, obtendo resistência à torção da bobina e resposta de torque da trança simultaneamente. Jaqueta externa A capa externa define o perfil externo do tubo, a sensação da superfície e a biocompatibilidade. Materiais como Pebax (bloco de poliéter amida), poliuretano e misturas de silicone de grau médico são selecionados com base na dureza necessária, resistência química e compatibilidade de esterilização. Perfil do durômetro — variar a rigidez do material da capa externa ao longo do comprimento da haste — é uma ferramenta fundamental para criar o gradiente de flexibilidade proximal para distal, crítico para a usabilidade clínica. Tratamento de superfície A superfície mais externa do tubo de inserção do endoscópio é tratada para reduzir o desconforto do paciente e a resistência ao procedimento. Os revestimentos hidrofílicos reduzem o atrito da superfície em até 90% quando molhado, permitindo uma passagem suave através do tecido mucoso com trauma mínimo. Tratamentos de superfície antimicrobianos também são aplicados em determinadas categorias de dispositivos para reduzir o risco de infecção durante procedimentos prolongados. Design de gradiente de flexibilidade: a chave para a navegação atraumática A característica clinicamente mais importante do design de um tubo de inserção de endoscópio moderno é a sua perfil de rigidez variável . A rigidez uniforme ao longo da haste cria compensações inaceitáveis: uma haste suficientemente rígida para uma capacidade de empurrar adequada causa trauma na mucosa e desconforto do paciente na ponta distal; uma haste macia o suficiente para navegação distal atraumática não possui a rigidez proximal necessária para o controle. Gradientes de flexibilidade projetados resolvem isso dividindo o eixo em zonas com propriedades mecânicas definidas: (function() { var ctx = document.getElementById('flexChart').getContext('2d'); new Chart(ctx, { type: 'line', data: { labels: ['0 cm', '20 cm', '40 cm', '60 cm', '80 cm', '100 cm', '120 cm', '140 cm'], datasets: [ { label: 'Profiled Insertion Tube (Variable Stiffness)', data: [92, 85, 75, 60, 45, 30, 18, 8], borderColor: '#3aaa72', backgroundColor: 'rgba(58,170,114,0.12)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5 }, { label: 'Uniform Stiffness Tube', data: [50, 50, 50, 50, 50, 50, 50, 50], borderColor: '#a8d5b5', backgroundColor: 'rgba(168,213,181,0.07)', tension: 0, pointRadius: 4, fill: true, borderWidth: 2, borderDash: [6, 3] } ] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1d6b45' } }, title: { display: true, text: 'Relative Stiffness Profile: Profiled vs. Uniform Endoscope Insertion Tube', font: { size: 15, weight: 'bold' }, color: '#3aaa72', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 100, ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { color: '#e6f7ee' }, title: { display: true, text: 'Relative Stiffness (%)', color: '#3aaa72', font: { size: 13 } } }, x: { ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { display: false }, title: { display: true, text: 'Shaft Position (proximal → distal)', color: '#3aaa72', font: { size: 13 } } } } } }); })(); Esse gradiente é obtido por meio de alterações controladas na dureza da camisa externa, na densidade da trança (picadas por polegada) e no passo da bobina em segmentos de eixo definidos — um processo que exige recursos precisos de extrusão e pós-processamento. Seleção de materiais para tubos de inserção de endoscópio: uma visão geral comparativa Selecionar a combinação correta de materiais para cada camada do tubo de inserção do endoscópio é uma decisão central de engenharia. A tabela a seguir resume os materiais mais comumente usados e suas funções clínicas: Camada Material Comum Propriedade chave Benefício Clínico Forro Interno PTFE, Poliimida Baixo atrito (COF 0,04–0,10) Passagem suave do instrumento, fluxo de fluido Reforço Fio SS, Nitinol, trança PET Alta resistência à tração/torque Resistência à torção, controle de torque Jaqueta externa Pebax, Poliuretano Durômetro variável (25A–72D) Gradiente de rigidez, biocompatibilidade Revestimento de superfície Revestimento hidrofílico, spray PTFE Redução de atrito em até 90% Inserção atraumática, conforto do paciente Tabela 1: Seleção de material por camada na construção do tubo de inserção do endoscópio Aplicações clínicas em especialidades endoscópicas Os tubos de inserção do endoscópio são configurados de forma diferente dependendo da via de acesso anatômica e das demandas processuais de cada especialidade: Endoscopia Gastrointestinal Os gastroscópios gastrointestinais superiores normalmente usam tubos de inserção de 9–11 mm de diâmetro externo com flexibilidade moderada para navegar pelo esôfago, estômago e duodeno. Os colonoscópios requerem hastes mais longas (até 160 cm) com um gradiente de rigidez proximal-distal mais pronunciado para percorrer o cólon sigmóide e ascendente sem causar desconforto ao paciente. Broncoscopia e Pneumologia Os tubos flexíveis de inserção do broncoscópio devem atingir diâmetros externos abaixo 6mm para acessar brônquios subsegmentares, mantendo rigidez suficiente para procedimentos de biópsia transbrônquica. Os broncoscópios ultrafinos para avaliação de nódulos pulmonares periféricos utilizam tubos de inserção tão pequenos quanto 3,0 mm de diâmetro externo . Urologia e Ureteroscopia Os ureteroscópios flexíveis navegam pelo ureter para alcançar os cálculos da pelve renal. Seus tubos de inserção devem tolerar ângulos de deflexão ativa superiores 270 graus ao mesmo tempo que mantém a patência do canal de trabalho - uma demanda que requer reforço híbrido especializado de bobina trançada para evitar o colapso do canal interno na deflexão máxima. CPRE e Duodenoscopia Os duodenoscópios de visualização lateral para procedimentos de CPRE exigem torque adicional no tubo de inserção, pois o endoscópio deve ser girado axialmente para alinhar o mecanismo elevador com a ampola de Vater. O reforço trançado de alto torque é essencial para uma canulação biliar precisa. (function() { var ctx2 = document.getElementById('odChart').getContext('2d'); new Chart(ctx2, { type: 'bar', data: { labels: ['Gastroscope', 'Colonoscope', 'Bronchoscope', 'Ureteroscope', 'Duodenoscope'], datasets: [{ label: 'Typical Insertion Tube OD (mm)', data: [10, 11.5, 5.5, 3.0, 13.5], backgroundColor: ['#3aaa72', '#5dba88', '#82cca0', '#a8ddb8', '#c8eeda'], borderRadius: 7, borderSkipped: false, }] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1d6b45' } }, title: { display: true, text: 'Typical Endoscope Insertion Tube Outer Diameter by Specialty (mm)', font: { size: 15, weight: 'bold' }, color: '#3aaa72', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 18, ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { color: '#e6f7ee' }, title: { display: true, text: 'OD (mm)', color: '#3aaa72', font: { size: 13 } } }, x: { ticks: { color: '#1d6b45', font: { size: 13 } }, grid: { display: false } } } } }); })(); Compatibilidade e durabilidade da esterilização sob reprocessamento repetido Os endoscópios flexíveis são desinfetados ou esterilizados de alto nível entre cada uso pelo paciente, submetendo o tubo de inserção a repetidas exposições químicas e térmicas. A seleção do material deve levar em conta a durabilidade a longo prazo sob estes ciclos de reprocessamento. Método de reprocessamento Forro de PTFE Jaqueta Pebax Trança SS Desinfecção de alto nível (HLD) Compatível Compatível Compatível Esterilização EtO Compatível Compatível Compatível Irradiação Gama Compatível Dependente da dose Compatível Autoclave (134°C) Compatível Não recomendado Compatível Tabela 2: Compatibilidade de esterilização e reprocessamento por material da camada do tubo de inserção Para endoscópios flexíveis reutilizáveis, os materiais do revestimento externo devem manter a estabilidade dimensional e a integridade da superfície através de centenas de ciclos HLD . As jaquetas de poliuretano e Pebax formuladas para uso em endoscópio são testadas para reter as propriedades mecânicas após exposição química prolongada a desinfetantes de glutaraldeído, ácido peracético e ortoftaldeído. Sobre NINGBO LINSTANT POLYMER MATERIALS CO., LTD. Desde a sua criação em 2014, NINGBO LINSTANT POLYMER MATERIALS CO., LTD. especializou-se em processamento de extrusão, revestimento e tecnologia de pós-processamento de tubos de polímero médico. Nosso compromisso dedicado aos fabricantes de dispositivos médicos é o nosso compromisso com precisão, segurança, diversos recursos de desenvolvimento de processos e resultados consistentes . A LINSTANT opera uma oficina de purificação que abrange quase 20.000 metros quadrados , totalmente compatível com os requisitos GMP. Nossas instalações incluem 15 linhas de extrusão importadas com vários tamanhos de rosca e capacidades de coextrusão de camada única/dupla/tri-camada, oito linhas de extrusão PEEK, duas linhas de moldagem por injeção, quase 100 conjuntos de equipamentos de tecelagem, molas e revestimento e quarenta conjuntos de equipamentos de soldagem e conformação — garantindo coletivamente uma capacidade de atendimento eficiente para pedidos globais de OEM/ODM. Nossa linha de produtos abrange tubos extrudados de camada única/multicamada, tubos de único/múltiplo lúmen, tubos de balão de camada única/dupla/tri camada, bainhas reforçadas em bobina/trançada, tubos PEEK/PI de material de engenharia especial, componentes de tubo de inserção de endoscópio e diversas soluções de tratamento de superfície. Perguntas frequentes .faq-item-lg { border: 1px solid #a8ddb8; border-radius: 8px; margin-bottom: 12px; overflow: hidden; transition: box-shadow 0.2s; } .faq-item-lg:hover { box-shadow: 0 4px 18px rgba(58,170,114,0.15); } .faq-question-lg { background: linear-gradient(90deg, #3aaa72 0%, #7dd4a8 100%); color: #ffffff; font-size: 16px; font-weight: bold; padding: 14px 18px; cursor: pointer; display: flex; justify-content: space-between; align-items: center; user-select: none; transition: background 0.2s; } .faq-question-lg:hover { background: linear-gradient(90deg, #2d8a5c 0%, #5dba88 100%); } .faq-arrow-lg { font-size: 18px; transition: transform 0.3s; display: inline-block; flex-shrink: 0; margin-left: 12px; } .faq-answer-lg { background: #f2fbf6; color: #1d5c38; font-size: 16px; padding: 0 18px; max-height: 0; overflow: hidden; transition: max-height 0.35s ease, padding 0.25s; } .faq-answer-lg.open { max-height: 320px; padding: 14px 18px; } .faq-arrow-lg.open { transform: rotate(90deg); } Q1: Qual é a função do tubo de inserção do endoscópio na endoscopia flexível? ▶ O tubo de inserção do endoscópio é uma haste flexível alongada inserida no corpo do paciente. Ele abriga o feixe de fibras de imagem ou o cabo do chip de vídeo, os canais de trabalho para instrumentos e fluidos e os fios de controle para deflexão da ponta. Seu projeto mecânico – perfil de rigidez, resposta de torque e resistência à torção – determina diretamente a eficácia com que o médico pode navegar e operar dentro da anatomia alvo. P2: Por que um perfil de rigidez variável é importante no projeto do tubo de inserção do endoscópio? ▶ Um gradiente de rigidez proximal para distal permite que a haste proximal transmita a força de impulso e o torque de forma eficiente da mão do operador, enquanto a porção distal permanece macia o suficiente para se adaptar às curvas anatômicas sem causar trauma na mucosa. A rigidez uniforme ao longo da haste força um compromisso entre esses dois requisitos, resultando em controle deficiente ou risco de danos aos tecidos. Q3: Quais opções de reforço são usadas nos tubos de inserção do endoscópio? ▶ Os dois principais tipos de reforço são bobina (fio enrolado em hélice) e trança (malha de arame entrelaçada). O reforço da bobina oferece excelente resistência à torção e resistência à compressão axial. O reforço trançado oferece transmissão de torque superior, normalmente alcançando 85–97% de eficiência de torque . Muitos designs de tubos de inserção de endoscópio de alto desempenho usam uma construção híbrida em espiral para combinar ambos os benefícios em um único eixo. Q4: Os componentes do tubo de inserção do endoscópio podem ser personalizados para o desenvolvimento de dispositivos OEM? ▶ Sim. A personalização OEM/ODM dos componentes do tubo de inserção do endoscópio inclui diâmetro externo, configuração do lúmen interno (lúmen único ou múltiplo), tipo e densidade de reforço, material do revestimento externo e perfil do durômetro, tipo de revestimento de superfície e comprimento total do eixo. Esses parâmetros são especificados em colaboração com engenheiros de dispositivos para atender aos requisitos clínicos e à rota de acesso anatômica de cada plataforma de endoscópio. Q5: Quais materiais são usados para o revestimento interno de um tubo de inserção de endoscópio? ▶ O PTFE é o material de revestimento interno mais utilizado devido ao seu coeficiente de atrito muito baixo (tão baixo quanto 0,04), ampla resistência química e biocompatibilidade. A poliimida é usada em aplicações que exigem paredes de revestimento ultrafinas para maximizar o diâmetro interno do lúmen dentro de um diâmetro externo restrito. Superfícies internas com revestimento hidrofílico também são aplicadas onde a maior lubrificação do instrumento dentro do canal de trabalho é uma prioridade clínica. function toggleFaqLg(el) { var answer = el.nextElementSibling; var arrow = el.querySelector('.faq-arrow-lg'); var isOpen = answer.classList.contains('open'); document.querySelectorAll('.faq-answer-lg').forEach(function(a) { a.classList.remove('open'); }); document.querySelectorAll('.faq-arrow-lg').forEach(function(a) { a.classList.remove('open'); }); if (!isOpen) { answer.classList.add('open'); arrow.classList.add('open'); } }
-
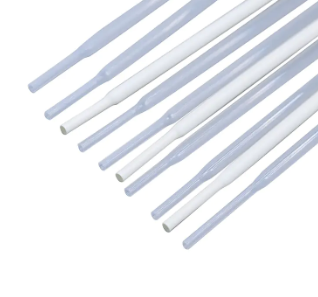
23Apr-2026Quais são as diferenças entre tubos termorretráteis médicos e padrão?Tubos termorretráteis médicos são fundamentalmente diferentes das versões industriais padrão — não apenas na composição do material, mas em padrões regulatórios, tolerâncias dimensionais, requisitos de biocompatibilidade e condições de processamento. Se você estiver adquirindo tubos para um cateter, endoscópio ou dispositivo implantável, compreender essas distinções é fundamental para a segurança do produto e a conformidade regulatória. Este artigo analisa todas as principais diferenças entre tubos termorretráteis de nível médico e padrão, com dados, contexto de aplicação e orientações práticas para fabricantes de dispositivos. Padrões Regulatórios e de Biocompatibilidade A distinção mais fundamental entre um tubo termorretrátil médico e um tubo padrão é a rastreabilidade regulatória. A tubulação de grau médico deve estar em conformidade com ISO 10993 (Avaliação Biológica de Dispositivos Médicos), que inclui testes de citotoxicidade, sensibilização e toxicidade sistêmica. A tubulação industrial padrão não possui tal exigência. Para dispositivos destinados ao mercado dos EUA, aplicam-se os regulamentos do sistema de qualidade FDA 21 CFR Parte 820. O mercado europeu exige conformidade com o MDR 2017/745. Estes não são negociáveis para qualquer tubo que entre em contato com o paciente – direta ou indiretamente. Comparação dos principais requisitos de conformidade para tubos termorretráteis médicos versus tubos termorretráteis padrão Requisito Tubo termorretrátil médico Tubo termorretrátil padrão Teste de biocompatibilidade ISO 10993 necessária Não obrigatório Ambiente de Fabricação Sala limpa GMP (ISO Classe 7 ou melhor) Instalação industrial padrão Rastreabilidade de Materiais É necessária rastreabilidade completa do lote Normalmente não disponível Suporte para arquivamento regulatório DMF / Arquivo Técnico disponível Não aplicável Compatibilidade de esterilização EtO, gama, feixe eletrônico validado Não validado Composição e Pureza do Material Os tubos termorretráteis padrão são comumente feitos de poliolefina, PVC ou náilon e podem conter plastificantes, estabilizadores ou retardadores de chama que não são avaliados quanto à segurança biológica. Os tubos termorretráteis médicos usam polímeros altamente purificados — como PTFE, FEP, ANIMAL DE ESTIMAÇÃO, PEBA ou Náilon 12 — selecionados especificamente por sua inércia química e perfis extraíveis. Por exemplo, o tubo termorretrátil médico à base de PTFE pode suportar temperaturas de até 260ºC e apresenta absorção de umidade quase nula, tornando-o adequado para coberturas de implantes de longo prazo e construção de cateteres. Em contraste, o tubo de poliolefina padrão é geralmente classificado para 135°C sem validação de biocompatibilidade. Materiais comuns de qualidade médica e seus principais casos de uso: PTFE/FEP — Revestimentos de cateter, bainhas de fio-guia, aplicações em alta temperatura PET — Construção de cateter balão, alívio de tensão PEBA (Pebax) — Jaquetas externas flexíveis, cateteres neurovasculares Nylon 12 — Tubo multilúmen, componentes de administração de medicamentos ESPIAR — Componentes estruturais de alta resistência, eixos de endoscópio Tolerâncias dimensionais e precisão da taxa de encolhimento A montagem de dispositivos médicos exige um controle dimensional rígido. A cobertura da ponta do cateter ou ponto de fixação do balão pode ter uma tolerância de espessura de parede permitida de ±0,01 mm ou menos . Os tubos termorretráteis padrão são normalmente fabricados com tolerâncias de ±0,1 mm ou maiores — uma diferença dez vezes maior que pode afetar diretamente o desempenho do dispositivo ou a segurança do paciente. As taxas de contração em aplicações médicas são projetadas com precisão — geralmente 2:1, 3:1 ou até 4:1 — com o diâmetro recuperado validado dentro dos mícrons da especificação. Os produtos padrão oferecem proporções semelhantes, mas sem a documentação de validação necessária para a fabricação do dispositivo. new Chart(document.getElementById('toleranceChart'), { type: 'bar', data: { labels: ['Wall Thickness Tolerance (mm)', 'OD Tolerance (mm)', 'Shrink Temp Variance (°C)'], datasets: [ { label: 'Medical Heat Shrink Tube', data: [0.01, 0.02, 2], backgroundColor: '#66bb6a', borderRadius: 4 }, { label: 'Standard Heat Shrink Tube', data: [0.1, 0.15, 10], backgroundColor: '#b0bec5', borderRadius: 4 } ] }, options: { responsive: true, maintainAspectRatio: false, plugins: { legend: { display: false }, title: { display: false } }, scales: { y: { beginAtZero: true, title: { display: true, text: 'Tolerance Value', color: '#555' }, ticks: { color: '#555' }, grid: { color: 'rgba(0,0,0,0.06)' } }, x: { ticks: { color: '#555' }, grid: { display: false } } } } }); Tubo termorretrátil médico Tubo termorretrátil padrão Ambiente de Fabricação e Controle de Processo A produção de tubos termorretráteis médicos ocorre em Ambientes de sala limpa em conformidade com GMP , onde a contagem de partículas transportadas pelo ar, a temperatura, a umidade e o acesso do pessoal são rigorosamente controlados. Os processos de extrusão são monitorados continuamente, com sistemas de medição em linha garantindo consistência dimensional em cada metro de tubo produzido. A tubulação industrial padrão é produzida em ambientes de fábrica abertos, sem requisitos de sala limpa. Embora isto seja totalmente apropriado para aplicações de chicotes de fios ou agrupamento de cabos, introduz riscos de contaminação incompatíveis com a montagem de dispositivos médicos. Principais controles de fabricação na produção de nível médico Inspeção 100% dimensional com micrômetros a laser em cada linha de extrusão Certificação de material em nível de lote com Certificado de Conformidade (CoC) e Certificado de Análise (CoA) Classificação de sala limpa ISO Classe 7 ou superior (contagem de partículas ≤352.000 por m³ a 0,5 µm) Pacote completo de documentação alinhado a 21 CFR Parte 820 e ISO 13485 Procedimentos de controle de alterações para notificar os clientes sobre quaisquer modificações de matérias-primas ou processos Desempenho funcional em aplicações de dispositivos médicos Além do material e do processo, os tubos termorretráteis médicos são projetados para fornecer propriedades funcionais específicas que os tubos padrão simplesmente não podem garantir. Isso inclui desempenho de ligação adesiva consistente, pressão de ruptura previsível após encolhimento, resistência à torção ao longo de raios de curvatura definidos e acabamentos de superfície interna lubrificados medidos em valores de coeficiente de atrito. Para a fabricação de cateteres de balão, a força de recuperação e o perfil de temperatura do tubo termorretrátil devem ser perfeitamente ajustados ao material do balão para evitar delaminação ou formação de parede irregular. As temperaturas de recuperação para PET termorretrátil de grau médico normalmente variam de 130°C a 160°C , com uma janela de processo de ±5°C para garantir resultados consistentes. new Chart(document.getElementById('performanceChart'), { type: 'line', data: { labels: ['100°C','110°C','120°C','130°C','140°C','150°C','160°C','170°C'], datasets: [ { label: 'Medical Grade Recovery (%)', data: [0, 5, 20, 55, 90, 98, 99, 99], borderColor: '#43a047', backgroundColor: 'rgba(67,160,71,0.08)', tension: 0.4, fill: true, pointRadius: 4 }, { label: 'Standard Grade Recovery (%)', data: [0, 8, 30, 60, 82, 90, 93, 95], borderColor: '#90a4ae', backgroundColor: 'rgba(144,164,174,0.08)', tension: 0.4, fill: true, pointRadius: 4 } ] }, options: { responsive: true, maintainAspectRatio: false, plugins: { legend: { display: false } }, scales: { y: { beginAtZero: true, max: 110, title: { display: true, text: 'Recovery Rate (%)', color: '#555' }, ticks: { color: '#555' }, grid: { color: 'rgba(0,0,0,0.06)' } }, x: { title: { display: true, text: 'Temperature', color: '#555' }, ticks: { color: '#555' }, grid: { display: false } } } } }); Recuperação de grau médico (%) Recuperação de Grau Padrão (%) Aplicações comuns de dispositivos médicos Os tubos termorretráteis médicos atendem a uma ampla gama de aplicações clínicas e de fabricação de dispositivos. Abaixo estão os casos de uso mais comuns: Fabricação de cateter balão — Formação e laminação de paredes de balões a partir de tubos PET ou Nylon Formação da ponta do cateter — Moldar pontas distais macias e seções de alívio de tensão Montagem de bainha trançada — Consolidação de camadas de reforço trançado com uma capa externa Revestimento de fio-guia e estilete — Fornecimento de isolamento elétrico e proteção de superfície Revestimento do canal do endoscópio — Tubo retrátil à base de PTFE para superfícies internas de baixo atrito Isolamento de chumbo implantável — Coberturas com certificação de biocompatibilidade de longo prazo para eletrodos cardíacos e neurais Sobre NINGBO LINSTANT POLÍMERO MATERIAIS CO., LTD. Desde a sua criação em 2014, NINGBO LINSTANT POLYMER MATERIALS CO., LTD. especializou-se em processamento de extrusão, revestimento e tecnologia de pós-processamento de tubos de polímero médico. Nosso compromisso dedicado aos fabricantes de dispositivos médicos é nosso compromisso com a precisão, segurança, diversos recursos de desenvolvimento de processos e resultados consistentes. LINSTANT tem uma oficina de purificação que abrange quase 20.000 metros quadrados e está em conformidade com os requisitos GMP. Nossas instalações incluem 15 linhas de extrusão importadas com vários tamanhos de parafusos e capacidades de coextrusão de camada única/dupla/tri-camada, oito linhas de extrusão PEEK, duas linhas de moldagem por injeção, quase 100 conjuntos de equipamentos de tecelagem/mola/revestimento e quarenta conjuntos de equipamentos de soldagem e conformação. Estes recursos garantem coletivamente uma capacidade eficiente de atendimento de pedidos. Escopo de negócios: Nossos produtos cobrem uma ampla gama de tamanhos, incluindo tubos extrudados de camada única/multicamada, tubos de único/multilúmen, tubos de balão de camada única/dupla/tri camada, bainhas reforçadas de bobina/trançada, tubos de material de engenharia especial PEEK/PI e diversas soluções de tratamento de superfície. Perguntas frequentes Q1: Um tubo termorretrátil médico pode ser usado em aplicações de contato direto com o paciente? Sim, desde que o tubo tenha sido testado e certificado de acordo com a ISO 10993 para o tipo e duração de contato específico (contato com superfície, contato com sangue ou implante). Sempre verifique a documentação do material e do lote antes de usar em aplicações de contato direto. Q2: Quais taxas de contração estão disponíveis para tubos termorretráteis de grau médico? Tubos termorretráteis médicos are typically available in 2:1, 3:1, and 4:1 shrink ratios. The selection depends on the substrate OD and the required recovered ID. Custom ratios can be developed for specific device assemblies. Q3: Um tubo termorretrátil médico requer equipamento de processamento especial? Sim. Materiais de qualidade médica, como PTFE e PET, exigem pistolas de calor ou sistemas de forno precisos com temperatura controlada. A aplicação inconsistente de calor pode resultar em espessura de parede irregular ou recuperação incompleta. Parâmetros de processo validados devem sempre ser usados e documentados. Q4: Como posso confirmar a compatibilidade de esterilização de um tubo termorretrátil médico? Solicite dados de validação de esterilização ao seu fornecedor. Fabricantes respeitáveis de tubos médicos fornecerão relatórios de testes cobrindo EtO (óxido de etileno), radiação gama e/ou métodos de esterilização por feixe eletrônico, incluindo quaisquer alterações dimensionais ou de propriedades mecânicas observadas após a esterilização. Q5: O dimensionamento personalizado está disponível para tubos termorretráteis médicos? Sim. Fabricantes experientes podem produzir tubos termorretráteis médicos em diâmetros internos e externos personalizados, espessuras de parede, comprimentos e configurações codificadas por cores. O envio de desenhos dimensionais detalhados e requisitos de aplicação permitirá que os fornecedores desenvolvam uma especificação correspondente. function toggleFaq(btn) { var answer = btn.nextElementSibling; var icon = btn.querySelector('.faq-icon'); var isOpen = answer.style.display === 'block'; answer.style.display = isOpen ? 'none' : 'block'; icon.textContent = isOpen ? ' ' : '−'; icon.style.transform = isOpen ? 'rotate(0deg)' : 'rotate(180deg)'; }
-
09Apr-2026Por que o tubo trançado é preferido para cateteres e dispositivos?Tubo trançado médico é preferido para cateteres e dispositivos intervencionistas porque oferece uma combinação de alta transmissão de torque, resistência à torção e força radial que nenhuma extrusão de camada única pode igualar. Ao incorporar uma trança de reforço – normalmente aço inoxidável, nitinol ou fibras de polímero de alta resistência – entre as camadas internas e externas da jaqueta, os engenheiros alcançam um controle preciso da rigidez, preservando a flexibilidade necessária para navegar com segurança em anatomias tortuosas. De cateteres-guia cardíacos a microcateteres neurovasculares e ferramentas cirúrgicas robóticas, os tubos médicos trançados são a base estrutural dos modernos dispositivos minimamente invasivos. Este artigo examina a lógica de engenharia, as opções de materiais, os dados de desempenho e os domínios de aplicação que tornam a construção trançada a escolha padrão para o design de cateteres de alto desempenho. O que a construção trançada realmente faz para tubos médicos O tubo trançado consiste em três camadas funcionais: um revestimento interno (geralmente PTFE ou poliimida) que fornece lubricidade e compatibilidade química, uma camada de reforço trançado que governa o desempenho mecânico e uma jaqueta externa (geralmente Pebax, náilon ou poliuretano) que define o perfil externo e a sensação do dispositivo. A própria trança – tecida em contagens e ângulos específicos – determina o equilíbrio entre três propriedades críticas: Resposta de torque: quão fielmente uma rotação na alça é transmitida à ponta do cateter Resistência à torção: manter a patência do lúmen durante curvas apertadas na anatomia do vaso Força radial do aro: resistir ao colapso sob compressão externa ou vácuo Um ângulo de trança de aproximadamente 54,7 graus (o "ângulo neutro") maximiza a flexibilidade axial e a força radial simultaneamente — uma geometria amplamente utilizada no design de cateteres-guia. Ângulos mais acentuados aumentam a rigidez radial; ângulos mais rasos melhoram a capacidade de empurrar ao longo do eixo. Transmissão de torque: a métrica de desempenho que define a usabilidade do cateter Na cardiologia intervencionista e na eletrofisiologia, a capacidade do médico de dirigir um cateter depende inteiramente da resposta de torque 1:1 — o que significa que cada grau de rotação do cabo corresponde precisamente à deflexão da ponta. A tubulação não trançada sofre de enrolamento de torque: a energia rotacional é armazenada no eixo e liberada repentinamente, fazendo com que a ponta ultrapasse o alvo. A tubulação médica trançada construída com fio de aço inoxidável atinge taxas de transmissão de torque próximas 1:1 em comprimentos de eixo de até 150 cm , o comprimento de trabalho padrão para cateteres periféricos e coronários. Isto é possível graças à estrutura trançada interligada, que distribui a carga de torção uniformemente por toda a circunferência do eixo, em vez de concentrar a tensão em um único ponto. (function() { var ctx = document.getElementById('torqueChart').getContext('2d'); new Chart(ctx, { type: 'bar', data: { labels: ['SS Braided', 'Nitinol Braided', 'Polymer Braided', 'Non-Braided (Extrusion)'], datasets: [{ label: 'Torque Transmission Ratio (approximate %)', data: [97, 93, 82, 55], backgroundColor: ['#1a7a4a', '#2ecc71', '#82e0aa', '#c8f7d9'], borderRadius: 7, borderSkipped: false, }] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#145a32' } }, title: { display: true, text: 'Torque Transmission Ratio by Tubing Construction (%)', font: { size: 15, weight: 'bold' }, color: '#1a7a4a', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 100, ticks: { color: '#145a32', font: { size: 13 } }, grid: { color: '#e8f8f0' } }, x: { ticks: { color: '#145a32', font: { size: 13 } }, grid: { display: false } } } } }); })(); Resistência à torção: mantendo a integridade do lúmen através de curvas vasculares estreitas A torção – o colapso repentino do lúmen de um tubo sob flexão – é um dos modos de falha mais críticos em dispositivos intervencionistas. Um cateter torcido bloqueia o fluxo de fluido, impede a passagem do fio-guia e pode causar complicações graves no procedimento. A tubulação trançada médica resiste à torção por meio da interação mecânica dos fios trançados, que redistribuem as forças compressivas pela parede do tubo, em vez de permitir que elas se concentrem em um único ponto de dobra. Em testes de curvatura padronizados, os cateteres trançados mantêm a permeabilidade total do lúmen nos raios de curvatura 40–60% mais apertado do que construções não trançadas equivalentes com o mesmo diâmetro externo. Isso é mais importante em locais anatômicos como: O arco aórtico em procedimentos cardíacos (raio de curvatura tão estreito quanto 20 mm) Vasculatura cerebral distal durante intervenções neurovasculares Artérias renais e mesentéricas em procedimentos vasculares periféricos Tratos biliares e urológicos tortuosos em aplicações endoscópicas Opções de material de trança e suas vantagens clínicas A escolha do material do fio trançado molda fundamentalmente o desempenho do dispositivo. Os três materiais mais comumente usados em tubos trançados médicos oferecem vantagens distintas: Material de trança Resistência à tração Compatibilidade com ressonância magnética Melhor para Aço inoxidável (304/316) ~2.000 MPa Condicional (artefatos) Cateteres-guia, bainhas Nitinol ~900MPa RM condicional Neurovascular, crítico para flexibilidade Nylon / PET de alta tenacidade ~800MPa Totalmente compatível Procedimentos guiados por ressonância magnética Tabela 1: Comparação de materiais trançados comuns usados em tubos trançados médicos A trança de aço inoxidável continua sendo a escolha dominante para cateteres-guia e bainhas introdutoras devido à sua alta relação rigidez/diâmetro. A trança de nitinol é preferida em microcateteres neurovasculares, onde a recuperação superelástica evita deformação permanente após flexão apertada. As tranças de polímero atendem a aplicações guiadas por ressonância magnética, onde artefatos metálicos comprometeriam a qualidade da imagem. Perfil de rigidez: flexibilidade variável de engenharia ao longo da haste do cateter Uma das capacidades subestimadas dos tubos trançados médicos é a capacidade de variar a rigidez ao longo de um único eixo do dispositivo – uma técnica chamada perfil de durômetro ou projeto de zona de transição. Ao alterar a densidade da trança (picadas por polegada), o diâmetro do fio ou o material da capa externa em diferentes seções do eixo, os engenheiros criam cateteres que são rígidos na extremidade proximal para maior capacidade de empurrar e progressivamente mais macios na ponta distal para navegação atraumática do vaso. Um perfil típico de rigidez do cateter-guia pode incluir: Eixo proximal (0–80 cm): alta densidade de trança, revestimento externo rígido — máxima capacidade de empurrar Eixo intermediário (80–120 cm): densidade de trança intermediária — torque e flexibilidade equilibrados Ponta distal (120–150 cm): pouca ou nenhuma trança, jaqueta Pebax macia — contato atraumático com a parede do vaso Este gradiente projetado só é alcançável com construção trançada – um tubo de extrusão única não pode replicar zonas de rigidez seletivas sem grandes alterações de diâmetro. (function() { var ctx2 = document.getElementById('stiffnessChart').getContext('2d'); new Chart(ctx2, { type: 'line', data: { labels: ['0 cm', '30 cm', '60 cm', '90 cm', '120 cm', '150 cm'], datasets: [ { label: 'Braided Catheter (Profiled)', data: [95, 90, 78, 60, 38, 18], borderColor: '#1a7a4a', backgroundColor: 'rgba(26,122,74,0.10)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5 }, { label: 'Non-Braided Extrusion', data: [60, 58, 57, 55, 54, 52], borderColor: '#82e0aa', backgroundColor: 'rgba(130,224,170,0.08)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5, borderDash: [6, 3] } ] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#145a32' } }, title: { display: true, text: 'Relative Stiffness Profile Along Catheter Shaft (proximal → distal)', font: { size: 15, weight: 'bold' }, color: '#1a7a4a', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 100, ticks: { color: '#145a32', font: { size: 13 } }, grid: { color: '#e8f8f0' }, title: { display: true, text: 'Relative Stiffness (%)', color: '#1a7a4a', font: { size: 13 } } }, x: { ticks: { color: '#145a32', font: { size: 13 } }, grid: { display: false }, title: { display: true, text: 'Shaft Position', color: '#1a7a4a', font: { size: 13 } } } } } }); })(); Principais aplicações médicas que dependem de tubos trançados A tubulação trançada médica é o padrão estrutural em uma ampla gama de categorias de dispositivos intervencionistas, diagnósticos e terapêuticos: Cateteres guia e bainhas introdutoras Cateteres-guia cardíacos – normalmente 5F a 8F (1,67–2,67 mm de diâmetro externo) — use construção trançada em aço inoxidável para obter a capacidade de empurrar e a resposta de torque necessárias para acesso coronário e periférico. A trança evita o colapso do eixo sob a força de compressão aplicada pelo médico durante o parto. Cateteres de Eletrofisiologia e Ablação Cateteres de mapeamento EP e ablação por RF exigem posicionamento preciso da ponta nas câmaras cardíacas. A construção do eixo trançado permite a precisão de direção submilimétrica que os procedimentos complexos de arritmia exigem, particularmente no isolamento das veias pulmonares para o tratamento da fibrilação atrial. Microcateteres Neurovasculares Microcateteres usados em trombectomia por acidente vascular cerebral e enrolamento de aneurisma cerebral podem ter diâmetros externos abaixo 2.1F (0,7mm) . Nessa escala, o nitinol ou a trança fina de aço inoxidável mantêm a rastreabilidade através das artérias carótida interna e cerebral média sem deformar. Dispositivos endoscópicos e urológicos Os canais de trabalho e os tubos de irrigação dentro dos endoscópios e ureteroscópios usam tubos médicos trançados para suportar repetidos ciclos de esterilização e as forças compressivas do roteamento do canal do endoscópio, mantendo ao mesmo tempo taxas de fluxo adequadas através do lúmen interno. Eixos para instrumentos cirúrgicos robóticos A cirurgia assistida por robótica exige muito da fidelidade do torque do eixo, pois os comandos do atuador devem ser traduzidos com precisão em comprimentos de instrumentos superiores a 40 cm. A tubulação trançada com zonas de rigidez definidas permite a resposta mecânica consistente que os controladores robóticos exigem para o posicionamento preciso do efetor final. Como as especificações do Braid são projetadas para o desempenho do dispositivo Os engenheiros de dispositivos médicos especificam tubos trançados usando um conjunto definido de parâmetros de trança. Compreender essas variáveis é essencial para discussões de desenvolvimento OEM/ODM: Parâmetro de trança Faixa Típica Efeito no desempenho Diâmetro do fio 0,025 mm – 0,12 mm Maior = mais rígido, mais forte; menor = mais flexível Escolhas por polegada (PPI) 20 – 120 PPI Maior PPI = maior força radial e resistência à torção Ângulo da trança 35° – 75° ~55° equilibra o torque e o suporte radial Número de operadoras 8 – 48 operadoras Mais suportes = parede mais lisa, reforço mais uniforme Padrão de fio 1/1, 2/2, fio plano 2/2 aumenta a cobertura; fio plano adiciona rigidez radial Tabela 2: Principais parâmetros de engenharia de trança e seus efeitos mecânicos Sobre Ningbo Linstant Polymer Materials Co., Ltd. Ningbo Linstant Polymer Materials Co., Ltd. é um fabricante e fornecedor profissional de tubos médicos OEM/ODM, estabelecido em 2014. Com uma força de trabalho de mais de 400 funcionários , a empresa é especializada em tecnologias de processamento de extrusão, revestimento e pós-processamento de tubos de polímero médico — incluindo tubos médicos trançados para aplicações em cateteres e dispositivos. Nosso compromisso com os fabricantes de dispositivos médicos se reflete em nossos precisão, segurança, diversas capacidades de processamento e qualidade consistente do produto , desde a especificação da trança até a entrega final do tubo pronto para montagem. Perguntas frequentes .faq-item-g { border: 1px solid #a9dfbf; border-radius: 8px; margin-bottom: 12px; overflow: hidden; transition: box-shadow 0.2s; } .faq-item-g:hover { box-shadow: 0 4px 18px rgba(26,122,74,0.13); } .faq-question-g { background: linear-gradient(90deg, #1a7a4a 0%, #2ecc71 100%); color: #ffffff; font-size: 16px; font-weight: bold; padding: 14px 18px; cursor: pointer; display: flex; justify-content: space-between; align-items: center; user-select: none; transition: background 0.2s; } .faq-question-g:hover { background: linear-gradient(90deg, #145a32 0%, #27ae60 100%); } .faq-arrow-g { font-size: 18px; transition: transform 0.3s; display: inline-block; } .faq-answer-g { background: #f0fbf5; color: #145a32; font-size: 16px; padding: 0 18px; max-height: 0; overflow: hidden; transition: max-height 0.35s ease, padding 0.25s; } .faq-answer-g.open { max-height: 300px; padding: 14px 18px; } .faq-arrow-g.open { transform: rotate(90deg); } Q1: Qual é a principal vantagem do tubo trançado médico em relação ao tubo extrudado simples? ▶ A principal vantagem é transmissão de torque e resistência à torção . A construção trançada permite que a força rotacional na alça se traduza com precisão na ponta do cateter e evita o colapso do lúmen durante a navegação através de curvas anatômicas estreitas – nenhuma das quais o tubo extrudado simples pode alcançar com segurança. Q2: Qual material de fio trançado é melhor para procedimentos de cateter guiado por ressonância magnética? ▶ As tranças de polímero de alta tenacidade (como PET ou náilon) são a escolha preferida para procedimentos guiados por ressonância magnética, pois não introduzem artefatos de imagem metálicos. A trança de nitinol também é condicionalmente compatível com ressonância magnética, mas pode produzir pequenos artefatos locais. A trança de aço inoxidável cria artefatos significativos e geralmente não é usada em dispositivos intervencionistas ativos guiados por ressonância magnética. Q3: A tubulação trançada médica pode ser personalizada para diferentes níveis de rigidez ao longo do mesmo eixo? ▶ Sim. A rigidez variável ao longo de um único eixo — conhecida como perfil de durômetro ou projeto de zona de transição — é um recurso padrão do OEM. Os engenheiros ajustam as palhetas por polegada, o diâmetro do fio, o ângulo da trança e o material do revestimento externo em diferentes segmentos do eixo para criar um gradiente de rigidez proximal a distal otimizado para cada aplicação clínica específica. Q4: Quais materiais de revestimento interno são compatíveis com a construção de tubos trançados? ▶ O PTFE é o revestimento interno mais comum devido ao seu coeficiente de atrito muito baixo, inércia química e compatibilidade com fios-guia e meios de contraste. Os revestimentos de poliimida são usados onde é necessária a construção de paredes ultrafinas. Os liners com revestimento hidrofílico são aplicados em aplicações onde a maior lubrificação dentro do lúmen é uma prioridade clínica. Q5: Quais métodos de esterilização são compatíveis com tubos trançados médicos? ▶ A tubulação trançada médica é compatível com Esterilização por óxido de etileno (EtO) e irradiação gama para a maioria das combinações de materiais. A compatibilidade da autoclave a vapor depende do material da capa externa - construções à base de Pebax e poliimida toleram temperaturas de autoclave, enquanto algumas jaquetas de poliuretano são limitadas a métodos de esterilização por EtO ou gama. function toggleFaqG(el) { var answer = el.nextElementSibling; var arrow = el.querySelector('.faq-arrow-g'); var isOpen = answer.classList.contains('open'); document.querySelectorAll('.faq-answer-g').forEach(function(a) { a.classList.remove('open'); }); document.querySelectorAll('.faq-arrow-g').forEach(function(a) { a.classList.remove('open'); }); if (!isOpen) { answer.classList.add('open'); arrow.classList.add('open'); } }
-
02Apr-2026O que torna o tubo médico de poliimida ideal para aplicações de alta temperatura?Tubo médico de poliimida é ideal para aplicações de alta temperatura porque mantém a integridade estrutural e o isolamento elétrico em temperaturas de operação contínua de até 250ºC (482°F), enquanto permanece flexível, quimicamente inerte e biocompatível. Ao contrário das alternativas de PTFE ou náilon, a poliimida combina resiliência térmica com construção de parede ultrafina – tornando-a o material preferido para hastes de cateteres, ferramentas cirúrgicas minimamente invasivas e dispositivos neurovasculares onde a precisão e a resistência ao calor são simultaneamente críticas. Este artigo explora as propriedades térmicas, mecânicas e químicas que conferem aos tubos médicos de poliimida sua vantagem em ambientes clínicos exigentes, apoiados por dados técnicos e exemplos de aplicações reais. Desempenho térmico: a principal vantagem dos tubos médicos de poliimida A característica definidora dos tubos médicos de poliimida é sua excepcional estabilidade térmica. As cadeias poliméricas de poliimida (PI) contêm ligações imida aromáticas que resistem à degradação térmica muito além da capacidade da maioria dos polímeros flexíveis de grau médico. Materiais Temperatura de uso contínuo. Temperatura máxima. (Curto prazo) Compatível com autoclave Poliimida (PI) 250ºC 300ºC Sim PTFE 200ºC 260ºC Sim Náilon (PA12) 100ºC 130ºC Não ESPIAR 240ºC 280ºC Sim Tabela 1: Comparação do desempenho térmico de materiais de tubos médicos comuns Os ciclos padrão de esterilização em autoclave operam em 121–134°C . Os tubos médicos de poliimida passam por esses ciclos sem alteração dimensional, delaminação ou perda de propriedades mecânicas — um requisito crítico para instrumentos cirúrgicos reutilizáveis. (function() { var ctx = document.getElementById('tempChart').getContext('2d'); new Chart(ctx, { type: 'bar', data: { labels: ['Polyimide (PI)', 'PTFE', 'Nylon (PA12)', 'PEEK'], datasets: [{ label: 'Continuous Use Temperature (°C)', data: [250, 200, 100, 240], backgroundColor: ['#0e7c7b', '#38b2ac', '#81e6d9', '#2c7a7b'], borderRadius: 7, borderSkipped: false, }] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1a3c40' } }, title: { display: true, text: 'Continuous Use Temperature by Material (°C)', font: { size: 15, weight: 'bold' }, color: '#0e7c7b', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, max: 300, ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { color: '#e0f4f4' } }, x: { ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { display: false } } } } }); })(); Construção de parede ultrafina sem sacrificar a resistência Uma das propriedades clinicamente mais significativas dos tubos médicos de poliimida é a sua capacidade de atingir espessuras de parede tão finas quanto 0,0025 mm (2,5 mícrons) mantendo excepcional resistência à tração e rigidez da coluna. Isto é impossível com a maioria dos materiais de tubos termoplásticos em diâmetros externos comparáveis. Para projetos de cateteres neurovasculares e cardíacos, minimizar o diâmetro externo e maximizar o tamanho do lúmen interno é um desafio constante de engenharia. A tubulação de poliimida atinge proporções DI/OD que permitem: Taxas de fluxo de meio de contraste mais altas sem aumentar o perfil do cateter Acomodação de fios-guia em aplicações neurovasculares de calibre muito pequeno Trauma reduzido durante a navegação intravascular Construção laminada multicamadas que combina transmissão de torque com flexibilidade A resistência à tração do filme de poliimida de grau médico excede 170MPa , possibilitando confiabilidade estrutural em procedimentos intervencionistas exigentes. Resistência Química e Biocompatibilidade em Ambientes Clínicos Os tubos médicos de poliimida demonstram ampla inércia química, resistindo à exposição a: Solução salina, sangue e fluidos biológicos Agentes de contraste e soluções de irrigação Agentes de esterilização comuns: EtO, irradiação gama e autoclave a vapor A maioria dos solventes orgânicos e ácidos à temperatura ambiente A biocompatibilidade é avaliada de acordo com ISO 10993 padrões. Os tubos médicos de poliimida atendem aos requisitos de citotoxicidade, sensibilização e hemocompatibilidade, apoiando seu uso em aplicações de contato de curto prazo e de dispositivos implantáveis. Vale ressaltar que a poliimida padrão absorve umidade ao longo do tempo, o que pode afetar ligeiramente a precisão dimensional em ambientes úmidos. Para aplicações que exigem maior resistência à umidade, são recomendadas variantes de poliimida fluorada ou tubos compostos de poliimida revestidos com PTFE. Propriedades de isolamento elétrico que suportam dispositivos de eletrofisiologia e ablação A poliimida é um dos poucos materiais flexíveis que mantém rigidez dielétrica acima de 150 kV/mm mesmo em temperaturas elevadas. Isso torna os tubos médicos de poliimida especialmente adequados para: Cateteres de eletrofisiologia cardíaca (EP) onde o isolamento do eletrodo é crítico Eixos de cateter de ablação por radiofrequência (RF) expostos à energia térmica Tubos guia de fibra laser em dispositivos fotodinâmicos e de terapia a laser Isolamento de chumbo implantável onde é necessário desempenho elétrico de longo prazo Os elastômeros padrão de silicone e termoplásticos apresentam degradação dielétrica significativa acima de 150°C. A poliimida mantém uma resistência de isolamento próxima da linha de base em toda a sua faixa de temperatura operacional – uma vantagem crítica de segurança em terapias baseadas em energia. (function() { var ctx2 = document.getElementById('dielectricChart').getContext('2d'); new Chart(ctx2, { type: 'line', data: { labels: ['25°C', '100°C', '150°C', '200°C', '250°C'], datasets: [ { label: 'Polyimide', data: [160, 158, 155, 152, 148], borderColor: '#0e7c7b', backgroundColor: 'rgba(14,124,123,0.10)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5 }, { label: 'Silicone', data: [20, 18, 14, 9, 4], borderColor: '#38b2ac', backgroundColor: 'rgba(56,178,172,0.08)', tension: 0.4, pointRadius: 5, fill: true, borderWidth: 2.5, borderDash: [6,3] } ] }, options: { responsive: true, plugins: { legend: { display: true, position: 'top', labels: { font: { size: 14 }, color: '#1a3c40' } }, title: { display: true, text: 'Dielectric Strength vs. Temperature (kV/mm)', font: { size: 15, weight: 'bold' }, color: '#0e7c7b', padding: { bottom: 10 } } }, scales: { y: { beginAtZero: true, ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { color: '#e0f4f4' }, title: { display: true, text: 'kV/mm', color: '#0e7c7b', font: { size: 13 } } }, x: { ticks: { color: '#1a3c40', font: { size: 13 } }, grid: { display: false }, title: { display: true, text: 'Temperature', color: '#0e7c7b', font: { size: 13 } } } } } }); })(); Principais aplicações médicas de tubos de poliimida A combinação de tolerância térmica, precisão dimensional e biocompatibilidade posiciona os tubos médicos de poliimida em um amplo espectro de aplicações intervencionistas e de diagnóstico: Dispositivos Neurovasculares e Intracranianos Microcateteres usados para acessar a vasculatura cerebral distal requerem diâmetros externos abaixo de 2 French (0,67 mm). A tubulação médica de poliimida permite essa precisão, mantendo a capacidade de empurrar necessária para uma navegação segura através de anatomia tortuosa. Cateteres de Ablação Cardíaca Cateteres de RF e crioablação expõem a haste a repetidos ciclos térmicos. Os tubos de poliimida resistem a esses ciclos sem rachaduras por fadiga, aumentando a longevidade do dispositivo em ambientes de laboratório com vários procedimentos. Sistemas de administração e infusão de medicamentos Sua inércia química evita a adsorção ou lixiviação de medicamentos, tornando os tubos de poliimida de grau médico apropriados para sistemas de administração de medicamentos direcionados, incluindo cateteres de infusão oncológica. Instrumentos Cirúrgicos Robóticos As ferramentas cirúrgicas assistidas por robótica requerem tubos que combinem flexibilidade com transmissão precisa de torque. Os tubos compostos de poliimida trançada oferecem perfis de rigidez controlados adequados para braços robóticos que operam sob repetidos protocolos de esterilização. Capacidades de fabricação e personalização Fabricantes eficazes de tubos de poliimida médica oferecem personalização OEM/ODM em vários parâmetros para atender aos requisitos específicos do dispositivo: Parâmetro Faixa Típica Impacto do aplicativo Diâmetro Externo (DE) 0,1 mm – 6,0 mm Perfil do dispositivo, acesso à embarcação Espessura da parede 0,0025 mm – 0,5 mm Tamanho do lúmen, flexibilidade Durômetro / Rigidez Zonas suaves a rígidas Torque, capacidade de empurrar Forro Interno PTFE, revestimento hidrofílico Lubricidade, compatibilidade de medicamentos Trança SS, Nitinol, trança de nylon Resistência à torção, torque Tabela 2: Parâmetros personalizáveis para produção OEM/ODM de tubos médicos de poliimida O tubo composto de poliimida multicamadas — combinando uma camada externa de poliimida, reforço trançado e revestimento de PTFE — representa a configuração mais avançada para hastes de cateteres de alto desempenho usadas em intervenções cardíacas e neurológicas complexas. Sobre Ningbo Linstant Polymer Materials Co., Ltd. Ningbo Linstant Polymer Materials Co., Ltd. é um fabricante e fornecedor profissional de tubos médicos OEM/ODM, estabelecido em 2014. Com uma força de trabalho de mais de 400 funcionários , a empresa é especializada em tecnologias de processamento de extrusão, revestimento e pós-processamento de tubos de polímero médico. Nosso compromisso com os fabricantes de dispositivos médicos se reflete em nossos precisão, segurança, diversas capacidades de processamento e qualidade consistente do produto — garantindo que cada metro de tubo médico de poliimida atenda aos padrões rigorosos da indústria atual de dispositivos intervencionistas e de diagnóstico. Perguntas frequentes .faq-item { border: 1px solid #b2dfdb; border-radius: 8px; margin-bottom: 12px; overflow: hidden; transition: box-shadow 0.2s; } .faq-item:hover { box-shadow: 0 4px 18px rgba(14,124,123,0.13); } .faq-question { background: linear-gradient(90deg, #0e7c7b 0%, #38b2ac 100%); color: #ffffff; font-size: 16px; font-weight: bold; padding: 14px 18px; cursor: pointer; display: flex; justify-content: space-between; align-items: center; user-select: none; transition: background 0.2s; } .faq-question:hover { background: linear-gradient(90deg, #0a5f5e 0%, #2c9e98 100%); } .faq-arrow { font-size: 18px; transition: transform 0.3s; display: inline-block; } .faq-answer { background: #f0fafa; color: #1a3c40; font-size: 16px; padding: 0 18px; max-height: 0; overflow: hidden; transition: max-height 0.35s ease, padding 0.25s; } .faq-answer.open { max-height: 300px; padding: 14px 18px; } .faq-arrow.open { transform: rotate(90deg); } Q1: Qual faixa de temperatura o tubo médico de poliimida pode suportar continuamente? ▶ A tubulação médica de poliimida normalmente suporta operação contínua até 250°C , com tolerância à exposição de curto prazo superior a 300°C. Isto o torna compatível com a esterilização em autoclave (121–134°C) e procedimentos terapêuticos baseados em energia, como a ablação por RF. Q2: O tubo médico de poliimida é biocompatível e seguro para contato com o paciente? ▶ Sim. O tubo de poliimida de grau médico é avaliado de acordo com ISO 10993 padrões de biocompatibilidade, abrangendo citotoxicidade, sensibilização e hemocompatibilidade. É amplamente utilizado em aplicações de dispositivos intravasculares, intracardíacos e neurovasculares em todo o mundo. Q3: Os tubos médicos de poliimida podem ser personalizados para designs de cateteres específicos? ▶ Absolutamente. A personalização OEM/ODM está disponível para diâmetro externo, espessura de parede, construção multicamadas (incluindo revestimentos de PTFE ou reforço trançado), zonas de rigidez e revestimentos de superfície, como acabamentos hidrofílicos ou lubrificantes. Comprimentos personalizados e especificações de tolerância restrita são recursos padrão para fabricantes de dispositivos médicos. Q4: Como os tubos médicos de poliimida se comparam aos tubos de PTFE em aplicações de alta temperatura? ▶ A poliimida oferece uma temperatura de uso contínuo mais alta (250°C vs. 200°C para PTFE), resistência à tração superior (mais de 170 MPa vs. aproximadamente 20–35 MPa para PTFE) e espessura de parede significativamente mais fina possível. O PTFE é excelente em inércia química e lubricidade, por isso tubos compostos que combinam ambos os materiais são frequentemente usados em designs de cateteres de alto desempenho. Q5: Quais métodos de esterilização são compatíveis com tubos médicos de poliimida? ▶ A tubulação médica de poliimida é compatível com esterilização por óxido de etileno (EtO), irradiação gama e autoclave a vapor (121–134°C). Ele não deforma, delamina ou perde propriedades mecânicas sob condições de ciclo de esterilização padrão, suportando formatos de dispositivos reutilizáveis e de uso único. function toggleFaq(el) { var answer = el.nextElementSibling; var arrow = el.querySelector('.faq-arrow'); var isOpen = answer.classList.contains('open'); document.querySelectorAll('.faq-answer').forEach(function(a) { a.classList.remove('open'); }); document.querySelectorAll('.faq-arrow').forEach(function(a) { a.classList.remove('open'); }); if (!isOpen) { answer.classList.add('open'); arrow.classList.add('open'); } }

-
27Mar-2026Por que a tubulação PEEK é popular na Medtech?A tubulação ESPIAR está ganhando terreno na Medtech - aqui está o porquê Tubo PEEK (poliéter éter cetona) tornou-se um dos materiais mais procurados na fabricação de dispositivos médicos. Sua combinação única de resistência a altas temperaturas (acima de 250ºC), resistência mecânica excepcional, biocompatibilidade e inércia química torna-o praticamente insubstituível em ambientes clínicos exigentes. Ao contrário dos tubos de polímero convencionais, o PEEK oferece desempenho que preenche a lacuna entre metais e plásticos – uma vantagem crítica à medida que os dispositivos de tecnologia médica se tornam menores, mais inteligentes e mais complexos. De cateteres cardiovasculares a instrumentos cirúrgicos espinhais, o tubo PEEK não é apenas uma escolha de material — é um facilitador de design. Este artigo explica exatamente por que a indústria de tecnologia médica está se inclinando para o PEEK, quais aplicações ela domina e o que procurar ao adquiri-lo. O que faz Tubo PEEK Destaque-se tecnicamente PEEK é um termoplástico semicristalino com um perfil de desempenho que poucos polímeros conseguem igualar. Sua adoção na tecnologia médica é baseada em propriedades mensuráveis dos materiais: Propriedade Desempenho PEEK Referência típica de polímero Temperatura de uso contínuo 250ºC 80–150°C (PTFE, Nylon) Resistência à tração ~100MPa 20–60MPa Compatibilidade de esterilização Vapor, EO, Gama, Feixe E Limitado (varia de acordo com o polímero) Resistência Química Excelente (ácidos, solventes, bases) Moderado Estabilidade Dimensional Alto (baixa expansão térmica) Moderado to low Tabela 1: Tubos PEEK vs. polímeros comuns de grau médico nas principais métricas de desempenho A alta cristalinidade do PEEK se traduz diretamente em melhor estabilidade térmica e melhor capacidade de suporte de carga mecânica — ambos essenciais em instrumentos cirúrgicos reutilizáveis que passam por repetidos ciclos de esterilização. A capacidade de suportar repetidamente condições de autoclave sem distorção dimensional é um fator decisivo para muitos OEMs. Principais aplicações médicas que impulsionam a demanda por tubos PEEK A tubulação PEEK não é uma solução generalista – ela prospera em contextos específicos de alto risco, onde os materiais convencionais são insuficientes. Cateteres de intervenção cardiovascular Na cardiologia intervencionista, as hastes dos cateteres devem combinar capacidade de empurrar, transmissão de torque e flexibilidade – muitas vezes em espessuras de parede submilimétricas. A tubulação PEEK permite alta precisão em tolerâncias restritas de diâmetro interno , o que é essencial para a compatibilidade do fio-guia e a distribuição do meio de contraste. Também resiste à torção sob as forças de navegação exercidas durante procedimentos vasculares complexos. Endoscópios e dispositivos minimamente invasivos Os instrumentos endoscópicos requerem tubos que mantenham a precisão dimensional sob repetidas esterilizações a vapor. A baixa absorção de umidade do PEEK (menos de 0,5%) evita o inchaço e a degradação que prejudicam os tubos de PTFE ou PA ao longo do tempo. Isto o torna a escolha preferida para canais de trabalho, portas de insuflação e hastes de instrumentos em endoscópios rígidos e flexíveis. Ferramentas para cirurgia espinhal e ortopédica A radiolucência do PEEK – ele não interfere nas imagens de raios X ou ressonância magnética – o torna especialmente adequado para instrumentos cirúrgicos ortopédicos e espinhais. Os cirurgiões podem visualizar o campo operatório sem interferência de artefatos, uma vantagem crítica de segurança. A tubulação PEEK é usada em cânulas guia, dilatadores e sistemas de irrigação/aspiração nesses procedimentos. Cateteres de Urologia Os cateteres urológicos devem navegar pela anatomia complexa enquanto resistem às incrustações biológicas. A suavidade da superfície e a resistência química do PEEK reduzem a incrustação e a adesão bacteriana em comparação com alternativas de polímeros mais macios. Especificamente em ferramentas de litotripsia e ureteroscopia, a relação rigidez/espessura da parede do tubo PEEK permite perfis finos sem sacrificar a integridade estrutural. Fórceps eletrocirúrgicos e dispositivos de energia PEEK é um excelente isolante elétrico com rigidez dielétrica superior a 19 kV/mm. Em instrumentos eletrocirúrgicos, como pinças bipolares ou cateteres de ablação por RF, o tubo PEEK serve como bainha isolante ao redor dos eletrodos ativos, protegendo o tecido circundante e evitando descargas de energia indesejadas. Além da Medtech: Tubo PEEK em indústrias adjacentes Embora a tecnologia médica seja o principal mercado, as propriedades térmicas e mecânicas dos tubos PEEK criam uma forte demanda em dois outros setores: Dispositivos de cigarro eletrônico e vaping: A tubulação PEEK é usada como um tubo isolante resistente ao calor em conjuntos de elementos de aquecimento, onde deve manter a estabilidade dimensional sob ciclos térmicos contínuos acima de 200°C. Sua baixa toxicidade e inércia química são vantagens críticas de segurança em aplicações voltadas para o consumidor. Militar e aeroespacial: A tubulação PEEK é implantada em linhas hidráulicas, componentes do sistema de combustível e conduítes de fiação de aviônicos onde a redução de peso, a resistência à chama (PEEK passa no teste de inflamabilidade UL94 V-0) e a tolerância à vibração não são negociáveis. Sua relação desempenho-peso rivaliza com as alternativas metálicas em muitos subsistemas aeroespaciais. Considerações sobre fornecimento: o que procurar em um fornecedor de tubos PEEK Nem todos os tubos PEEK são fabricados da mesma forma. O processo de extrusão e a formulação do material impactam significativamente as tolerâncias dimensionais, o acabamento superficial e a consistência mecânica. Ao avaliar fornecedores, os engenheiros de tecnologia médica devem avaliar: Precisão dimensional: Tolerâncias de espessura de parede de ±0,01 mm ou mais são esperadas para aplicações de grau de cateter. Verifique por meio de documentação de qualidade rastreável. Capacidade multicamadas e multilúmen: Projetos complexos de cateteres geralmente requerem estruturas coextrudadas. Confirme se o fornecedor pode produzir configurações de camada única/dupla/tripla e multilúmen em PEEK. Opções de reforço: As bainhas de PEEK reforçadas trançadas ou enroladas em espiral proporcionam controle de torque e resistência a torções em hastes de cateteres exigentes. Certifique-se de que o fornecedor ofereça isso como um produto integrado. Disponibilidade de tratamento de superfície: Revestimentos hidrofílicos, acabamentos lubrificantes e tratamentos de plasma são frequentemente necessários para a montagem final do dispositivo. Um fornecedor verticalmente integrado reduz o tempo de entrega e a carga de validação. Rastreabilidade regulatória: A certificação ISO 13485, os testes de biocompatibilidade de acordo com a ISO 10993 e a rastreabilidade total do material são requisitos básicos para cadeias de suprimentos médicos. LINSTANTE é especializada em tubos de precisão de nível médico e oferece um portfólio abrangente de produtos que atende diretamente a esses critérios de fornecimento. Sua linha de produtos abrange tubos extrudados de camada única e multicamadas, configurações de lúmen único e múltiplo, tubos de balão de camada única/dupla/tripla, bainhas reforçadas em espiral e trançadas e tubos de materiais de engenharia especializados, incluindo tubos PEEK e PI (poliimida). A LINSTANT também fornece uma ampla gama de soluções de tratamento de superfície – tornando-a um parceiro capaz de fonte única para programas complexos de cateteres e dispositivos onde o codesenvolvimento e o controle de qualidade rígido são essenciais. PEEK vs. outros tubos de polímero de alto desempenho: uma comparação direta A escolha do PEEK em vez de alternativas como PTFE, PI (poliimida) ou PEBA depende dos requisitos específicos do dispositivo. A tabela abaixo destaca as principais compensações: Materiais Temperatura máxima Rigidez Esterilização Radiolucência Caso de uso típico PEEK 250°C Alto Todos os métodos Sim Instrumentos reutilizáveis, hastes de cateteres PTFE 260ºC Baixo A maioria dos métodos Sim Forros, revestimentos de baixo atrito PI (poliimida) 300ºC Muito alto Limitado Sim Microcateteres neurovasculares PEBA ~130°C Baixo–Medium EO, Gama Sim Cateteres balão, pontas distais Tabela 2: Visão geral comparativa de PEEK versus materiais de tubos de polímero de tecnologia médica comuns A vantagem do PEEK é mais pronunciada onde rigidez estrutural, esterilização repetida e compatibilidade de imagem devem coexistir . Quando a flexibilidade é o principal requisito (por exemplo, pontas de cateter distais), materiais à base de PEBA ou náilon podem ser preferidos – geralmente usados em combinação com uma haste de PEEK em uma montagem de coextrusão ou colada. O Desafio de Fabricação: Extrusão de Precisão de PEEK PEEK não é fácil de extrusar. Sua temperatura de processamento de fusão excede 380°C e a estreita janela de processamento exige equipamentos de extrusão altamente controlados e engenheiros de processo experientes. Os desafios comuns de fabricação incluem: Degradação térmica se as temperaturas de processamento não forem gerenciadas com precisão Obtenção de concentricidade OD/ID estreita em tubos de parede fina (espessura de parede abaixo de 0,1 mm) Manter a cristalinidade consistente em todas as execuções de produção, o que afeta diretamente o desempenho mecânico Uniformidade do acabamento superficial para processos posteriores de revestimento ou colagem Estas barreiras significam que apenas um subconjunto de fabricantes contratados tem a capacidade técnica para produzir consistentemente tubos PEEK de qualidade médica em grande escala. Ao avaliar um fornecedor, solicitar dados de validação de processo (documentação IQ/OQ/PQ) e índices de capacidade (Cpk ≥ 1,33 para dimensões críticas) fornece uma medida objetiva da maturidade de fabricação. Perspectiva: Por que a demanda por tubos PEEK continuará crescendo O mercado global de PEEK foi avaliado em aproximadamente 845 milhões de dólares em 2023 e deverá crescer a uma CAGR de mais de 7% até 2030, com os dispositivos médicos entre os segmentos de uso final de crescimento mais rápido. Várias tendências estruturais estão reforçando esta trajetória: Miniaturização de dispositivos: À medida que os procedimentos intervencionistas migram para abordagens menos invasivas, os perfis dos tubos diminuem, enquanto as expectativas de desempenho permanecem as mesmas – exatamente a compensação que o PEEK lida melhor. Robótica e cirurgia digital: Os sistemas cirúrgicos assistidos por robótica impõem altos requisitos de torque e carga axial nas hastes dos instrumentos. A tubulação PEEK suporta as relações rigidez/diâmetro exigidas por essas plataformas. Demanda de instrumentos reutilizáveis: As pressões de sustentabilidade estão a empurrar alguns OEMs de volta para dispositivos reutilizáveis que podem suportar centenas de ciclos de esterilização – uma categoria onde o PEEK não tem igual entre os polímeros. Expansão de categorias de procedimentos de alto crescimento: As terapias cardíacas estruturais, de neuromodulação e de ablação estão se expandindo, cada uma criando uma nova demanda por materiais de haste de cateter de alto desempenho. Para engenheiros de dispositivos e equipes de compras que navegam na seleção de materiais, A tubulação PEEK representa uma escolha bem validada e de alta confiabilidade com um histórico nas categorias de dispositivos médicos mais exigentes. O segredo é fazer parceria com um fabricante equipado para lidar com a complexidade da extrusão e atender aos padrões de documentação exigidos pelas cadeias de suprimentos médicos.

 CONTATE-NOS
Se você estiver interessado em nossos produtos, entre em contato conosco
- DETALHES DE CONTATO
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- As informações fornecidas neste site destinam-se ao uso exclusivo em países e jurisdições fora da República Popular da China.
- PRODUTOS
- Tubo Extrudado Médico
- Tubulação Reforçada Médica
- Poliimida
- ESPIAR
- Tubo de balão
- Microcateter
- Processos Secundários
- Tubo termorretrátil
- Tubo médico de fluoropolímero
- Endoscópio
- Bainha de acesso de pressão negativa
- Cateter Guia
- Cateter Angiográfico
- Tubo trançado de alta pressão
- Processo de tratamento de superfície de tubos médicos
- CENTRO DE NOTÍCIAS
- Notícias da indústria
- Notícias da empresa
- TERMINAL MÓVEL

